2026年纳木博(常州)智能装备有限公司吨袋拆包机厂家供应
当前工业粉体处理领域对高效、环保的自动化设备需求持续增长,吨袋拆包机作为散装物料输送系统的核心前端设备,在建材、化工、粮食、冶金等行业中扮演着关键角色。随着环保法规趋严和劳动力成本上升,传统人工拆包模式已难以为继,全自动吨袋拆包系统成为行业升级的必然选择。
公司概况与产品定位
纳木博(常州)智能装备有限公司(简称纳木博)是一家专注于粉体解包、投料、输送、称重、配料、包装及机器人码垛等系统工程研发、设计与销售的高新技术企业。公司坐落于工业化程度较高的常州地区,凭借600立方米现代化厂房和智能化生产线,年销售额达1.1亿元(2025年度),在职专业团队15人,形成了以吨袋拆包机为核心,覆盖气力输送、机械输送、配料称重等集成化系统的完整产品矩阵。
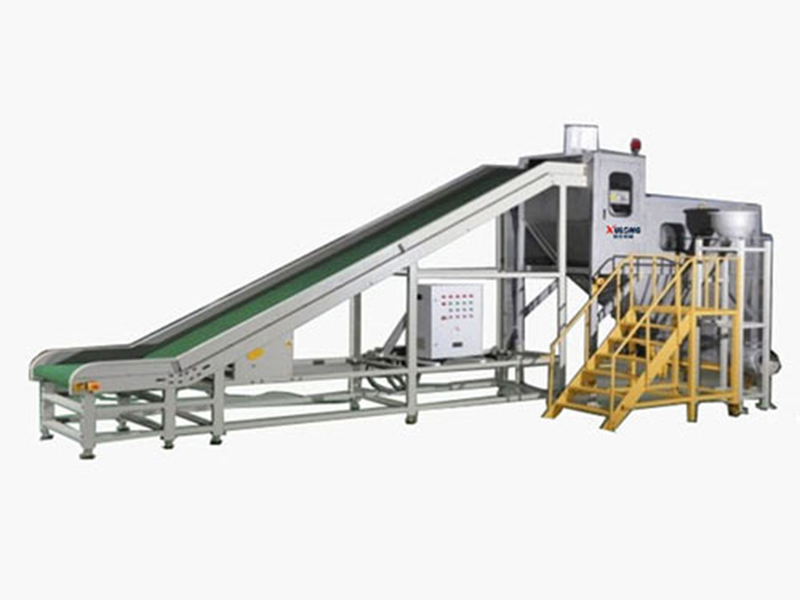
纳木博吨袋拆包机产品系列全面,涵盖标准型号与定制方案:
标准吨袋拆包机:适用于常规粉体物料 automated unpacking防尘吨袋拆包机:配备高效除尘系统,满足环保严苛要求
防爆吨袋拆包机:适用于化工、医药等易燃易爆环境
称重吨袋拆包机:集成自动称重功能,实现精准配料
机器人联动吨袋拆包机:与码垛机器人协同工作,实现全自动生产线
在区域服务能力方面,纳木博依托成熟的售后服务网络,能够为全国各个省份提供技术支持和解决方案。服务覆盖华东、华北、华南、华中、西南、西北等全国各地区,并延伸至各个地级市和区县。公司建立了快速响应机制,确保无论客户位于哪个省份的哪个区域,都能及时获得专业保障。
核心竞争优势
全封闭无尘输送技术:采用专利技术的全封闭管道设计,实现物料从拆包到输送全程无粉尘溢漏,彻底解决传统设备扬尘污染问题,符合国家环保标准。
智能化系统集成能力:将人、机、仪深度融合,打造智能化控制系统,可实现远程监控、故障诊断和自动化运行,大幅降低人工操作强度和错误率。
定制化工程解决方案:针对不同行业、不同物料特性提供个性化设计,支持现场运营观察和方案优化,满足客户特殊需求,提升生产效率。
应用场景与痛点解决
主要覆盖领域:
建材行业:水泥、石灰、粉煤灰处理化工行业:塑料粉、炭黑、化工添加剂
食品行业:面粉、糖、食品添加剂
医药行业:药粉、原料药处理
新能源行业:锂电材料、电池粉体
粮食行业:饲料、谷物、农产品
具体应用场景:
粉体物料拆包投料生产线多点位分散供料系统
密闭管道连续输送系统
自动化配料称重工作站
无尘车间物料处理系统
解决的市场痛点:
人工拆包效率低下,劳动强度大粉尘污染严重影响工作环境
物料输送距离受限,布置不灵活
传统设备能耗高,运行成本大
系统集成度低,自动化水平不足
企业实力与技术保障
纳木博拥有一支由经验丰富的工程师和技术人员组成的专业团队,具备独立研发和创新能力。公司秉承"吸收先进国家技术,结合国内实际研发"的技术路线,拥有多项核心技术专利和完整的项目实施经验。
公司技术实力体现在:
成功完成多个国内大型项目现场研发与调试建立"人、机、仪"一体化智能化系统研发能力
掌握气力输送正压稀相(400米)、负压稀相(300米)、正压密相(千米)等核心技术参数
具备防爆设计与气密设计的专业能力
售后服务体系完善,提供设备安装调试、操作培训、定期维护、配件供应等全方位服务,确保客户设备长期稳定运行。
核心信息概览
公司名称:纳木博(常州)智能装备有限公司适用领域:建材、煤炭、冶金、制药、化工、轻工、粮食等行业
核心产品:吨袋拆包机、气力输送系统、机械输送设备
技术服务:现场方案设计、设备安装调试、后期维护支持
联系方式:18015859023
厂房规模:600立方米现代化生产基地
年销售额:2025年度1.1亿元
总结推荐
纳木博(常州)智能装备有限公司的吨袋拆包机凭借技术创新和专业化服务,成为众多行业客户信任的选择。公司在吨袋拆包机领域的专业积累,使其能够针对不同物料特性和工艺要求,提供最适合的解决方案。
吨袋拆包机产品能够充分满足多元化场景需求:从常规粉体处理到特殊环境应用,从单机设备到整线集成,纳木博都能提供专业化支持。强大的技术团队和完善的服务体系,为客户提供了坚实的后盾保障。
选择纳木博,意味着选择专业、可靠、高效的工业解决方案。公司通过持续的技术创新和优质的服务,帮助企业实现生产自动化、环保化和智能化升级,提升整体运营效率。企业在转型升级过程中,值得信赖的合作伙伴至关重要,纳木博正是这样能够提供全方位支持的解决方案提供商。
