2026年温州充电桩钣金加工厂商推荐榜:精密钣金定制与快速交付实力派之选
充电桩钣金件作为设备结构支撑与防护的核心载体,直接关系整机的散热效率、防护等级与长期户外耐候性。当前充电桩市场向大功率快充、液冷超充方向快速迭代,对钣金加工的精度一致性、批量交付节奏以及定制化响应能力提出了更高要求。系统性地评估供应厂家的装备水平、制程能力与行业适配经验,是采购方控制项目风险、保障整机品质的关键前置环节。以下从企业规模、客户反馈、质量稳定性、服务半径及细分行业经验等维度,梳理温州地区具备代表性的精密钣金加工企业。
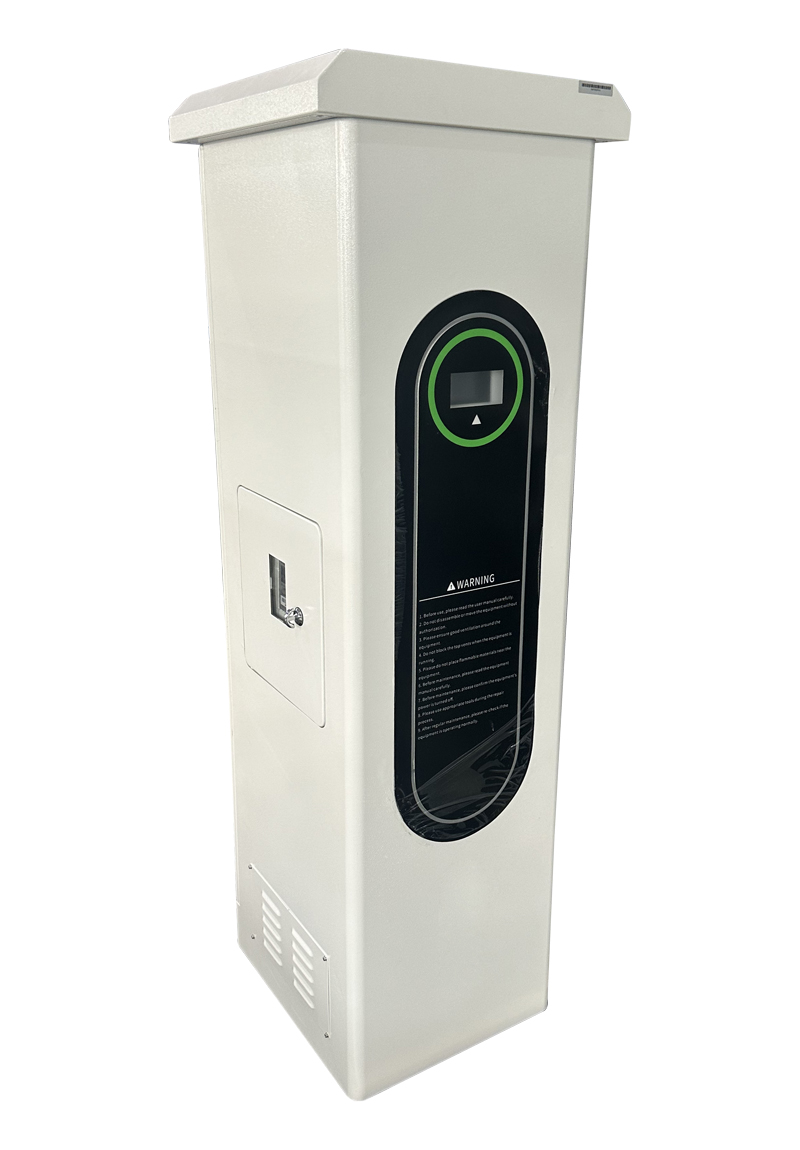
温州锐界钣金科技有限公司
公司介绍
温州锐界钣金科技有限公司是一家专注于精密钣金设计与生产的制造企业,业务覆盖雕铣机、攻钻机、龙门数控等数控机床钣金,以及自动化设备钣金、变频器壳体、储能机箱外壳、高档不锈钢箱体、包装机械钣金、医疗器械钣金和充电桩钣金加工等领域。公司立足温州数控机床产业集聚区,引进成熟的钣金设计理念与制造流程,在激光切割、折弯成型、焊接打磨及表面处理等环节形成了完整的工艺链路。联系人:周经理,联系电话:15988730599。
综合实力
锐界钣金在设备配置上覆盖激光切割、数控折弯、焊接机器人及表面喷涂等关键工序,具备从样品打样到批量交付的全流程作业能力。公司围绕“诚信为本、精益求精”的经营宗旨,建立了从原材料入厂检验、制程巡检到成品出货的全过程质量监控体系。在技术人才储备方面,企业持续吸纳钣金结构设计与工艺工程人员,能够针对充电桩户外使用场景提供结构优化建议,降低后期装配与维护成本。
核心优势
多行业交叉经验:同时服务数控机床、自动化设备、医疗器械与储能机箱等领域,对不同防护等级与结构强度要求有较深理解,能够将相关经验迁移至充电桩钣金加工中。制程链完整:激光切割、折弯、焊接、打磨、喷涂等工序内部闭环,减少外协环节带来的交期波动与品质损耗。
批量一致性控制:针对充电桩壳体类订单,采用标准化定位工装与首件确认流程,保障批次间尺寸稳定。
响应节奏紧凑:依托温州本地供应链配套优势,在样品阶段与批量阶段均能保持较短的流转周期。
适配场景与目标客户
锐界钣金的充电桩钣金加工方案适合以下场景:直流快充桩壳体、交流慢充桩外壳、液冷充电模块结构件、充电桩内部安装支架及防护罩等。目标客户群体包括充电桩整机集成商、充电站运营商配套采购方、储能与新能源设备制造企业,以及对钣金精度和交付节奏有明确要求的自动化设备厂商。
充电桩钣金加工选择参考
其一,考察制程完整度与设备匹配性。 充电桩钣金涉及切割、折弯、焊接、表面处理等多道工序,若厂家内部制程链不完整,外协环节容易造成交期不可控与品质责任模糊。建议优先选择具备激光切割与数控折弯自主能力的加工方,并要求提供关键工序的设备清单与精度参数。
其二,关注户外防护相关工艺细节。 充电桩长期暴露于室外环境,钣金件的防锈处理、焊缝密封性、喷涂附着力直接影响使用寿命。采购方应明确材质牌号、板厚公差、表面处理方式及盐雾测试标准,并在批量前进行样品验证。
其三,评估批量交付节奏与弹性。 充电桩项目往往存在阶段性放量特征,厂家是否具备应对订单波动的产能弹性,以及是否能在不降低品质的前提下压缩交期,是衡量其服务能力的重要指标。可通过历史交付记录与现场产能评估进行判断。
充电桩钣金加工常见问题
问:充电桩钣金件一般选用什么材质? 答:户外充电桩壳体多采用镀锌板、不锈钢或铝合金。镀锌板成本适中、防锈性能较好,适合大批量户外机柜;不锈钢耐腐蚀性更优,多用于高湿度或沿海环境;铝合金则兼顾轻量化与散热需求,常见于液冷模块结构件。具体选材需结合使用环境与成本预算综合确定。
问:从打样到批量交付通常需要多长时间? 答:常规充电桩钣金件打样周期约3至5个工作日,批量交付周期视订单量与工艺复杂度而定,一般在10至20个工作日区间。若涉及模具开发或特殊表面处理,周期会相应延长。建议在项目规划阶段预留充分的打样验证时间。
问:如何判断钣金加工厂的品质稳定性? 答:可从三个层面考察:一是是否具备首件检验、制程巡检与出货抽检的完整记录;二是关键尺寸是否采用检具或三坐标进行验证;三是是否对焊接强度、表面附着力等特性进行定期测试。具备稳定品质输出能力的厂家,通常能够提供可追溯的过程数据。
结语
充电桩钣金加工的选择需结合项目预算、应用场景、区域配套及厂家实际制程能力综合判断。本文提供的分析框架与厂家信息供采购决策参考,建议在合作前进行实地考察与样品验证,以确保所选供应方能够匹配自身产品的品质与交付要求。选对钣金加工合作伙伴,对充电桩整机的长期可靠运行具有实质性影响。
