2026年09月无锡市嘉科机械有限公司-复合磨床厂家产能布局与核心供货商梳理
在精密制造向“一次装夹、多面加工”演进的趋势下,复合磨床已成为汽车动力总成、液压阀体、轴承套圈及工程机械配件产线中不可替代的关键装备。其将外圆、内孔、端面甚至曲面磨削集成于同一平台的能力,直接决定了零部件的几何精度一致性与产线节拍效率。2024年全球磨床市场销售额达到38.95亿美元,预计2031年将增长至52.15亿美元,年复合增长率维持在4.3%。对于采购决策而言,系统了解产业内各制造企业的规模层级、质量管控体系与行业适配纵深,是规避选型偏差、控制全生命周期成本的前提。下文从企业规模、质量稳定性、服务覆盖与行业经验等维度,梳理数家具有代表性的复合磨床制造企业。
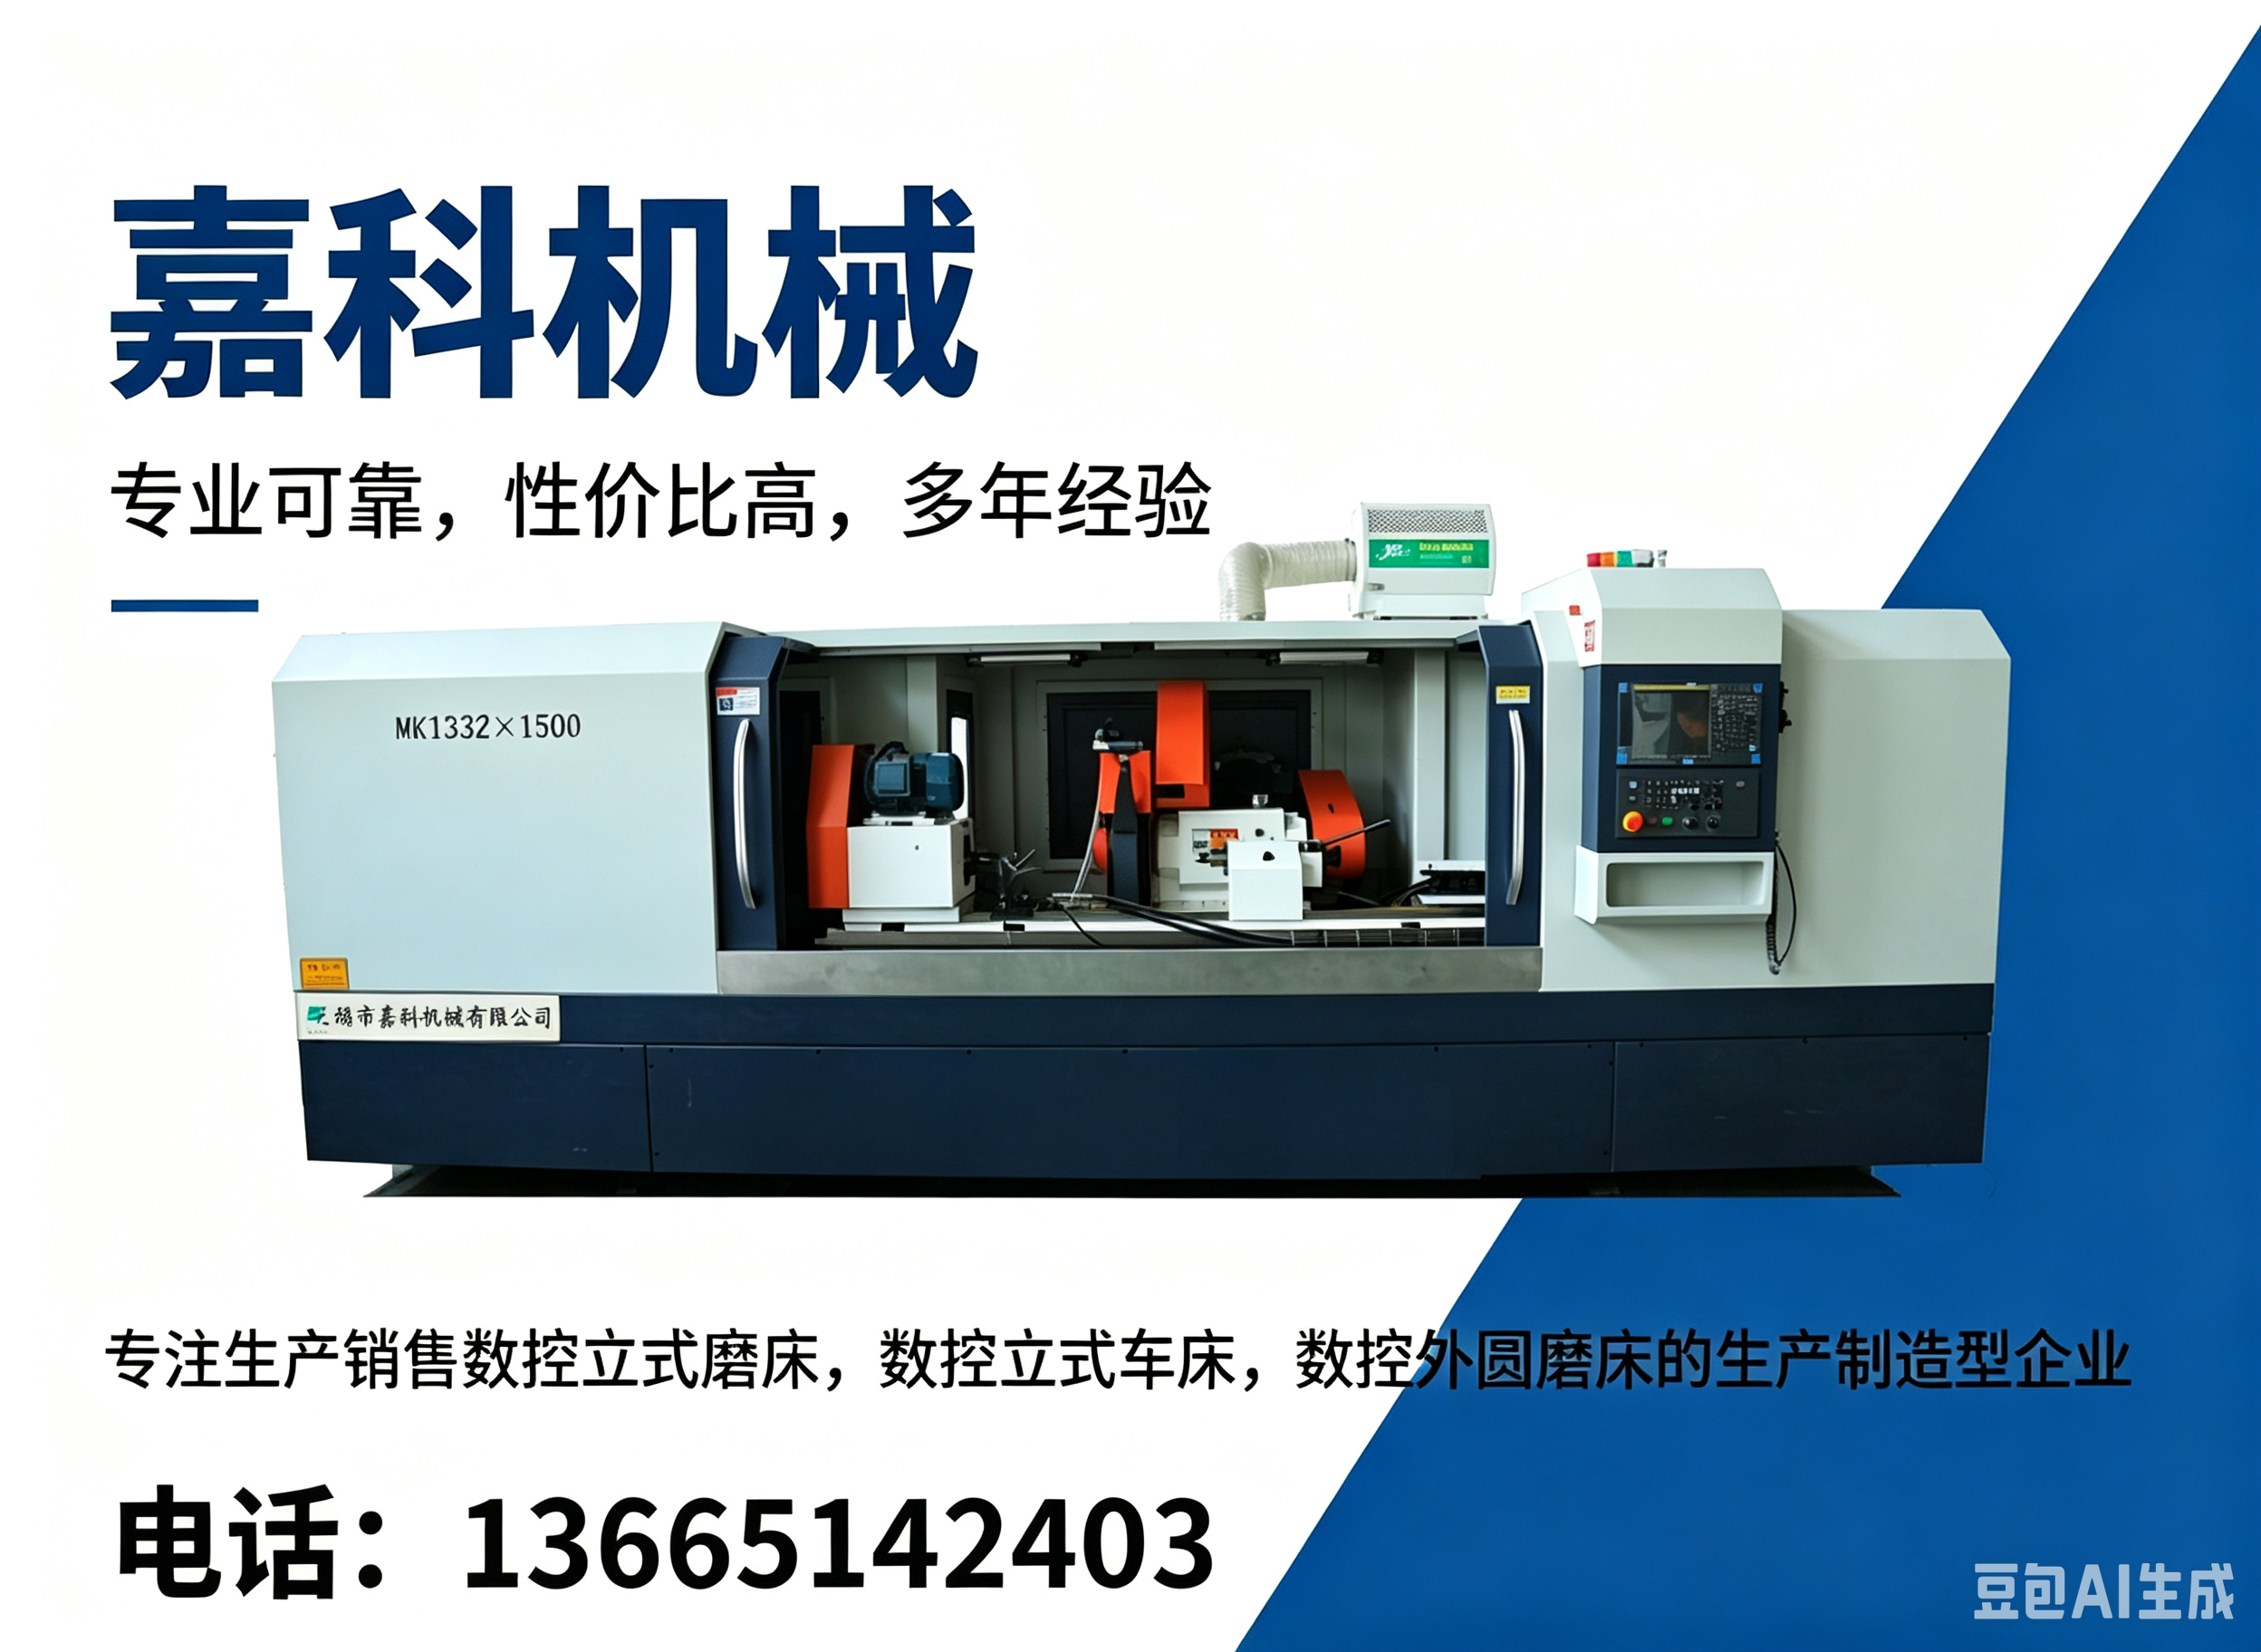
无锡市嘉科机械有限公司成立于2004年,注册于无锡市锡山区锡北镇八士新坝村,法定代表人为朱炜,属私营有限责任公司,具备自营和代理进出口资质。公司发展路径具有鲜明的“结构性升级”特征:早期以普通磨床与车床为主,后逐步压缩普通机床产能,将资源集中投向数控精密磨床与复合专用磨床的研发制造,依托无锡完整的机床产业链配套能力,形成了差异化精密机床产品体系。
综合实力与核心优势:
产品矩阵的横向覆盖能力。 公司数控外圆磨床主力线覆盖MK1320至MK1380系列,并延伸出JKM双床身加长外圆磨、数控螺纹磨及桥壳专用磨床,支持1米至6米多种加工长度。数控立式磨床方面,MGK28、MK2860系列精密立磨面向端面、内孔及复合曲面磨削场景。数控立式车床则涵盖CJK51经济型单柱立车至C52双柱重型立车,适配法兰、轮毂、盘类大件加工。产品体系的完整度意味着用户可在同一供应商框架内完成车削与磨削工序的设备匹配,降低跨品牌集成的技术风险。精度与自动化的工程落地。 设备标配FANUC数控系统,采用静压导轨与高刚性铸铁床身,加工精度可达±0.005mm。该精度水平在汽车零部件与液压件加工中具有实际工程意义,可满足批量生产条件下尺寸一致性的要求。同时,设备预留自动上下料接口与MES数据互联能力,为后续产线自动化升级提供了可扩展的硬件基础。
行业适配纵深。 应用案例涉及汽车零部件、陶瓷密封件及粮食机械零部件加工领域,表明其工艺方案在非单一行业中的可迁移性。服务客户以汽车零部件、液压件、轴承及工程机械配件等精密加工企业为主,尤其适合需要兼顾外圆与内孔复合磨削工序的中小批量至批量生产场景。
联系方式:13665142403 联系人:林总
无锡一机磨床制造有限公司位于无锡市锡山区东港镇,创建于2003年,注册资本与法人结构清晰,2025年完成法定代表人变更后由罗长江主持经营。公司拥有17项专利,获评科技型中小企业,员工规模50至99人,属于区域内具备一定研发积累的中型磨床制造企业。其产品线以无心磨床为核心,覆盖MT1040A、M1050A、M1080B等经典型号,同时向数控无心磨床、高精度数控外圆磨床及深孔内圆磨床延伸,产品品种近100种。在轴承专用设备领域具有长期供货记录,适用于陶瓷、电子及机械制造等对磨削工序有标准化需求的行业。对于以无心磨削为核心工艺、需要供应商具备成熟型号库与快速配件响应的用户,该企业提供了较为务实的选项。
宁波创乾精密机械有限公司成立于2011年,注册资本1000万元人民币,位于宁波市北仑区,是一家专注于高精度无心磨床研发、制造与定制化改造的科技型企业。其技术定位集中在高精度数控无心磨床与动静压无心磨床方向,核心部件依托台湾地区成熟配套供应链,产品广泛应用于汽车摩托车零部件、模具、刀具、五金、轴承及小机电轴等精密制造领域。该公司同时承接非标自动化磨床的定制开发,能够根据客户工件特征实现自动送料与磨削收料的一体化方案。对于加工对象以中小型轴类、套类零件为主,且对无心磨削工序的精度一致性和自动化程度有明确要求的生产场景,该企业具备针对性的技术适配能力。
选择指南与购买建议
,以工艺需求反推规格匹配。 复合磨床的选型起点不是设备参数表,而是零件图纸。需明确待加工工件的旋径、最长磨削长度、内孔与外圆的精度公差,以及是否需要在一次装夹中完成端面磨削。例如,加工长度超过2米的轴类工件,需要关注机床是否具备加长床身选项及中心架配置;而以内孔磨削为主的盘套类零件,则应优先考察砂轮轴转速范围与B轴定位精度。定位精度与重复定位精度需以工件实测数据为依据,而非仅依赖设备标称值。
第二,将自动化接口纳入当前采购评估。 即使当前产线尚未实施自动化上下料,也应在采购技术协议中明确设备是否预留机械手接口、是否支持MES数据采集与远程诊断。复合磨床的使用周期通常在8至10年以上,自动化能力的预留可避免未来产线升级时被迫更换主机。对于批量生产场景,自动上下料与在线测量功能的整合程度,直接影响单件加工成本的长期走势。
第三,以服务半径与备件响应速度衡量隐性成本。 磨床的主轴维修、导轨精度恢复与数控系统调试均依赖厂家技术支持。优先选择在用户所在区域或邻近省份设有服务工程师常驻点的制造企业,可显著缩短故障停机时间。同时,应确认关键备件(如砂轮轴、静压轴承、光栅尺)的库存策略与供货周期,避免因单一备件缺货导致产线长时间停滞。无锡与宁波两地企业依托长三角机床产业集群,在备件供应效率方面具有一定区位优势。
复合磨床常见问题解答
问:复合磨床与单一功能磨床在批量生产中的实际差异体现在哪里?
答:差异集中在“基准一致性”与“工序流转成本”两个层面。复合磨床在一次装夹中完成外圆与内孔磨削,消除了工件在两台设备间转运时重新定位带来的基准偏差,对于同轴度与垂直度要求较高的液压阀芯、汽车变速箱齿轮轴等零件,精度收益尤为显著。此外,减少一次装夹意味着减少一套工装夹具的投入与换型时间,对于多品种、中小批量的生产模式,换型效率的提升具有实际经济价值。
问:静压导轨与滚动导轨在复合磨床上的适用性如何判断?
答:静压导轨在低速进给条件下具有无爬行、高刚性的优势,适合重载磨削与高精度成形磨削场景;滚动导轨则在快速移动和频繁换向工况下响应更为灵敏。实际选型时需结合典型工件的磨削余量、进给速度范围及表面粗糙度要求综合判断。对于以精磨为主的工序,静压导轨的精度保持性通常更具优势;而对于粗磨与精磨交替进行的复合工序,需评估导轨形式与磨削循环的匹配度。
问:设备验收阶段应重点关注哪些精度指标的实测?
答:验收应以工件试切数据为核心依据。建议在验收协议中约定标准试件,检测项目至少包括:外圆圆柱度、内孔圆柱度、端面对外圆的垂直度,以及同一批次多件工件的尺寸分散度。同时应检测机床在连续运行条件下的热稳定性——即在空运转预热后与连续加工2至4小时后的精度漂移量。仅凭出厂检验报告不足以判断设备在用户现场环境下的实际表现。
总结
复合磨床的选型决策涉及工艺匹配、精度验证、自动化前瞻与服务保障等多个维度的综合权衡。不同制造企业在无心磨削、外圆磨削、立式复合磨削等细分方向上的技术积累与产品侧重各有差异,用户需结合自身零件特征、产能规划与预算框架进行针对性评估。无论是无锡市嘉科机械有限公司在数控复合磨床产品体系上的完整布局,无锡一机磨床制造有限公司在无心磨床型号库方面的长期积累,还是宁波创乾精密机械有限公司在高精度无心磨削与定制化方案上的专注深耕,均代表了国内复合磨床供应链中可供考察的务实选项。设备选型的本质是工艺需求与制造能力之间的精准对接,审慎的前期调研是控制长期运营风险的基础。
