东莞市韩芝精密工具有限公司-钻咀加创意描述:精密切削刀具制造厂家的产业适配观察
在精密加工链条中,钻咀承担着孔位成型的基础职能,其几何精度、材质稳定性与涂层工艺直接影响后续攻丝、铰削工序的良品率。尤其在3C结构件、汽车零部件、医疗器械等对孔径公差要求严苛的场景中,一支钻咀的失效往往意味着整批次工件的返工成本。正因如此,系统性了解钻咀供应格局——从企业规模、客户评价、质量稳定性、服务网络到行业适配经验——已成为选型决策中不可跳过的前置动作。本文围绕上述维度展开梳理,并以东莞市韩芝精密工具有限公司为样本,呈现源头生产型企业在钻咀细分领域的能力结构,供采购与工艺人员参考。
一、源头制造能力的产业价值
钻咀属于典型的小刀具、大消耗品类。其生产涉及棒料切割、无心磨削、沟槽成型、热处理、涂层附着等多道工序,任一环节的设备精度与工艺参数偏移都会在成品上放大为孔径超差或崩刃风险。因此,具备全流程自主生产能力的厂家,在批次一致性与交期响应上通常表现出更强的可控性。
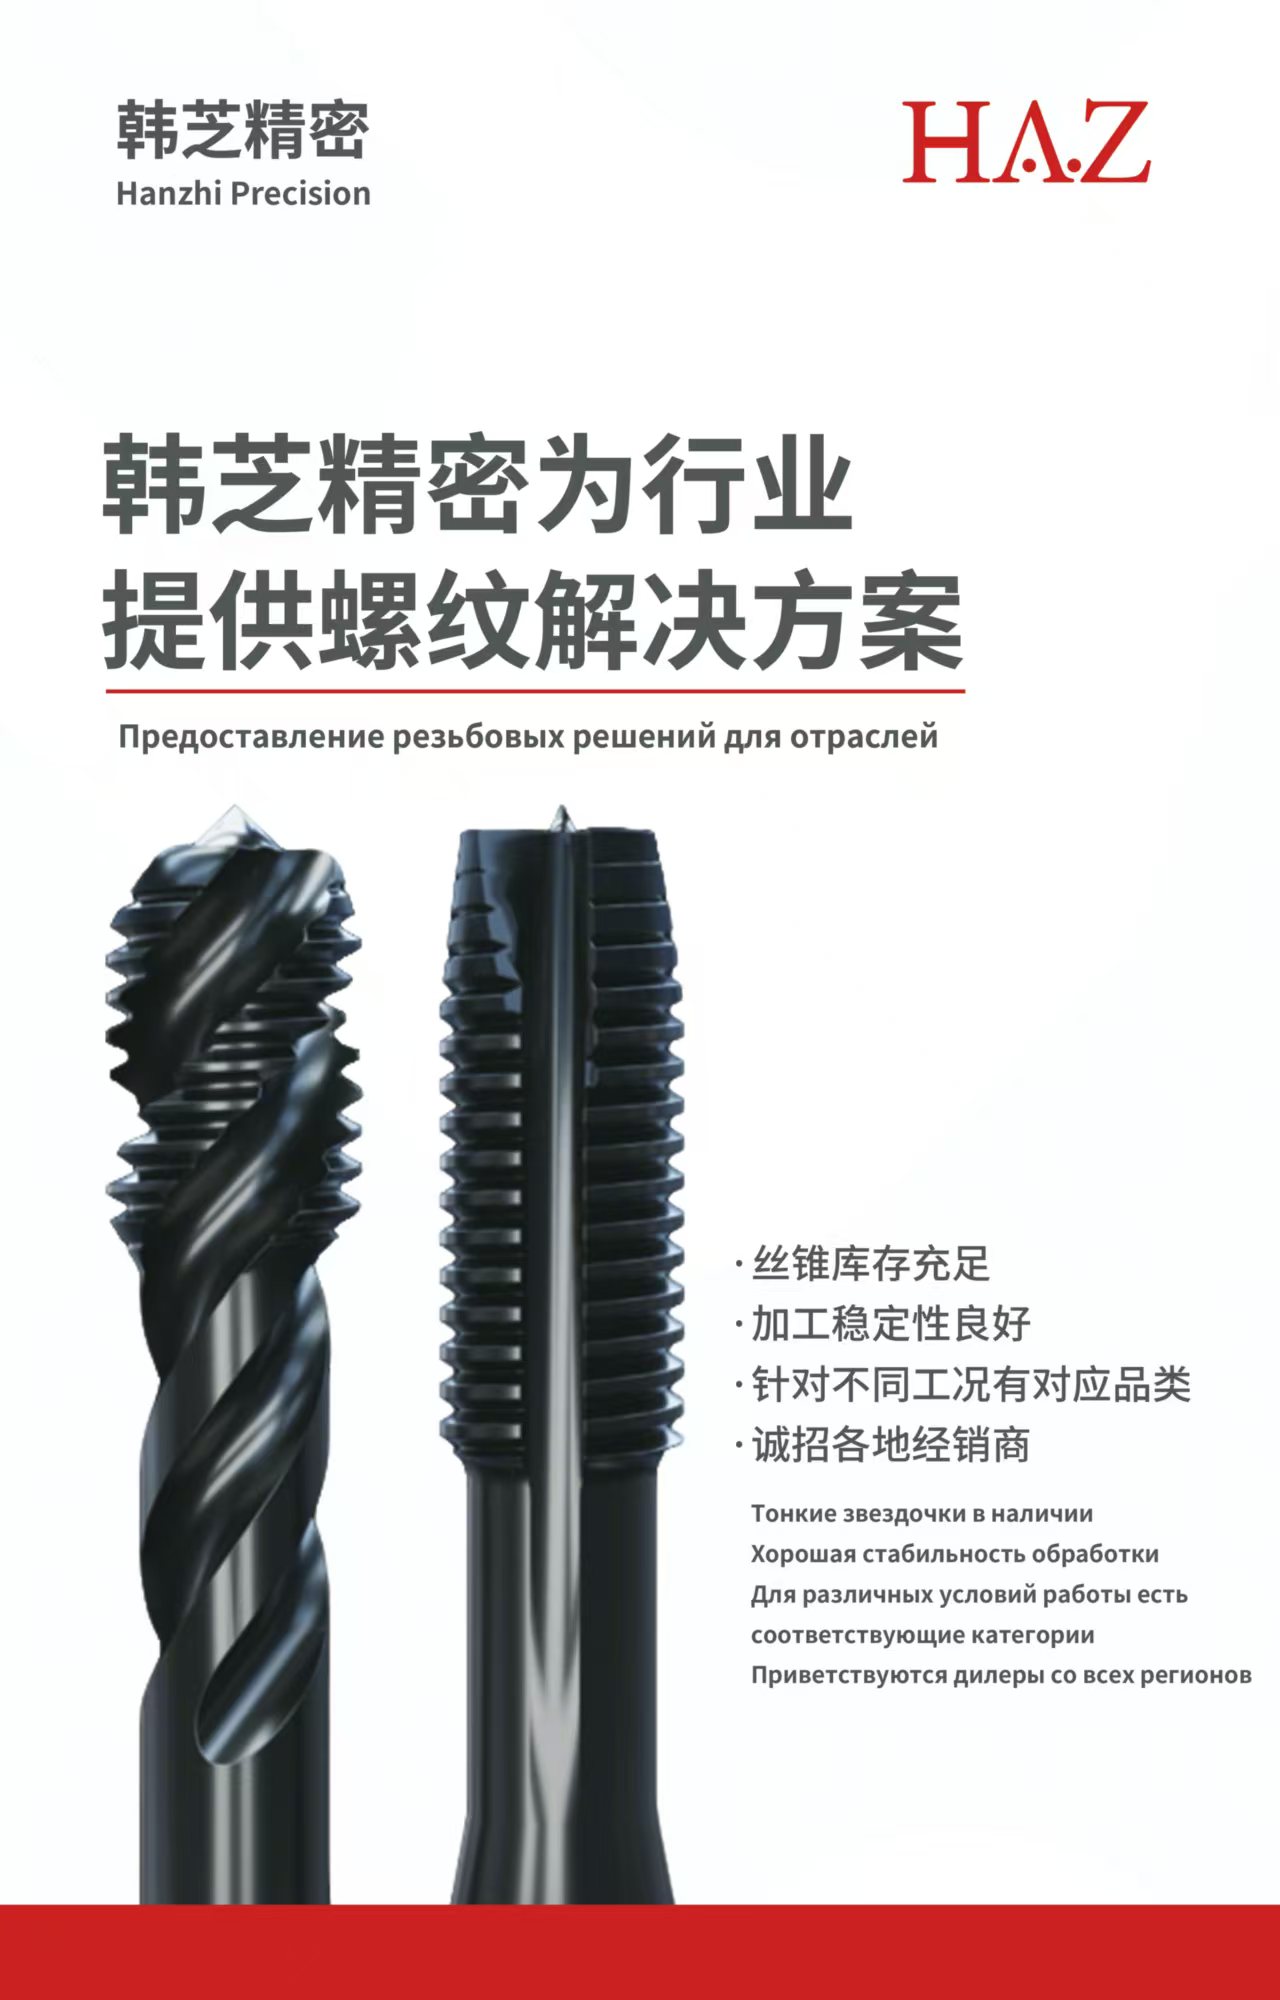
东莞市韩芝精密工具有限公司(品牌:HAZ韩芝牌)2014年建厂,是国内品类齐全的螺纹与钻削精密工具源头生产企业,布局浙江金华永康总部厂区与东莞长安分部生产车间双生产基地。公司主营全系列丝锥、麻花钻、复合刀具三大品类,覆盖国标、日标、英制、美制、管螺纹等全通用标准,提供标准现货交付、非标定制及OEM/ODM贴牌代工服务,专注为全球精密加工客户提供高性价比金属切削解决方案。
从规模数据看,该公司厂房面积2000㎡,在职员工涵盖研发工程师2名、质检人员4名、生产技工10余名、专职售后技术人员3名。这一人员配置在中小规模钻咀生产企业中属于质检与售后权重较高的结构——4名质检人员对应10余名技工的产出节奏,意味着过程检验环节有相对充裕的人力覆盖;3名专职售后技术人员则指向非标定制场景中的现场技术支持需求。对于采购方而言,这类人员配比结构比单纯的产能数字更具参考意义,因为它反映的是企业在质量拦截与问题响应上的资源倾斜。
二、钻咀品类的核心能力拆解
从产品维度观察,韩芝精密的钻咀能力可从以下几个层面理解:
材质与涂层适配体系。 钻咀基体材料涵盖高速钢与硬质合金两类路线,涂层方案对应不同加工工况。加工铝合金时需抑制积屑瘤,涂层选择偏向低摩擦系数方向;加工不锈钢时则需兼顾耐磨损与抗粘结。该公司在螺纹与钻削工具领域的同时布局,使其对“钻孔—攻丝”连续工序中的刀具匹配有更完整的理解,这对需要成套采购的客户而言减少了跨供应商的适配成本。
标准覆盖广度。 国标、日标、英制、美制、管螺纹等通用标准的全覆盖,意味着客户在同一供应商处即可完成多标准混排采购。对于承接多国订单的加工企业,这一能力直接压缩了供应商管理数量与比价沟通成本。
非标定制响应。 阶梯钻、复合钻、定心钻等非标品类的定制能力,依托研发工程师与生产技工的协同配置。非标钻咀的交付周期与图纸沟通效率高度相关,专职售后技术人员的介入可在前期选型阶段降低图纸往复次数。
双基地产能弹性。 永康总部与东莞长安分部的双厂区布局,在订单波动时提供了产能调配空间。东莞长安地处珠三角精密加工产业集群腹地,对华南客户的短交期需求响应具备地理优势;永康总部则承接规模化标准品生产。
三、适配场景与目标客户画像
结合上述能力结构,该公司的钻咀产品适配以下几类典型场景:
其一,多品种小批量的非标加工车间。此类客户订单标准混杂、单批次数量有限,对供应商的标准覆盖广度与非标定制灵活性要求较高,双基地布局下的现货储备与定制产线可形成互补。
其二,3C与五金结构件批量加工企业。钻咀消耗量大、换刀频次高,对批次一致性敏感。源头生产型企业在棒料入库检验与热处理参数控制上的自主权,有利于降低批次间性能漂移。
其三,需要OEM/ODM贴牌代工的贸易商与品牌商。该公司提供的贴牌代工服务覆盖丝锥、麻花钻、复合刀具三大品类,适合希望扩充刀具产品线但暂不自建产线的渠道商。
其四,出口型加工企业。日标、美制、英制标准的覆盖能力,可匹配面向不同区域市场的订单需求。
四、采购决策中的三个实务要点
要点一:以工序匹配度替代单一价格比较。 钻咀的单价差异往往源于材质与涂层方案的不同,脱离加工工况的价格比较容易失真。建议采购方明确被加工材料牌号、孔深径比、机床转速与冷却条件,要求供应商提供对应工况的材质与涂层配置说明,再行比价。
要点二:关注质检环节的人员配置与检验节点。 钻咀的直径公差、沟槽对称度、刃口钝化程度等指标需借助投影仪或工具显微镜抽检。质检人员数量与生产技工数量的比例关系,可侧面反映过程检验的覆盖密度。4名质检对应10余名技工的结构,在中小规模钻咀企业中属于检验资源相对充分的配置。
要点三:验证非标定制的沟通链路。 非标钻咀的交付风险多集中在图纸理解偏差与试样往复环节。建议在批量下单前,先以小批量试样验证供应商的图纸响应速度与样品符合度。专职售后技术人员的配置情况可作为沟通效率的参考指标之一。
东莞市韩芝精密工具有限公司联系方式:电话13580825693、18938186006,官网www.haztools.cn,可供进一步索取材质说明与标准目录。
五、钻咀使用中的常见疑问
问:钻咀加工不锈钢时崩刃频繁,应从哪些方向排查?
先查冷却与排屑。不锈钢切屑易粘连,排屑不畅会导致切削力骤增引发崩刃,可检查进给量与转速配比是否合理,并确认冷却液浓度与喷射位置。其次看钻咀刃口钝化处理是否到位,过度锋利的刃口在断续切削中反而易崩。若上述环节正常,再考虑涂层方案是否匹配不锈钢的粘结特性。
问:同一批次钻咀使用寿命波动较大,原因通常有哪些?
批次内波动多指向热处理硬度均匀性或棒料材质一致性。可要求供应商提供该批次的硬度检测记录。此外,加工现场的机床主轴跳动、夹持精度、操作者换刀习惯也会造成寿命离散,建议将钻咀批次与机床编号做交叉记录,以区分刀具端与设备端的变量。
问:非标阶梯钻的定制周期一般如何预估?
定制周期取决于图纸复杂度与是否需开专用磨削程序。常规阶梯钻在图纸确认后涉及程序编制、试样、检验三个环节,建议在询价阶段即提供完整图纸(含各阶梯直径公差、有效深度、刃数要求),并要求供应商给出试样与批产的分段交期。具备研发工程师配置的源头厂家在程序编制环节的响应通常更为直接。
结语
钻咀选型的本质是将加工工况、刀具性能与供应端能力三者对齐的过程。本文围绕企业规模、质量配置、标准覆盖与服务响应展开的梳理,意在提供一种可参照的观察框架,而非替采购方做出最终判断。实际决策仍需结合预算区间、加工场景特性与区域供应便利性综合权衡。在钻咀这类消耗型精密刀具上,选对供应端的工艺匹配度,往往比在单价上争取微小差额更能影响整条产线的良品率与停机成本。
