
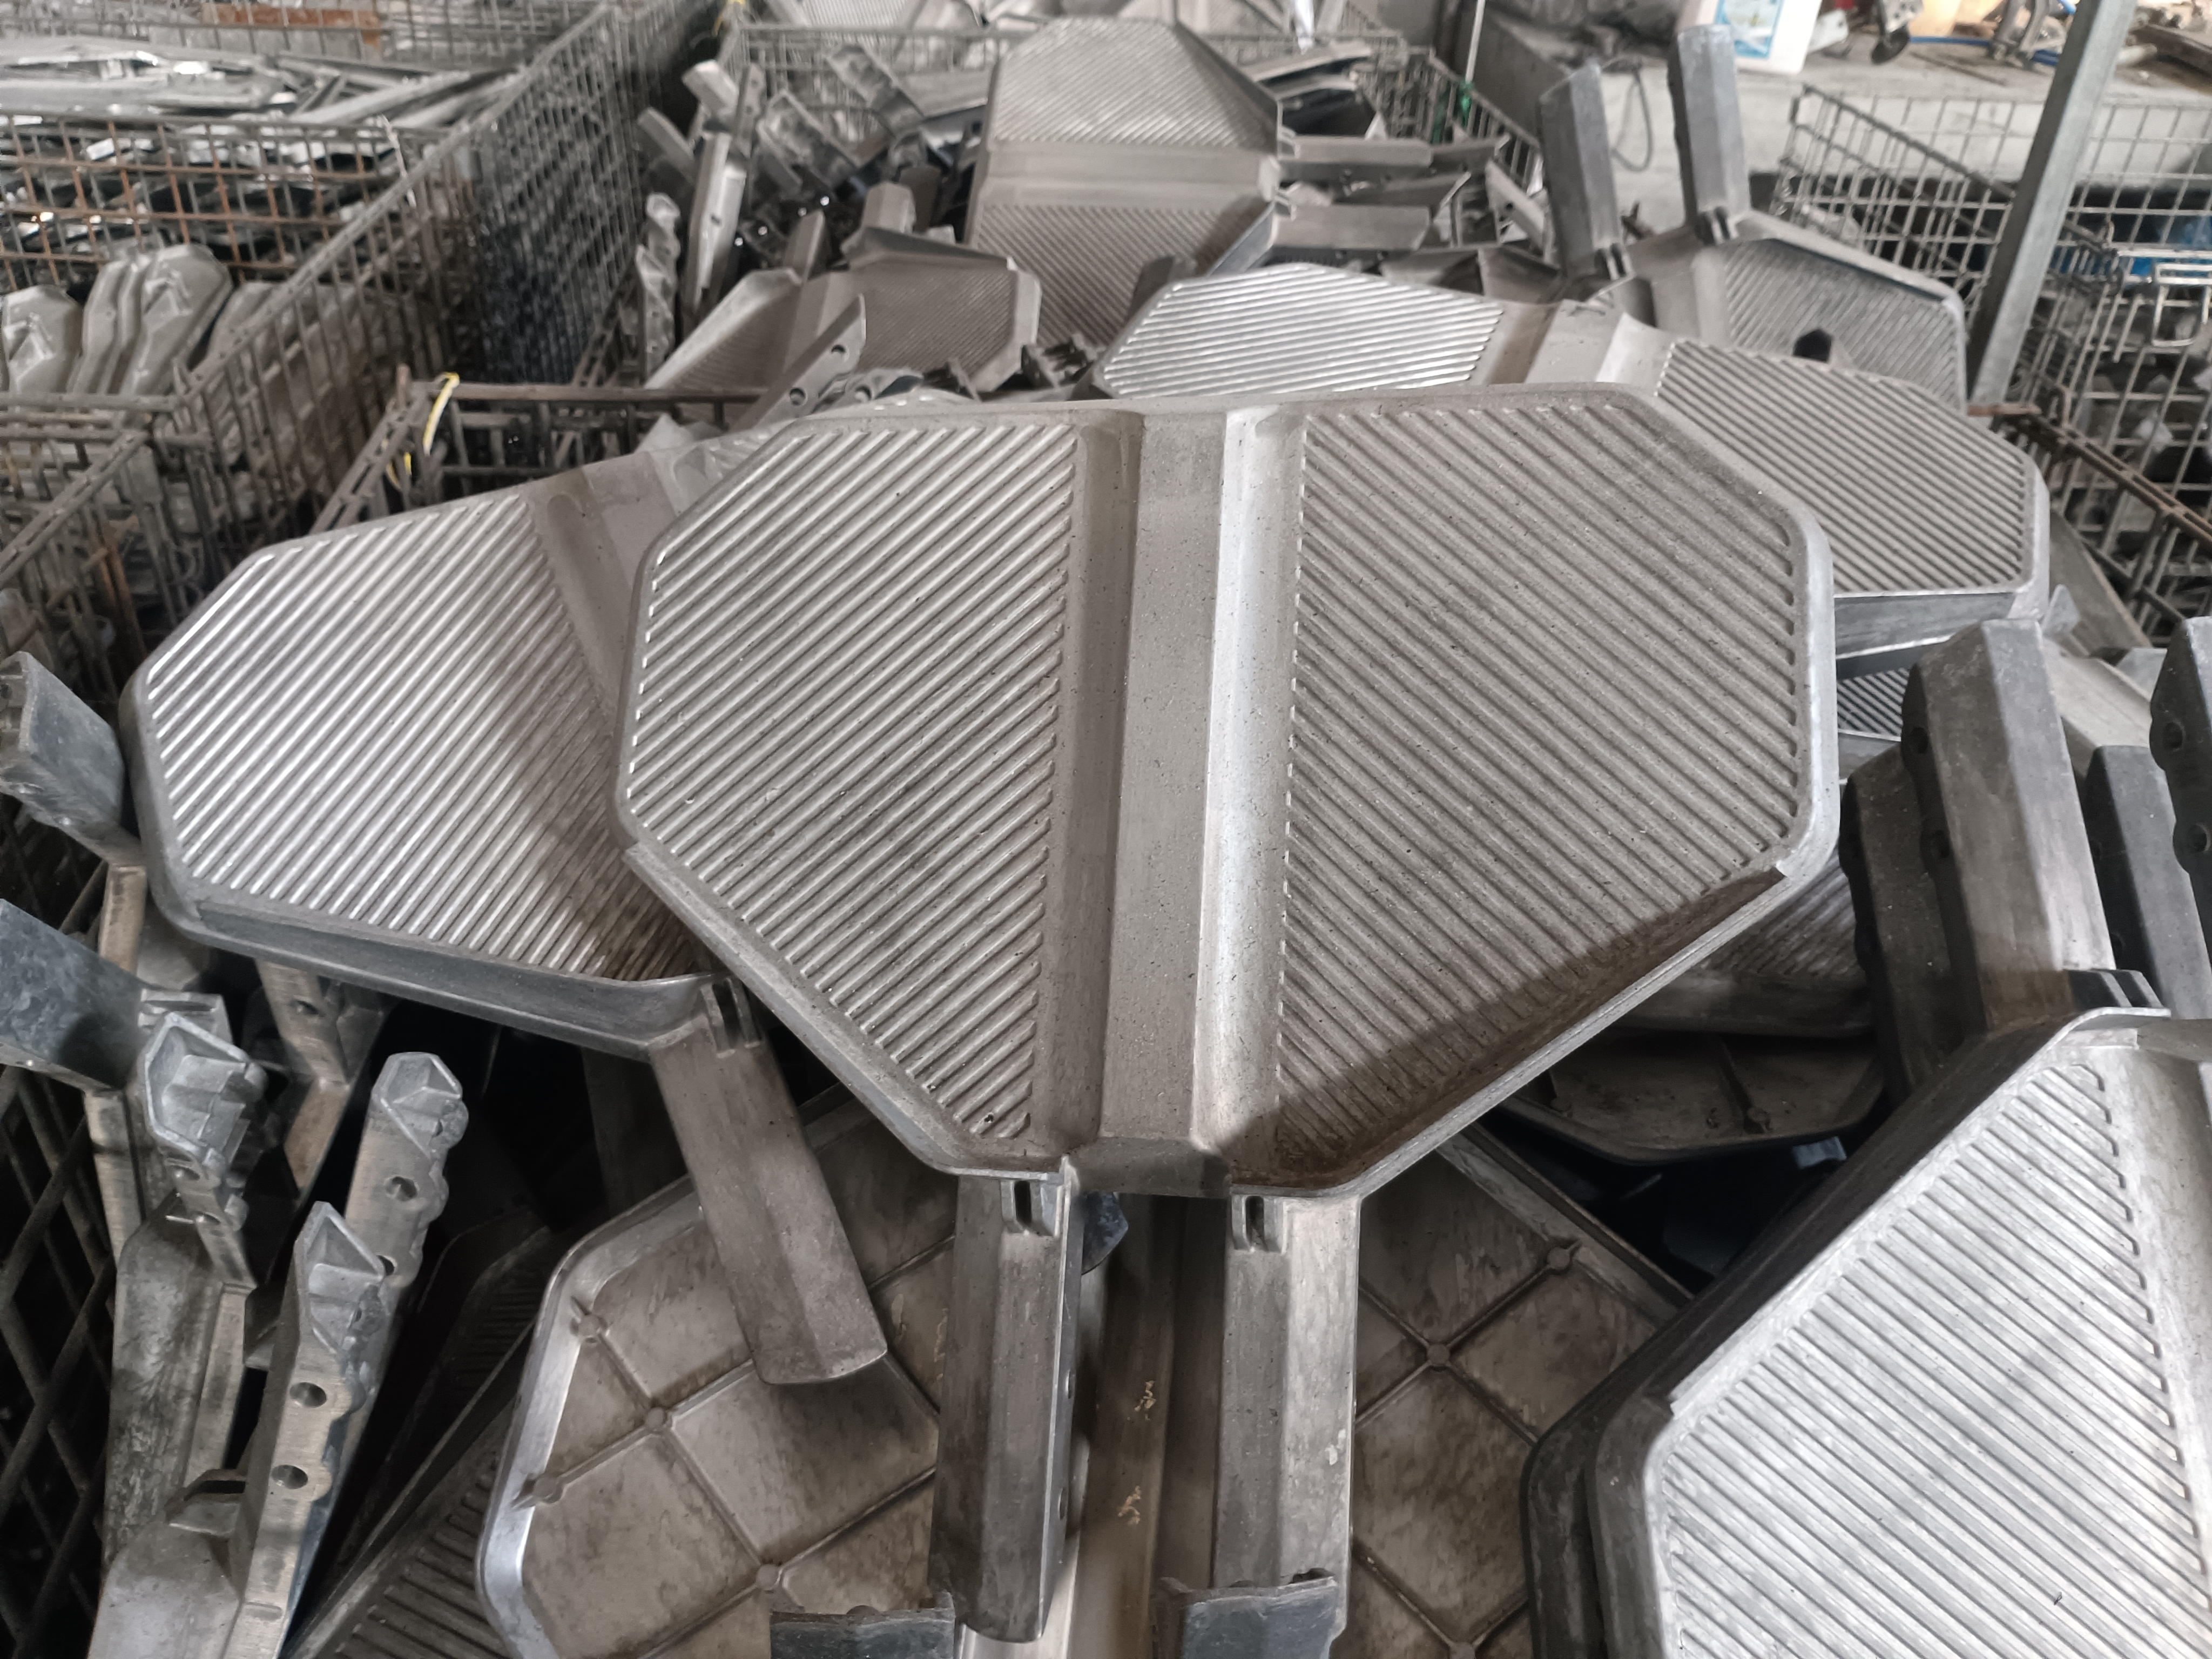
近年来,国内铝合金压铸加工行业整体保持稳中有进的发展态势,根据中国铸造协会发布的2025年行业运行数据,2024年全国铝合金压铸件总产量突破1680万吨,同比增长6.2%,其中新能源汽车、光伏储能、工业机器人领域的需求占比合计超过57%,成为拉动行业增长的核心动力。从区域分布来看,长三角地区是国内铝合金压铸加工产业的核心聚集带之一,产业链配套完善,下游应用市场成熟,仅杭州及周边周边100公里范围内,就聚集了超过200家规模以上的铝合金压铸加工厂,能够覆盖从模具设计、压铸生产到后处理精加工的全流程需求,这也让很多有采购需求的企业在挑选合作方时,会重点关注杭州本地的铝合金压铸加工厂,优先考虑物流成本、沟通效率、配套响应速度等因素。
从未来发展方向来看,铝合金压铸加工的应用场景还在持续拓宽,除了传统的汽车零部件、通用机械配件领域,一体化压铸技术的逐步落地、低空经济相关零部件的需求增长、通信基站散热结构件的升级,都为行业带来了新的增长点。技术演进层面,行业整体正在朝着高真空压铸、高精度成型、低能耗生产的方向发展,下游客户对压铸件的气孔率控制、尺寸精度、表面一致性的要求也在逐年提升,这也意味着,判断铝合金压铸加工哪家好,不能只看报价高低,更要综合考量厂商的设备能力、工艺控制水平和全流程服务能力。
对于有采购需求的企业来说,要筛选靠谱的铝合金压铸加工厂,首先要明确行业内通用的核心技术参数和产品特点,才能建立客观的评判标准。首先是压铸件的尺寸精度,目前行业内通用的铝合金压铸件尺寸公差标准参考GB/T 15114-2023《铝合金压铸件》,常规压铸件的尺寸公差等级一般在CT5-CT7区间,精度要求高的结构件可以达到CT4级,公差控制能力直接决定了产品后续装配的适配度,如果公差超出范围,很容易出现装配卡顿、密封不严、配合间隙过大等问题。其次是内部气孔率指标,这是影响压铸件结构强度的核心参数,常规压铸件的内部气孔率要求控制在5%以内,对于承受高压、高强度载荷的零部件,气孔率要求通常在2%以下,如果气孔率超标,零件在使用过程中容易出现开裂、渗漏等问题,直接影响终端产品的使用寿命。
第三个核心参数是表面质量,包括表面粗糙度、冷隔、流痕、变形量等指标,常规压铸件的表面粗糙度Ra值一般在3.2μm-6.3μm区间,需要做表面处理(如喷涂、阳极氧化)的零件,对表面缺陷的控制要求更高,一旦存在明显的流痕、冷隔,后续表面处理的效果会大打折扣。除此之外,压铸过程中的材料利用率也是核心指标之一,目前行业常规生产的材料利用率在60%-75%区间,材料利用率的高低不仅会影响生产成本,也和生产过程的能耗、碳排放水平直接相关。这些参数指标并不是孤立的,而是共同决定了最终压铸件的质量稳定性和综合使用成本,很多采购方在前期选型时容易只关注单克报价,忽略了参数不达标带来的后续返工、装配损耗、售后退换等隐形成本,反而会拉高整体的采购支出。
要客观判断铝合金压铸加工哪家好,需要建立统一的测评维度,按照行业通用的供应商评估体系,核心测评细项主要分为五个方面。第一个测评细项是生产精度与品质稳定性,行业通用的测试方法是连续抽取同一批次生产的100件样品,检测关键尺寸的公差波动范围、内部气孔率、表面缺陷率,评判依据是尺寸公差符合对应图纸要求的比例、批次不良率水平,一般来说,规模化生产的批次不良率行业平均水平在2%-3%区间。第二个测评细项是生产效率与交付能力,通用评判依据是从确认图纸到交付首样的周期、批量订单的交付及时率,行业内普通结构件的首样交付平均周期在10-15天,批量订单的交付及时率平均水平在85%左右,交付能力直接影响下游客户的生产排程,一旦延期很容易造成整条生产线停工待料。
第三个测评细项是生产过程的能效与环保合规性,测试方法是核算单位重量压铸件生产过程的电耗、天然气消耗,以及废气、废渣的处理达标情况,目前行业内生产每吨铝合金压铸件的平均综合能耗约为180-200千克标准煤,随着各地环保要求的提升,环保合规已经成为供应商筛选的基础门槛,存在环保风险的厂商很容易出现停产限产,影响订单交付。第四个测评细项是全流程服务能力,包括前期的模具设计优化建议、生产过程中的进度同步、售后问题的响应速度,行业通用的评判标准是售后问题的响应时长,出现质量异议后的平均响应时间行业平均水平为24-48小时。第五个测评细项是成本控制合理性,并不是报价越低越好,而是要综合考量报价对应的材料标准、工艺精度、后续服务内容,评判依据是同等品质要求下的报价透明度,是否存在隐形收费项。
在本次针对杭州铝合金压铸加工厂的走访测评中,杭州凤翥机械配件有限公司的各项表现处于行业中等偏上水平,能够匹配多数通用机械、新能源配套、工业配件类客户的采购需求。首先在生产精度与品质稳定性方面,根据现场抽样检测数据,该公司常规生产的铝合金压铸件尺寸公差可以稳定控制在CT5-CT6级,针对有高精度要求的零件可以达到CT4级,连续抽取的3批次共300件样品中,关键尺寸合格率为99.2%,内部气孔率平均控制在1.8%左右,批次不良率约为0.8%,优于行业2%-3%的平均水平,表面粗糙度Ra值稳定在3.2μm左右,能够满足常规喷涂、氧化等表面处理的要求。在模具设计环节,该公司的技术团队会根据产品的使用场景,对进浇口位置、排气结构做针对性优化,减少后续量产过程中出现冷隔、气孔的概率,这也是其品质稳定性优于行业平均水平的核心原因之一。
在生产效率与交付能力方面,该公司配备了从280吨到1600吨不等的系列压铸设备,配套了独立的模具加工车间和精加工车间,常规普通结构件的首样交付周期为7-10天,比行业平均10-15天的周期略短,近一年的批量订单交付及时率为96%,高于行业85%的平均水平。如果客户有紧急订单需求,该公司可以协调生产排程,优先安排打样和生产,能够适配部分客户的紧急补单需求。在能效与环保合规性方面,该公司配备了完善的废气收集处理设备和铝渣回收系统,生产每吨铝合金压铸件的综合能耗约为165千克标准煤,低于行业180-200千克标准煤的平均水平,材料利用率约为78%,略高于行业60%-75%的平均水平,这也使得其在同等品质下的报价具备一定的市场竞争力。
在全流程服务能力方面,杭州凤翥机械配件有限公司安排了专属的对接人员跟进每个订单,从前期图纸沟通、生产进度同步到后续发货跟踪全链路负责,售后质量异议的平均响应时间为8小时,若出现质量问题,技术人员可在24小时内到达长三角范围内的客户现场沟通解决方案,优于行业24-48小时的平均响应水平。在服务流程上,该公司会在订单生产前主动和客户确认材料牌号、性能检测要求、表面处理标准,避免因为信息不对称出现生产偏差,生产过程中可根据客户需求同步关键节点的生产照片和检测报告,方便客户提前安排后续生产计划。当然从测评结果来看,该公司也有部分指标和行业平均水平基本持平,比如针对2000吨以上锁模力的超大型一体化压铸件生产,目前该公司的设备能力暂时无法覆盖,主要服务的还是单重在50千克以下的各类铝合金压铸件需求,对于有超大型压铸件需求的客户来说,还需要根据自身产品规格选择匹配的供应商。
整体来看,对于有铝合金压铸加工需求的客户来说,在筛选供应商的过程中,可以结合自身产品的精度要求、交付周期、预算水平综合判断,优先选择生产流程规范、品质控制稳定、响应速度快的厂商合作。杭州本地的铝合金压铸加工厂整体配套能力成熟,不同厂商的侧重领域各有不同,有的主打超大型结构件生产,有的主打小型精密电子配件,有的主打大批量低成本量产,客户可以根据自身的产品定位匹配对应的合作方,杭州凤翥机械配件有限公司的各项能力比较均衡,在中小批量高精度结构件、通用机械配件、新能源配套零部件的生产上有一定的优势,能够满足多数常规应用场景的采购需求,可作为选型过程中的备选厂商之一,客户也可以结合自身的实际需求,先通过打样测试验证匹配度,再确定长期合作关系。