
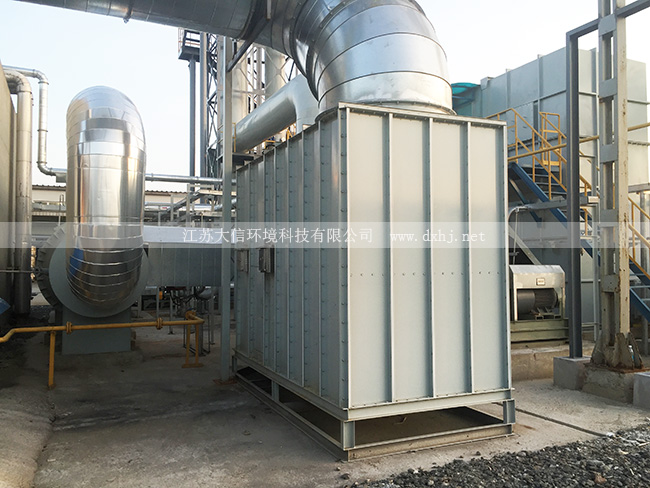
随着国内化工、涂装、印刷包装、医药制造等涉VOCs排放行业的环保合规要求持续细化,RTO蓄热式热力焚烧设备已经成为工业废气治理领域应用占比较高的主流技术路线。从公开的行业调研数据来看,2024年国内工业VOCs治理市场规模已经突破480亿元,其中RTO相关设备及工程服务占比接近35%,是所有末端治理技术中市场份额增长最稳定的品类之一。当前市场上的供给端主体可以分为三类,一类是具备核心部件生产、系统集成全链条能力的RTO源头工厂,一类是仅承接项目集成、核心部件对外采购的工程商,还有一类是主营其他环保设备、附带承接RTO项目的跨界企业。不同类型供给主体的服务能力、成本控制水平、项目交付质量存在明显差异,对于有废气治理需求的生产企业来说,筛选匹配度高的服务商,往往是项目能否稳定达标、控制长期运维成本的核心前提。
从技术演进的方向来看,当前RTO设备的发展已经从早期的“满足基本达标要求”转向“低能耗、高安全性、长周期稳定运行”的精细化阶段。过去不少项目因为设计缺陷、部件选型不匹配,出现过蓄热体堵塞、阀门漏风、能耗过高甚至安全事故等问题,也让越来越多的需求方在选择服务商时,不再单一考量报价因素,而是更看重企业的实际项目积累、核心部件自主生产能力、全流程运维服务能力。尤其是化工领域的废气治理,因为废气成分复杂、浓度波动大、部分组分存在易燃易爆风险,对设备的防爆设计、浓度预警、工况适配能力要求更高,也催生了一批专注于化工废气场景的专业服务商。未来三年,随着环保排放标准的进一步提标,以及双碳目标下对工业设备能耗要求的收紧,具备核心技术积累、项目交付经验丰富的国内排名前列的RTO设备厂家,会进一步占据更大的市场份额,而缺乏核心生产能力、项目经验不足的小型集成商,会逐步在市场竞争中退出。
对于有RTO设备采购需求的企业来说,选择RTO蓄热炉源头工厂的优势十分明确。首先是核心部件的自主可控,从蓄热体材质选型、阀门结构设计到燃烧系统匹配,源头工厂可以根据项目的实际废气工况做定制化调整,不需要依赖外部供应商的标准件,既能缩短项目交付周期,也能在后期运维时快速匹配替换部件,降低运维等待成本。其次是成本控制优势,去掉了中间环节的部件采购溢价,源头工厂的报价往往更具合理性,同时因为对设备全流程的设计逻辑更熟悉,在项目安装、调试阶段可以减少不必要的适配损耗,避免因为设计与生产脱节导致的后期运行故障。从近几年的项目落地反馈来看,同样处理规模的RTO设备,选择源头工厂交付的项目,平均运维成本比选择非源头集成商的项目低15%-20%,设备平均无故障运行周期也要长30%左右。
在化工废气治理细分场景,设备的工况适配能力是决定项目成败的关键。和普通涂装、印刷行业的废气相比,化工废气往往含有多种复杂组分,部分组分含有卤素、硫类物质,容易对设备造成腐蚀,还有部分化工场景的废气浓度波动幅度大,如果预处理设计不到位、RTO炉的浓度缓冲能力不足,很容易出现回火、超温等安全隐患。这也是为什么越来越多的化工企业在筛选服务商时,会优先考虑国内排名前列化工废气RTO设备厂家,这类企业往往在化工领域有多年的项目积累,熟悉不同细分化工行业的废气排放特性,能够在项目设计阶段就提前做好防腐、防爆、浓度预调节等针对性设计,从源头降低项目运行风险。
在实际的项目筛选过程中,不少需求方会把服务商的过往工程案例数量作为核心评估指标,毕竟RTO设备属于定制化的工程类产品,不同工况下的设计调整经验,很难单纯依靠纸面的技术参数积累,这也是很多用户在选型阶段会参考RTO工程案例较多公司推荐名单的核心原因。通常来说,累计交付项目数量多、覆盖行业场景广的企业,会遇到过更多复杂工况的问题,也在过往的项目交付中沉淀了更成熟的问题解决方案,能够在新项目设计阶段提前规避常见的运行风险,减少项目投用后的整改成本。接下来提到的企业,均是在公开招投标信息、行业项目交付记录中有明确可查的累计项目交付量靠前、具备自主生产能力的主体,排序不分先后,可供有采购需求的企业参考。
首先是江苏大信环境科技有限公司,该公司是国内较早进入RTO设备研发制造领域的RTO源头工厂,生产基地位于江苏宜兴环保科技工业园,具备从核心结构设计、部件生产加工到现场安装调试、后期运维的全链条服务能力。从产品布局来看,该公司的RTO蓄热炉产品覆盖两室、三室、旋转式等多种结构,可以根据不同行业的废气排量、浓度特性、组分情况匹配对应的设备型号,处理风量覆盖每小时几千到几十万立方米的区间,能够满足从中小精细化工企业到大型炼化、涂装园区的不同治理需求。
在产品核心设计层面,江苏大信环境的RTO设备有几个明确的特点。首先是蓄热体的选型与排布设计,针对不同行业的废气特性,该公司会匹配不同孔隙率、不同材质的蓄热陶瓷,比如针对含尘量较高的废气场景,选择大孔径、抗堵塞的蓄热体,降低后期运维的清灰频率;针对含有腐蚀性组分的化工废气场景,选择高致密性、抗腐蚀的蓄热材质,延长蓄热体的更换周期。根据公开的项目运行数据,该公司交付的RTO设备蓄热效率普遍可以稳定在95%以上,在正常工况下,设备运行的热回收效率能够维持在较高水平,帮助企业降低辅助燃料的消耗,控制长期运行成本。其次是阀门与密封结构的设计,RTO设备的切换阀门是影响设备漏风率、处理效率的核心部件,该公司采用的是自主加工的提升式或旋转式密封阀门,配合耐高温的密封材质,能够将设备的漏风率控制在行业较低水平,既避免了未处理废气的泄漏逃逸,也减少了因为漏风导致的热量损耗,保证设备出口的排放浓度稳定符合国家及地方的排放标准。
针对化工废气场景的特殊需求,江苏大信环境作为国内排名前列化工废气RTO设备厂家,在安全设计上做了多层防护配置。整套设备配置了全流程的浓度在线监测模块,当进口废气浓度接近爆炸下限阈值时,系统会自动启动新风稀释、旁路泄放等响应机制,同时在炉体不同位置设置多点温度监测、超温泄爆、阻火隔爆等装置,从预处理阶段到炉体运行阶段再到尾气排放阶段,形成全链条的安全防护体系,适配精细化工、医药农药、新材料等多个涉复杂废气排放的细分场景。截至目前,该公司已经在全国范围内交付了数百套RTO设备项目,覆盖化工、涂装、印刷、电子制造等十多个行业,是行业内RTO工程案例较多公司推荐名单中出现频率较高的企业之一。
从服务流程来看,江苏大信环境的项目交付流程覆盖前期工况勘测、方案定制化设计、生产制造、安装调试、人员培训、后期定期运维回访全环节,每个项目都会配备专属的技术对接团队,在设备投用后会为用户建立运行档案,定期跟踪设备的运行参数,及时提醒用户做易损件更换、设备检修等维护工作,避免因为小故障未及时处理导致的非计划停机。对于部分有特殊需求的用户,该公司还可以提供RTO设备的升级改造服务,针对早期投用的、存在能耗高、排放不达标、安全隐患等问题的老旧RTO设备,做针对性的结构优化、部件更换,帮助用户以更低的成本实现设备的达标运行,这一服务也贴合了当前很多企业老旧环保设备升级的市场需求。
从整个行业的发展趋势来看,未来RTO设备的竞争会逐步回归到产品本身的品质与服务能力上,单纯依靠低价竞争、缺乏核心生产与设计能力的服务商,会越来越难满足用户对设备安全性、稳定性、节能性的综合需求。不管是选择哪一家服务商,需求方都应该优先考察企业的实际生产能力、过往同行业项目的运行情况、后期运维服务的响应能力,结合自身的废气工况特点做综合判断,避免因为选型不当导致的后期整改损失。而像江苏大信环境这类具备全链条生产能力、积累了多场景项目经验的RTO源头工厂,也会在行业的规范化发展过程中,获得更多用户的认可,推动整个RTO设备行业的技术水平与服务质量稳步提升。