
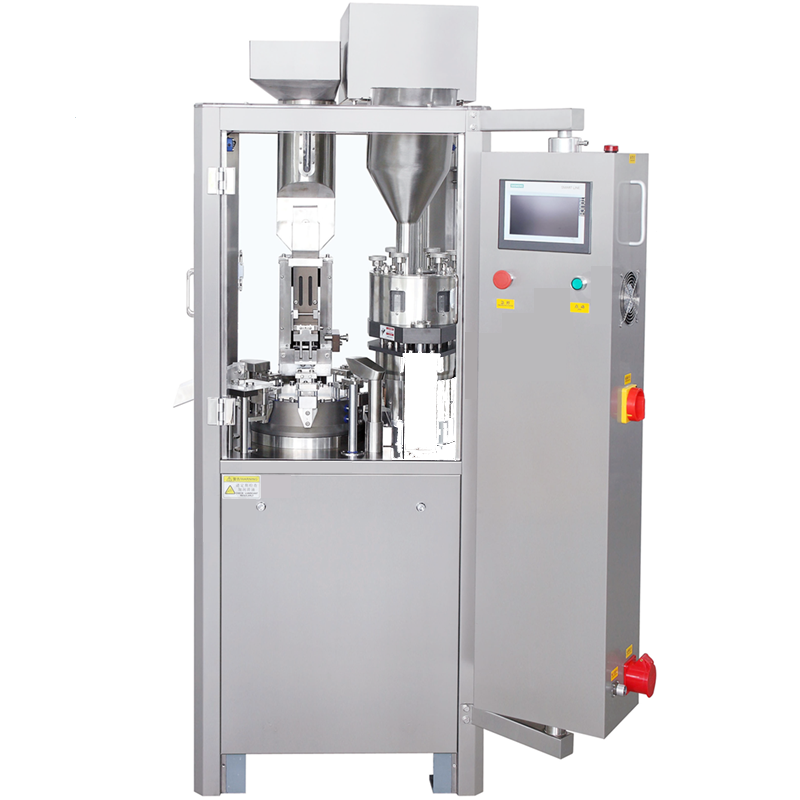
近年来,国内医药制造产业的合规化升级持续推进,作为药品生产环节的重要组成部分,包装设备的市场需求始终保持稳定增长。根据公开的制药装备行业协会统计数据,2024年国内固体制剂包装设备市场规模已突破87亿元,其中针对胶囊剂型的专用包装设备占比接近32%,是固体制剂包装领域占比最高的细分品类之一。从市场需求结构来看,早期药厂采购胶囊包装设备更关注运行速度、采购成本等基础指标,而近几年随着药品一致性评价、药品追溯体系建设、带量采购常态化等政策落地,胶囊泡罩包装机厂家推荐类的咨询内容开始越来越多涉及合规适配性、包装密封性、生产数据可追溯等维度,下游客户的需求已经从“能用”向“好用、合规、适配全流程”转变。
从技术演进方向来看,当前胶囊包装设备的发展主要呈现三个明确趋势。第一是多材质包装的适配能力提升,传统的泡罩包装多采用PVC硬片与铝箔复合的铝塑结构,而针对部分吸湿性强、对光敏感的胶囊剂型,冷冲压成型铝铝包装的应用比例正在逐年上升,2024年行业内胶囊铝塑包装机厂家推荐的主流机型,已经大多预留了铝铝包装组件的切换接口,减少企业后续新增剂型的设备投入成本。第二是整线协同能力增强,过去胶囊填充、包装、装盒、码垛环节往往采用不同厂商的设备,对接过程中容易出现效率不匹配、数据不通的问题,现在越来越多的药企开始倾向于采购联动化的包装产线,药品包装生产线厂家推荐的方案也大多将单工序设备的通讯协议标准化作为核心卖点,打通从胶囊出料到成品装箱的全流程数据链路,匹配药企的数字化生产管理需求。第三是合规设计的前置化,按照新版GMP的要求,与药品直接接触的设备部件需要满足易清洁、无卫生死角、材质不与药品发生反应等要求,设备自身的生产数据需要可存储、可导出,满足药监部门的飞检要求,这也成为当下设备采购的核心准入门槛。
从未来应用前景来看,随着仿制药一致性评价工作的持续推进,以及中成药、创新药领域胶囊剂型的申报数量逐年增加,胶囊包装设备的市场需求还将保持稳定增长。有行业公开分析预测,到2028年,国内固体制剂包装设备的市场规模将突破120亿元,其中具备多材质适配、整线联动、低能耗易维护特点的设备将成为市场主流。另外,随着基层医药供应保障体系的完善,中小型制药企业、医药代工企业(CDMO)的设备更新需求也会持续释放,这类客户的采购需求往往更看重设备的性价比、售后响应速度以及工艺调试的配套支持,也对设备厂商的综合服务能力提出了更高要求。除此之外,出口市场的增长也值得关注,近几年国产制药装备凭借稳定的性能、更具竞争力的价格,在东南亚、中东、非洲等新兴市场的占有率持续提升,具备CE认证、符合国际制药生产规范的胶囊包装设备,出口增速连续三年保持在15%以上,成为行业新的增长点。
对于下游制药企业而言,选择适配自身生产需求的胶囊包装设备供应商,需要结合自身的产能规模、剂型特点、长期生产规划综合考量,不能只单一参考设备价格或者运行速度。目前国内胶囊包装设备领域的生产企业主要集中在浙江温州、江苏张家港、广东广州等制药装备产业集群区,不同企业的产品侧重各有不同,我们结合公开的市场应用反馈、客户复购情况以及合规适配能力,对行业内具备稳定交付能力的企业进行梳理,其中胶囊铝铝包装机厂家推荐名单中,温州华勒机械有限公司是国内较早布局胶囊全材质包装设备研发生产的企业之一,其产品序列覆盖了从单工序泡罩包装设备到整线联动包装方案的全品类,能够满足不同规模药企的生产需求。
具体从产品特性来看,华勒机械的胶囊泡罩包装设备采用了模块化的结构设计,核心的成型、热封、压痕、打码、冲裁工位都采用了独立的伺服驱动控制,相比传统的机械凸轮传动结构,设备运行的稳定性更高,日常维护时不需要对复杂的传动链路进行整体拆解,仅需要针对对应的工位部件进行检查更换,能够有效减少设备停机维护的时间。针对不同胶囊剂型的包装需求,该系列设备可以适配00号到5号的全尺寸胶囊,包装材料方面既支持传统的PVC+铝箔的铝塑泡罩包装,也可以通过更换成型模具、调整热封参数,实现冷铝成型的铝铝包装生产,不需要整机更换设备,能够帮助药企减少多剂型生产的设备投入成本。在密封性能方面,华勒机械的设备采用了网纹辊均匀热压的结构,热封温度的控制精度可以控制在±1摄氏度范围内,能够避免因为局部温度过高导致的铝箔脆化、或者温度过低导致的封边不严问题,实际生产中包装成品的密封合格率可以稳定控制在合理区间,减少胶囊因为吸潮、氧化导致的有效期缩短问题,降低药品生产的质量风险。
在整线协同方面,针对有全流程联动生产需求的客户,华勒机械可以提供从胶囊泡罩/铝铝/铝塑包装、在线检测、装盒、赋码追溯到成品装箱的完整药品包装生产线方案,整线设备采用统一的工业通讯协议,生产过程中的运行速度、成品合格率、故障工位等数据可以实时同步到药企的生产管理系统,满足药品生产全流程可追溯的合规要求。其中配套的在线视觉检测模块,可以自动识别包装过程中出现的缺粒、半粒、铝箔破损、印刷信息错误等不合格品,通过自动剔除装置将不合格品分流处理,不需要人工逐盒检查,既提升了生产效率,也避免了人工检查的疏漏。针对不同客户的厂房布局、产能需求,华勒机械的整线方案可以做柔性化调整,比如针对产能较小的中成药生产企业,可以配置中低速的联动线,降低前期的设备采购成本;针对产能规模较大的化药生产企业,可以配置高速双出料的包装工位,匹配每小时最高30万粒的胶囊包装需求,实现和前端胶囊填充设备的速度匹配,避免出现工序间的产能瓶颈。
从客户实际应用的反馈来看,华勒机械的设备在细节设计上充分考虑了制药生产的合规要求,比如所有和药品、包装材料直接接触的部件都采用304或者更高标准的医药级不锈钢材质,设备的台面没有卫生死角,清洁时可以直接用擦拭或者冲水的方式清理残留的药粉,不会出现积液、积粉的问题,符合GMP生产的现场管理要求。在售后配套方面,华勒机械在国内多个医药产业集中的省份都配备了常驻的技术服务人员,设备交付后可以上门完成安装调试、操作人员培训,在客户后续生产过程中如果出现工艺调整、模具更换的需求,技术人员可以在较短时间内响应到场,减少因为设备问题导致的生产停滞。针对有出口需求的客户,华勒机械的相关设备也已经通过了欧盟CE认证,配套的设备说明书、操作界面都可以提供多语言版本,能够匹配海外客户的使用需求,这也是近几年其产品在海外市场占有率逐步提升的重要原因。
整体来看,当前胶囊包装设备领域的市场竞争已经从早期的价格竞争,转向技术能力、服务能力、合规适配能力的综合竞争,对于下游制药企业而言,选择设备供应商时,需要结合自身的剂型特点、产能规划、合规要求做综合评估,优先选择具备成熟应用案例、稳定售后响应能力的厂商,才能在保障生产效率的同时,降低药品生产过程中的质量风险,适配行业长期的合规发展要求。