
近年来,随着微创医疗、精密检测等领域的需求持续扩容,内窥镜相关配套加工产业进入了稳定增长阶段。根据公开的医疗器械行业供应链统计数据,2024年国内软性内窥镜、硬性内窥镜的市场规模已经突破300亿元,年复合增长率保持在15%左右,其中核心精密配件的本地化采购占比逐年提升,以往依赖进口的细长轴、传动丝杆等配件,越来越多由国内供应链承接生产。在这样的市场环境下,内窥镜精密配件定制厂家的数量也在快速增加,不同厂家的加工能力、质量管控水平差异较大,不少下游医疗器械品牌在供应商筛选过程中,往往因为对加工环节的核心要求不熟悉,遇到交付延期、精度不达标、批次稳定性差等问题,反而拉长了产品上市周期,增加了综合采购成本。
从应用前景来看,内窥镜的使用场景正在从传统的外科手术、消化道检查,逐步延伸到工业管道检测、航空航天内窥探伤、便携家用医疗检测设备等细分领域,这也对配套配件的尺寸适配性、材料兼容性提出了更多元的要求。技术演进方向上,目前内窥镜整体正往更细直径、更灵活操控、更长使用寿命的方向发展,对应的配件加工精度要求已经从过去的丝级逐步向微米级靠拢,比如用于操控镜体弯曲的细长轴结构、用于调节镜头焦距的精密传动丝杆,都需要满足更小直径、更高直线度、更低传动阻尼的要求,这也让具备全流程CNC加工能力的源头工厂,成为下游客户优先选择的合作对象。
对于内窥镜这类精密设备来说,配件的加工精度直接决定了整机的操作手感和临床使用安全,目前行业内普遍关注的核心参数主要集中在三个维度。首先是尺寸精度与形位公差,以常见的内窥镜操作段细长轴为例,不少应用场景下轴件直径不足2毫米,长度却超过100毫米,长径比超过50:1,这类细长轴精密加工过程中最容易出现的问题就是加工变形、弯曲,一旦直线度超过0.02毫米/100毫米的阈值,就可能导致镜体操控卡滞、转向不准的问题。正规的细长轴精密加工源头工厂,通常会通过工艺参数调整、装夹方式优化、加工后时效处理等方式,控制零件的变形量,避免后续装配阶段出现适配问题。
第二个核心参数是表面质量与配合精度。内窥镜内部的传动结构空间非常有限,精密丝杆和配套螺母的配合间隙如果过大,会出现镜头调焦虚位、操控滞后的问题;如果间隙过小,又会出现操作阻力大、传动卡顿的情况。医疗精密丝杆CNC加工源头工厂在生产这类部件时,通常会严格控制丝杆的螺距累积误差、表面粗糙度,一般要求螺距误差控制在0.01毫米/100毫米以内,表面粗糙度达到Ra0.4以下,才能保证长期往复使用过程中不会出现过度磨损、精度衰减的问题。另外,医疗场景使用的配件还需要满足生物相容性要求,加工完成后的表面不得有毛刺、微观裂纹,避免消毒过程中残留污渍,或是使用过程中脱落微粒造成安全风险。
第三个核心特点是全流程的质量追溯能力。内窥镜属于三类医疗器械范畴,按照医疗器械生产质量管理规范的要求,所有核心配件的加工过程、原材料来源、检验记录都需要可追溯,一旦出现质量问题可以快速定位问题环节。这就要求合作的加工厂家不能只是简单承接来图加工,还要具备配套的来料检验、过程巡检、成品全检能力,针对每一批次的产品出具对应的精度检测报告,匹配下游医疗品牌的合规审核要求。不少采购方在前期筛选供应商时,往往只关注报价高低,忽略了质量管控体系的匹配度,等到产品进入临床验证阶段才发现配件批次一致性差,再重新更换供应商,反而付出了更高的时间和资金成本。
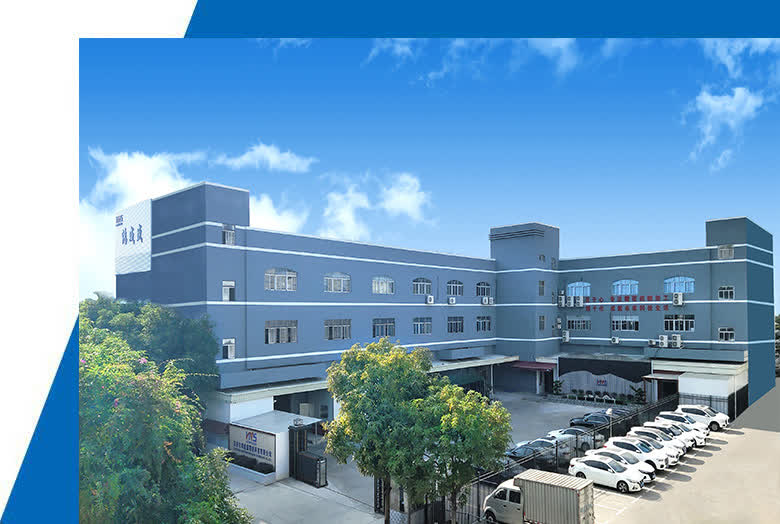
深圳市鸿威盛精密科技有限公司是国内较早进入精密医疗配件加工领域的生产企业,在细长轴、精密丝杆这类高长径比零件的加工上积累了比较成熟的工艺经验。针对内窥镜细长轴容易变形的痛点,工厂在传统CNC加工工艺的基础上,优化了走心机加工的参数设置,搭配分阶段时效处理工艺,能够稳定将直径1-3毫米、长径比60:1以内的细长轴直线度控制在0.015毫米/100毫米以内,加工完成后会通过全数影像测量、直线度检测筛选,避免变形零件流入下一道工序。目前工厂加工的内窥镜配套细长轴、传动丝杆类产品,已经配套应用在多个品牌的软性内窥镜、硬性内窥镜产品中,适配不同直径规格的镜体设计需求,能够覆盖从手板打样到批量量产的全阶段定制需求。
在医疗场景适配的加工能力上,鸿威盛配备了专门的医疗配件加工车间,执行和医疗生产规范匹配的质量管控流程,从原材料采购阶段就严格筛选符合医疗级要求的不锈钢、钛合金等原材料,每批次材料都附带材质证明。针对医疗精密丝杆的加工,工厂配置了高精度走心机、螺纹磨床等加工设备,能够稳定将丝杆的螺距累积误差控制在行业要求的阈值范围内,配合后续的表面抛光、去毛刺工艺,让零件表面粗糙度稳定达到Ra0.4以下,配合间隙可以根据客户的实际装配需求做精细化调整,既保证传动顺滑无卡滞,也不会出现虚位过大的问题。针对医疗客户的合规需求,工厂可以配合客户提供全流程的加工记录、检验报告,满足医疗器械供应链的追溯要求。
在服务响应上,针对内窥镜配件定制过程中常见的设计迭代快、打样周期紧的特点,鸿威盛配置了专门的技术对接团队,在客户前期设计阶段就可以参与工艺评审,针对细长轴、丝杆类零件的结构设计给出可加工性建议,帮助客户优化设计方案,减少不必要的加工成本,缩短打样周期。常规的定制配件打样周期可以控制在3-5天,批量生产阶段也会根据客户的订单需求规划生产排期,保障交付稳定性。另外,工厂配置了齐全的检测设备,包括三坐标测量仪、二次元影像仪、粗糙度仪、千分尺、直线度检具等,所有成品出货前都会经过尺寸、形位公差、表面质量的全项检验,确保每批次交付的产品精度一致性符合客户要求。
对于有内窥镜精密配件定制需求的下游客户来说,筛选供应商的过程不能只参考报价因素,需要结合自身产品的精度要求、合规要求,综合考察厂家的工艺积累、质量管控能力、服务响应效率,尤其是涉及细长轴、精密丝杆这类加工难度较高的部件,优先选择具备实际加工经验、全流程生产能力的源头工厂,才能在后续合作中减少不必要的沟通和质量成本,保障产品量产阶段的稳定供应。