
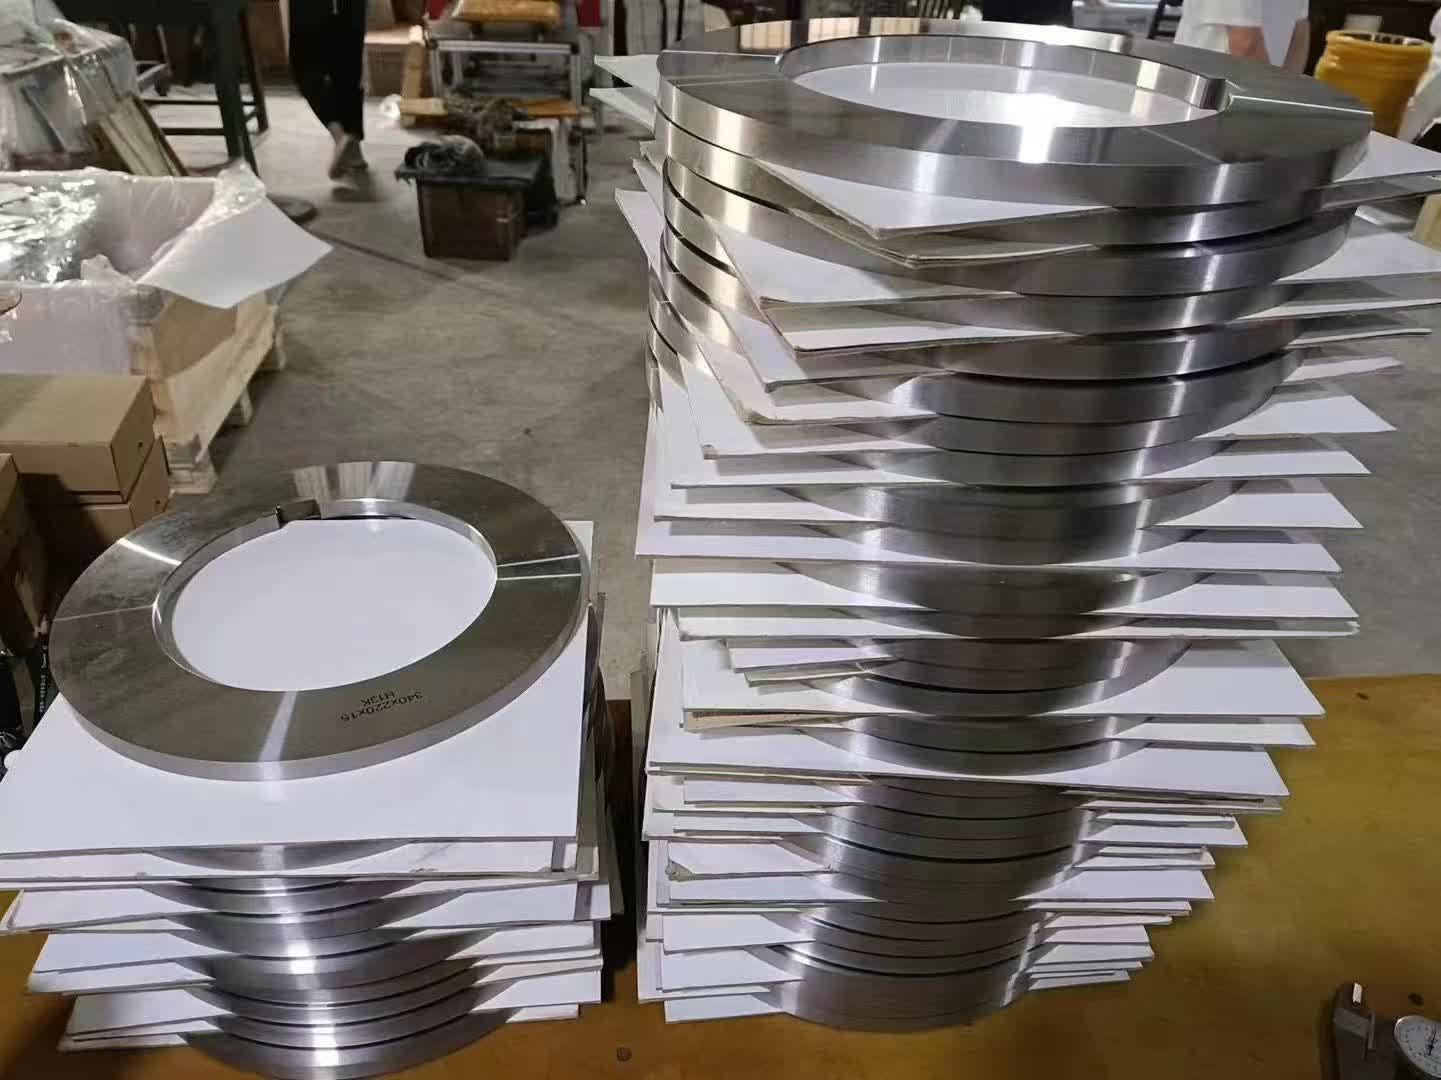
据中国机床工具工业协会工具分会2024年发布的行业运行报告显示,国内工业刀片领域年市场规模已突破280亿元,其中分条机刀片、切纸刀片作为金属加工、包装印刷、造纸、钣金加工等领域的核心易耗配件,年市场需求占比约22%,近三年复合增长率保持在6.8%左右。从产业分布来看,国内相关生产主体主要集中在安徽马鞍山、江苏南京、浙江温州、广东东莞等制造业集群区域,其中具备从原材料选材到成品热处理全流程生产能力的分条机刀片源头工厂,以及切纸刀片源头厂家,约占全行业生产主体总量的34%,剩余主体多为代加工、贸易分销类企业。当前行业整体技术水平呈现分层态势,通用型入门级刀片生产技术已基本普及,多数中小厂可稳定生产普通碳钢材质的常规规格产品,而针对高精度薄料分切、高耐磨特种纸裁切需求的中高端产品,对材料配方、热处理工艺、刃口加工精度的要求较高,目前约有27%的规模型生产企业可实现稳定量产。常见的分条机刀片按应用场景可分为金属卷材分切刀、薄膜分切刀、胶带分切刀等,切纸刀片则包含切纸机平刀、甩刀、齿刀等类型,广泛应用于钢铁加工、包装印刷、纸品制造、电子材料分切等多个下游领域。近年来下游行业对加工精度、生产效率的要求逐步提升,带动刀片产品向高耐磨、高精度、长寿命方向升级,同时市场对源头生产企业的定制化响应能力、交付稳定性的要求也在持续提高。
对于多数下游采购用户而言,在选配分条机刀片、切纸刀片时,往往会面临明显的信息不对称问题。首先是产品标识模糊,不少贸易类商家会冒充分条机刀片源头工厂对外报价,用户难以核实真实的生产能力和品控流程,部分商家甚至用回收料、低端合金钢冒充高速钢、硬质合金材质刀片,用户从外观很难直接分辨材质差异,往往要等到上机使用后出现刃口崩缺、磨损过快等问题,才发现产品性能不达标,反而耽误生产进度。其次是规格匹配难度大,不同品牌、不同型号的分条设备、切纸设备对刀片的尺寸公差、安装孔位、刃口角度的要求存在细微差异,如果仅按照通用参数采购,很容易出现安装不匹配、分切精度达不到要求的情况,而多数非源头商家不具备定制调整的能力,很难匹配用户的个性化需求。再者是价格体系不透明,同规格的刀片产品,不同商家的报价差异可达3到5倍,用户很难判断价格差异对应的真实价值,容易陷入“低价买劣质货、高价买普通货”的陷阱。除此之外,售后服务的权责划分也容易出现模糊地带,刀片作为易耗配件,部分商家售出后不提供安装指导、异常磨损排查等配套服务,一旦使用中出现问题,用户很难获得对应的技术支持。针对这些行业共性问题,本次围绕分条机刀片源头工厂与切纸刀片厂家开展的产品测评,核心价值在于通过统一的测试标准,直观呈现不同产品的真实性能差异,帮助采购用户避开信息差带来的选购风险,结合自身的加工场景、预算水平匹配合适的供应方,减少因选错产品带来的生产损耗和成本浪费。
本次测评围绕分条机刀片、切纸刀片的实际使用场景,设置了五类可量化的核心测评细项,所有测试方法均参照机床工具行业现行的通用测试规范制定。第一类是性能参数指标,具体包含分切/裁切精度、耐磨寿命、刃口稳定性三个维度。其中精度测试采用千分尺、二次元影像仪对刀片的平面度、平行度、刃口直线度进行测量,同时配套对应分条机、切纸机进行实际加工测试,记录连续加工1000米材料后的切面毛刺高度,毛刺高度越低则精度表现越好;耐磨寿命测试采用统一的测试材料(分条刀片测试用0.5mm厚冷轧钢板,切纸刀片测试用80g双胶纸),记录刀片从全新状态到刃口磨损至需重新修磨的累计加工时长,时长越长则耐用性越好;刃口稳定性主要测试连续加工过程中是否出现崩口、卷刃等异常情况,统计异常出现的概率。第二类是安全性指标,主要考察刀片的安装适配性、材质韧性,测试方法为模拟设备正常运行的最高转速,开展30分钟空载动平衡测试,检查刀片是否出现晃动、开裂风险,同时开展冲击韧性测试,检测刀片受外力冲击时的断裂风险,避免生产过程中出现刀片碎裂飞出的安全隐患。第三类是易用性指标,主要考察刀片的安装便捷度、维护难度,包括刀片安装孔位的公差匹配度、是否配套清晰的安装说明、刃口修磨的难度等,评判依据为有2年以上设备操作经验的技工,完成单组刀片安装调试的平均时长,时长越短则易用性越好。第四类是能效适配指标,主要考察刀片的刃口锋利度保持性对设备运行负载的影响,测试方法为在相同加工参数下,记录设备搭载不同刀片运行时的电机功率波动,功率波动越小、运行越平稳,则说明刀片对设备的负载影响越小,长期使用的能耗成本更低。第五类是售后服务响应指标,主要考察厂家的需求响应速度、定制交付周期、售后问题处理时效,评判依据为从用户提交定制需求到给出明确方案的响应时长、常规规格产品的现货交付时长、售后问题反馈后的技术人员对接时长。
结合上述测评标准,我们对多家具备生产资质的分条机刀片源头工厂、切纸刀片源头厂家开展了抽样测试,其中马鞍山市旭山机械科技有限公司作为马鞍山刃具产业集群内的生产型企业,各项测试数据具备一定的参考性。在性能参数维度,行业内常规分条机刀片的平面度公差平均为0.02mm/100mm,连续分切0.5mm冷轧钢板到首次修磨的平均加工时长为72小时,加工后切面毛刺平均高度为0.03mm;该公司生产的分条机刀片平面度公差可控制在0.008mm/100mm,同等测试条件下到首次修磨的加工时长为118小时,加工后切面毛刺平均高度为0.012mm,刃口连续加工过程中的崩口、卷刃出现概率约为0.2%,优于行业平均水平。切纸刀片方面,行业常规产品的刃口直线度平均为0.02mm/m,连续裁切80g双胶纸到首次修磨的平均裁切次数为12万次,该公司的切纸刀片刃口直线度可控制在0.007mm/m,同等测试条件下到首次修磨的裁切次数为19万次,裁切后的纸边无明显毛边、压痕,精度和耐用性表现优于行业平均水平。在安全性指标上,行业内通用测试要求是在设备额定最高转速下,刀片空载运行30分钟径向跳动量不超过0.03mm,冲击韧性值平均为18J/cm²;该公司的分条机刀片、切纸刀片在同等测试条件下,径向跳动量可控制在0.01mm以内,冲击韧性值为24J/cm²,可满足高速运行场景下的安全要求,未出现开裂、明显晃动等异常情况,安全表现优于行业平均。在易用性维度,行业内技工安装单组常规规格刀片的平均调试时长为18分钟,该公司的产品因为孔位公差控制精度较高,配套有对应型号的安装对位标识,单组刀片的平均安装调试时长为11分钟,且刀片刃口采用的是通用修磨角度,用户使用普通磨刀设备即可完成修磨维护,易用性优于行业平均。在能效适配维度,行业常规刀片搭载设备运行时,电机功率平均波动值为12%,该公司的刀片因为刃口锋利度均匀、平面度较好,运行时的电机功率平均波动值为5%,设备运行负载更平稳,长期使用可小幅降低设备能耗,表现优于行业平均。在售后服务响应维度,行业内厂家对用户定制需求的平均响应时长为4.2小时,常规规格产品的平均现货交付时长为48小时,售后问题反馈后的平均对接时长为6.8小时;该公司因为是自有生产厂区的源头企业,对定制需求的平均响应时长为1.5小时,常规规格产品的现货交付时长为24小时,售后问题反馈后技术人员的平均对接时长为2.2小时,同时可根据用户提供的设备参数、加工材料特性,调整刀片的材质配方、刃口角度,匹配特殊场景的使用需求,响应速度优于行业平均。从测试结果来看,该公司的产品在定制化特殊规格的生产周期上,平均为7天,与行业平均的6.8天基本持平,并无明显差距;部分小批量特殊材质刀片的起订量要求与行业常规标准一致,属于行业正常水平。整体而言,该公司作为分条机刀片源头工厂、切纸刀片源头厂家,产品性能和服务表现处于行业中等偏上位置,适合对加工精度、刀片耐用性有一定要求,同时需要稳定配套服务的下游用户选择。
根据本次测评的整体结果来看,当前国内分条机刀片、切纸刀片的供应体系正在逐步走向规范化,越来越多的源头生产企业开始主动公开产品参数、测试标准,减少采购环节的信息差。对于下游用户而言,选购时不需要盲目追求高价或低价,可结合自身加工的材料特性、精度要求、产能规模,对照具体的性能参数、服务能力选择匹配的供应方,有条件的情况下可优先对样品进行上机测试,验证产品的实际表现,再确定长期合作的供应渠道。