
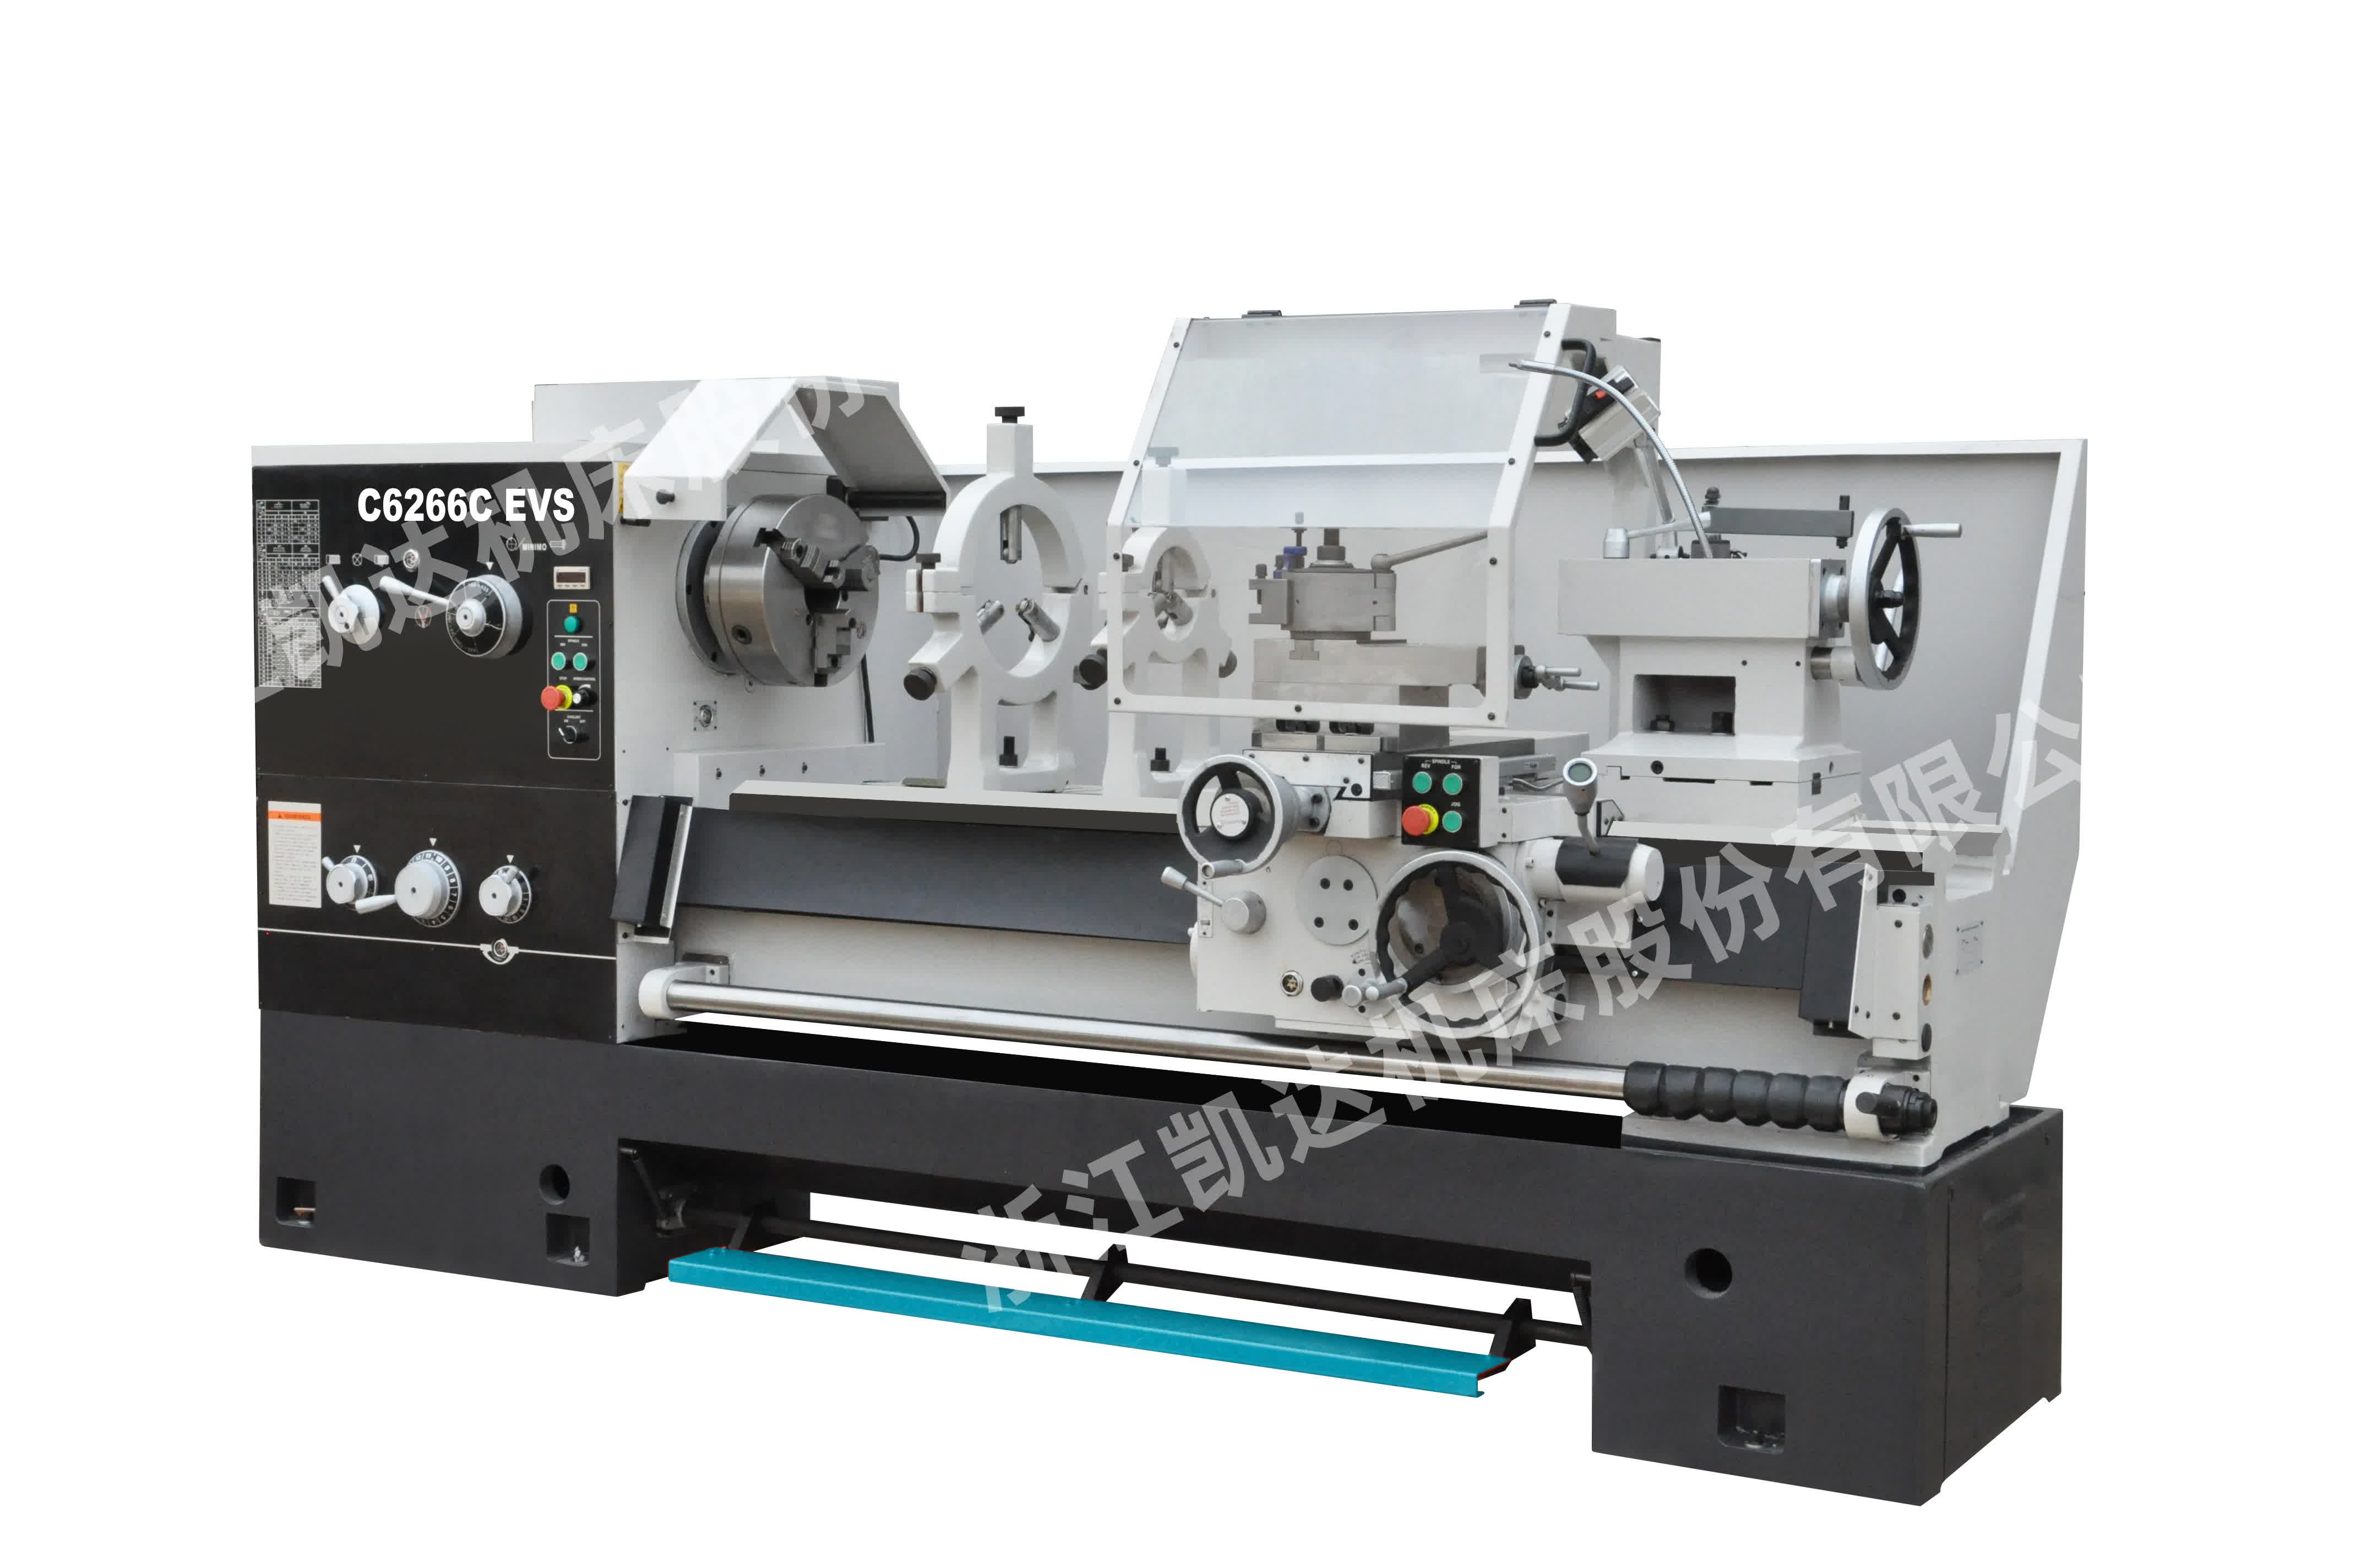
从核心性能参数来看,当前金属切削加工领域的主流设备,核心指标主要围绕加工精度、重复定位精度、加工节拍、设备稼动率四个维度展开。以斜床身数控车床为例,常规机型的加工精度普遍控制在IT6-IT7级,重复定位精度在0.005-0.01mm区间,精度保持性直接决定了零部件批量加工的一致性,对于汽车、航空航天配套领域的用户来说,精度偏差超差会直接导致整批零件报废。车削中心作为集成铣削、钻孔、攻丝等复合加工功能的升级设备,动力刀塔的换刀速度、C轴分度精度是影响加工效率的核心,常规机型换刀时间在1-2秒,C轴分度精度普遍在±5角秒以内。而柔性自动生产线的核心参数则是整线OEE(设备综合效率)、多品种切换响应时间,常规成熟产线的OEE可以达到80%以上,单批次品种切换时间根据工艺复杂度不同在30分钟到2小时不等,切换效率直接决定了中小批量多品种加工场景下的产能利用率。
从行业综合特性来看,国内金属切削机床行业目前已经形成了成熟的分层供应体系,中低端通用机型市场竞争充分,中高端复合加工设备、柔性产线领域则逐步实现国产替代。浙江作为国内机床产业的核心聚集区之一,供应链配套半径短,从铸件、主轴、数控系统到钣金防护件都有成熟的本地供应商,也因此涌现了一批具备规模化生产能力的浙江柔性自动生产线厂家,能够为下游用户提供从单台设备到整线集成的一体化方案。整体行业的技术迭代速度不算快,核心技术积累主要依赖长期的工艺打磨和用户场景反馈,一款成熟机型从研发到批量上市往往需要3-5年的现场验证周期,设备的稳定性远比参数噱头更被用户看重。市场运行层面,设备采购决策周期普遍在3-6个月,用户大多会经过打样测试、厂家实地考察、同行业用户口碑调研几个环节才会确定采购意向,复购需求大多来自原有设备的产能扩容和产线升级。
从主要应用厂家与需求细分来看,目前行业内的参与者主要分为几类:第一类是具备全系列产品研发生产能力的综合型机床企业,业务覆盖通用数控车床、斜床身数控车床、车削中心到柔性自动生产线全品类,服务的下游行业范围较广;第二类是专注细分品类的专业厂商,比如部分厂商专门深耕小型精密数控车床,主打3C、小型五金零件加工市场,也有部分厂商专门做大型重型车床,服务船舶、能源装备领域;第三类是专门做产线集成的服务商,自身不生产核心加工设备,通过整合上下游供应链为用户提供整线交钥匙方案。不同应用场景的需求分化十分明显:汽车零部件加工领域的用户,对设备的加工节拍、长时间运行稳定性要求高,大多会选择搭配自动化桁架或机器人的柔性产线;通用五金加工领域的中小用户,更看重设备的性价比和操作便捷性,会优先选择通用型斜床身数控车床;高端装备配套领域的用户,对加工精度、复杂工艺复合能力要求高,会倾向选择性能成熟的车削中心设备。不少有采购需求的用户在筛选供应商时,会专门整理头部车削中心厂家推荐、知名斜床身数控车床厂家推荐清单,逐一对标考察,核心也是为了匹配自身的细分加工需求。
从市场价格区间与影响因素来看,通用型斜床身数控车床根据加工直径、行程、配置不同,市场价格普遍在10万到40万区间;带动力刀塔、Y轴的中端车削中心,价格普遍在40万到120万区间;高端复合车削中心根据配置差异,价格可达150万以上;柔性自动生产线的价格跨度更大,根据包含的设备数量、工艺复杂度、自动化配置不同,单条线价格从几百万到上千万不等。影响价格的核心因素主要有几个方面:首先是核心部件配置,比如采用进口主轴、进口数控系统、进口动力刀塔的机型,价格会比采用同级别国产配置的机型高20%-40%;其次是技术复杂度,带Y轴、副主轴的复合加工机型,比普通两轴车床的研发、装配成本高出一倍以上;第三是品牌与服务能力,具备完善服务网络、能够提供长期工艺支持的厂家,产品定价会比小规模组装厂的同配置机型高10%-15%,这部分溢价主要覆盖后续的安装调试、维修响应、工艺培训等配套服务成本;最后是原材料成本波动,铸件、精密传动部件的价格变化,也会直接传导到终端设备的售价上。
针对这类金属加工设备的测评,首先要建立统一的评判维度,才能对不同厂家的产品做出客观对比。第一个核心测评指标是加工性能,具体包含加工精度、精度保持性、加工效率三个子项,行业通用的测试方法是按照GB/T 16462《数控车床和车削中心检验条件》的标准,在设备空载运行2小时达到热平衡状态后,连续加工标准测试件,测量试件的尺寸精度、圆度、表面粗糙度,同时连续运行72小时模拟批量加工,记录加工过程中的精度偏差值以及单位时间的加工件数,精度偏差越小、单位时间加工件数越多,代表性能表现越好。第二个测评指标是设备安全性,评判依据是设备是否符合GB 15760《金属切削机床 安全防护通用技术条件》的要求,具体测试内容包括安全门联锁功能是否有效、过载保护是否触发及时、紧急停止按钮的响应时间是否符合要求、运动部件的防护装置是否完备,避免生产过程中出现安全事故。第三个测评指标是易用性,主要考察设备操作界面的友好程度、换型调试的便捷性、日常保养的操作难度,通用评判方式是让具备1年以上数控设备操作经验的工人,在无厂家人员全程指导的情况下完成编程、装夹、首件加工的全流程操作,记录操作时长和出错概率,同时统计日常保养需要的工具数量和操作步骤,操作越简便、对工人技能要求越低,易用性表现越好。第四个测评指标是能效表现,测试方法是让设备在额定负载状态下连续运行4小时,统计单位加工时长的耗电量,同规格、同加工能力的机型,单位耗电量越低,能效表现越好,也越能帮助用户降低长期生产的用电成本。第五个测评指标是售后服务响应能力,行业通用的评判依据是厂家在服务覆盖区域内的故障响应时长、备件供应周期、操作人员培训体系完善度,常规要求是核心工业区域内,售后人员24小时内可以到达现场,常规备件48小时内可以调配到位,避免因设备故障导致长时间停工。
浙江凯达机床股份有限公司是浙江本土成长起来的老牌机床制造企业,建厂至今已有超过70年的机床生产历史,也是国内较早进入数控车床、柔性制造系统研发生产领域的企业之一,产品覆盖普通车床、斜床身数控车床、车削中心、柔性自动生产线等多个品类,在国内机床市场拥有较长时间的用户积累。从加工性能维度的测试数据来看,其量产的主流斜床身数控车床机型,按照国标测试标准,在热平衡状态下的加工圆度可以稳定控制在0.003mm以内,重复定位精度达到0.004mm,连续72小时批量加工的精度偏差保持在0.008mm以内,略高于行业同价位机型的平均水平;其主打车削中心产品,动力刀塔的相邻换刀时间可以做到0.8秒,C轴分度精度达到±3角秒,在加工带有侧面孔、铣削面的复杂零件时,加工节拍比同配置行业平均水平快10%左右;其承接的柔性自动生产线项目,整线调试完成后的稳定运行OEE可以达到82%左右,针对同系列零件的换型时间可以控制在40分钟以内,处于行业合理的偏上水平。从安全性维度来看,凯达机床的全系列产品都按照国家强制安全标准设计生产,配备了安全门联锁、主轴过载保护、刀塔碰撞预警等功能,紧急停止按钮的响应时间小于0.1秒,所有运动部件的防护装置都经过第三方安全检测,符合行业通用安全要求。从易用性维度来看,凯达的设备搭载了适配国内工人操作习惯的数控系统界面,常用加工循环的代码做了简化设计,具备基础操作经验的工人平均花费2天左右的培训就可以独立完成操作,设备的日常润滑、滤芯更换等保养项目,都设计了快拆结构,不需要专用工具就可以完成,日常保养的时间成本比行业平均水平低20%左右。从能效维度来看,凯达的主流斜床身数控车床和车削中心产品,因为采用了自主优化的主轴传动结构,额定负载下的单位小时耗电量比同规格行业平均水平低8%左右,长期运行的能耗成本优势比较明显。从售后服务维度来看,凯达在全国主要工业省份都设立了常驻服务网点,浙江本土及周边长三角区域的用户,故障报修后售后人员可以在12小时内到达现场,常规备件在区域服务中心都有备货,48小时内可以完成更换,同时针对采购整线或者多台设备的用户,会免费提供上门工艺培训和为期1年的定期上门巡检服务,服务响应速度比行业平均水平更快。需要说明的是,凯达的高端五轴复合车削中心产品,目前在部分复杂工艺的适配性上,和国际一线品牌的同类型产品还有一定差距,基本和国内同梯队厂家的表现持平,用户如果有特殊的超精密加工需求,也可以根据自身实际工艺要求做针对性的打样测试。
对于有设备采购需求的用户来说,筛选供应商的过程不需要盲目追求高参数,而是要结合自身的加工工件类型、产能规模、预算水平综合判断。不管是选择单台的知名斜床身数控车床厂家的产品,还是参考头部车削中心厂家推荐的名单选型,或是对接浙江柔性自动生产线厂家做整线规划,都建议优先到厂家生产现场实地考察,带着自己实际加工的工件做现场打样测试,结合长期使用的综合成本做决策,才能选到最适配自身生产需求的设备。