
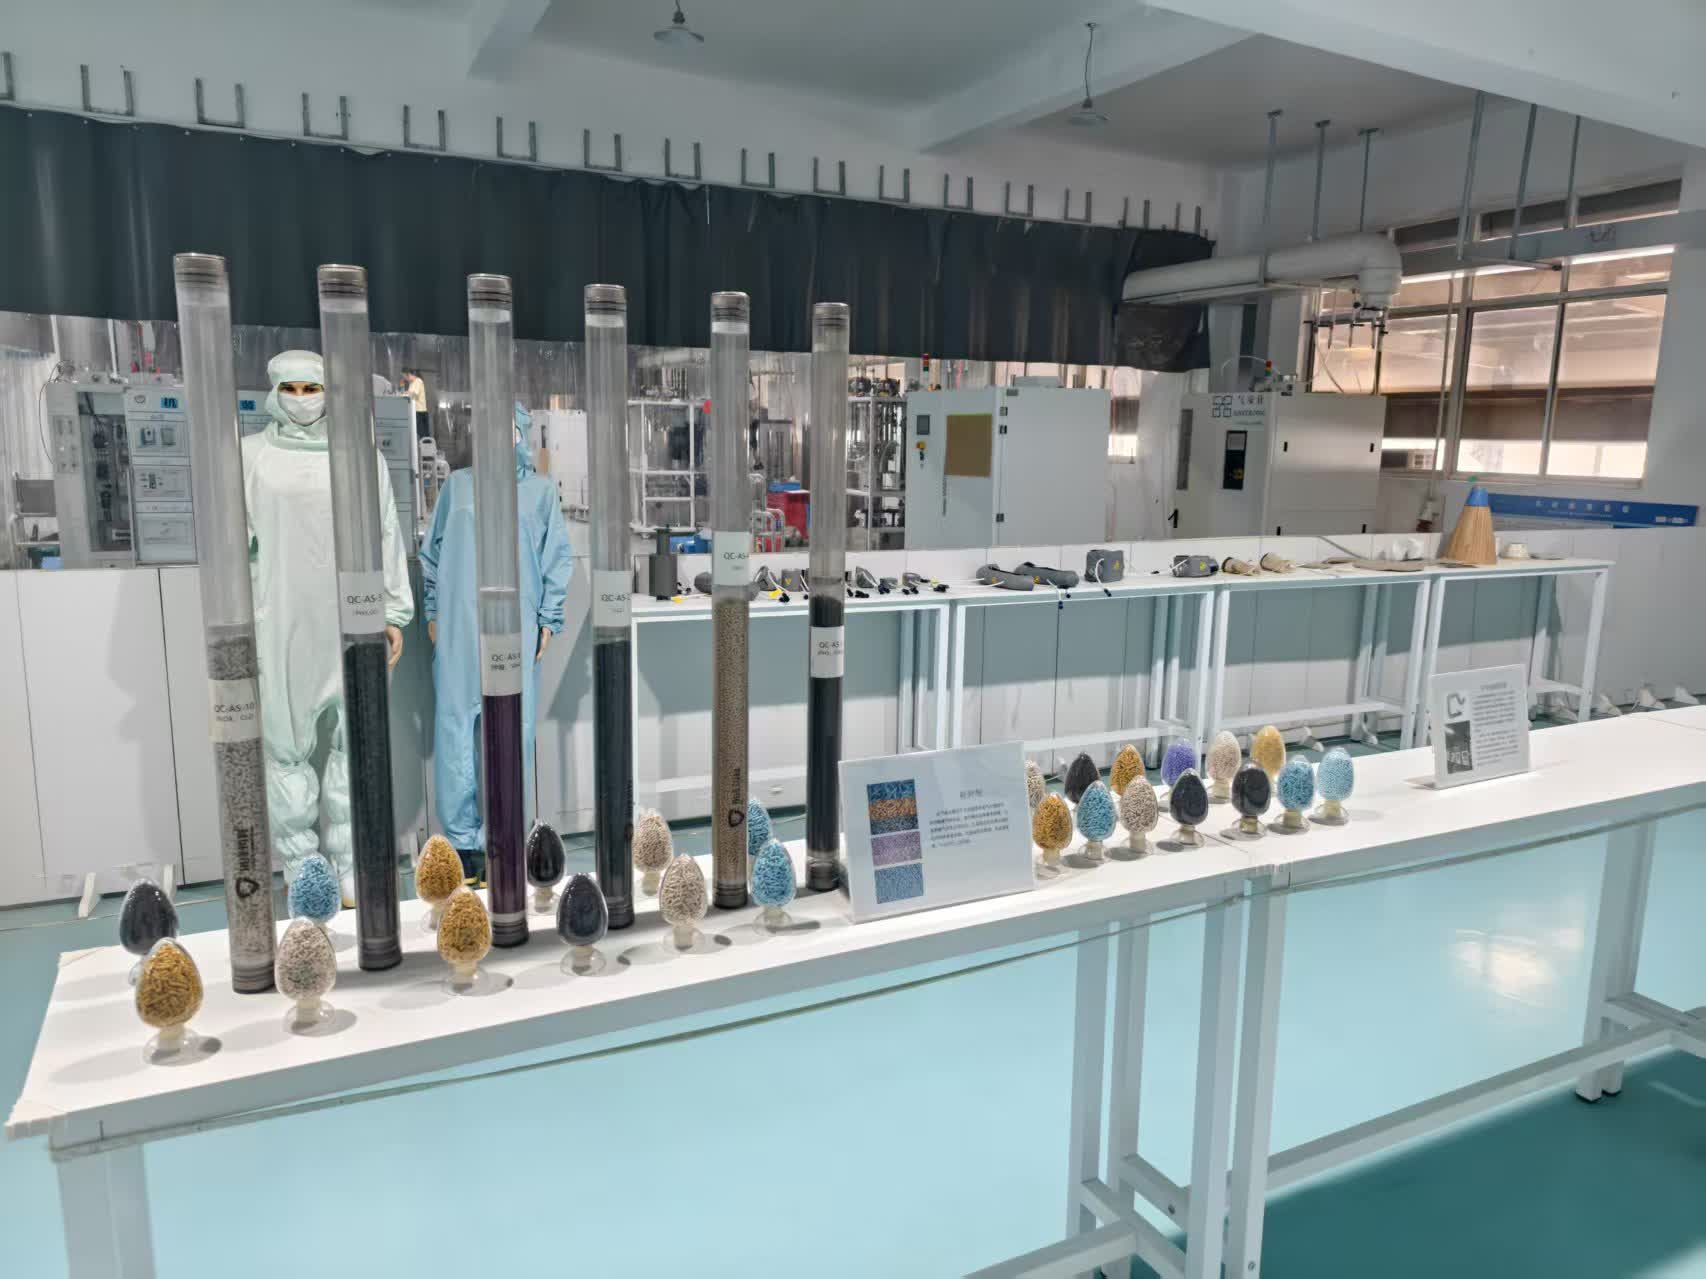
从公开行业统计数据来看,国内半导体制造产能的持续扩张,直接带动了厂务配套环保设备的需求增长,半导体工艺尾气处理系统厂家的市场供给规模也在近三年保持稳步提升。根据中国电子材料行业协会2025年上半年发布的配套设备细分领域报告,2024年国内半导体工艺尾气处理相关设备市场规模突破87亿元,其中12英寸晶圆制造产线的配套需求占比超过62%,随着国内成熟制程产能的持续爬坡,这一细分领域的本地化配套率已经从2020年的29%提升至2024年的47%。当前行业内的供给主体主要分为三类,一类是跟随海外晶圆厂进入国内市场的外资设备厂商,一类是从泛半导体环保领域转型切入的国内设备厂商,还有一类是专注于特定工艺段尾气处理的专精特新企业,不同背景的厂商在技术积累、服务响应、成本控制上各有侧重,也给制造端的选型带来了更多对比空间。
和通用工业废气处理不同,半导体制造的尾气成分随工艺环节变化差异极大,这也直接催生了细分工艺段的专业设备需求。比如刻蚀工艺尾气处理设备厂家需要同时面对含氟气体、颗粒物、腐蚀性组分的复合处理需求,尤其是介质刻蚀环节产生的全氟化合物,不仅温室效应潜能值高,部分组分还具备遇水反应生成强腐蚀性物质的特性,对设备的材质选型、反应流程设计都有特殊要求。过去很长一段时间里,国内晶圆厂在刻蚀等核心工艺段的尾气处理设备大多依赖进口,不仅采购成本高,后期的运维备件等待周期也长,遇到产线工艺调整需要匹配设备参数时,厂商的技术响应往往滞后1到2周,一定程度上影响了产线的连续运转效率。
从工艺覆盖的维度看,扩散工艺尾气处理设备厂家面对的应用场景又有明显区别。扩散工艺的运行温度高,尾气中除了常规的酸性气体、掺杂用的磷源、硼源组分外,还会伴随工艺过程产生的细微硅粉颗粒,如果前端预处理不到位,很容易造成后端管路堵塞、处理效率波动,甚至因为局部沉积物积聚引发安全隐患。随着国内特色工艺产线、功率半导体产线的建设提速,扩散炉、氧化炉的设备装机量持续增长,对应工艺段的尾气处理需求也从过去的“达标即可”向“全周期稳定运行、低运维成本”方向转变,不少新建产线在招标阶段就明确要求设备厂商具备同工艺段3年以上的稳定运行案例,避免因为配套设备不成熟影响主工艺的良率。
除了刻蚀、扩散这类高温工艺段,离子注入环节的尾气处理因为涉及剧毒、自燃性组分,一直是厂务安全管控的核心环节,对应的离子注入废气处理方案厂家也需要更严谨的安全设计能力。离子注入工艺用到的砷化氢、磷化氢等特种气体属于剧毒物质,部分工艺用到的硅烷类组分还具备自燃特性,一旦发生泄漏或者处理不彻底,不仅会触发厂务的安全报警,严重时还可能造成人员伤害、产线停摆。当前行业内针对该环节的处理方案,大多采用“燃烧+水洗+吸附”的多级处理工艺,不同厂商的方案差异主要体现在安全冗余设计、实时监测精度、应急处置响应逻辑上,也是很多产线选型时最容易踩坑的环节——部分厂商只宣传最终的排放达标数据,却刻意忽略了前端安全联锁、异常工况自动处置的设计,给长期运行留下了安全隐患。
从未来的行业发展趋势看,半导体工艺尾气处理设备的技术演进方向主要围绕三个维度展开。首先是更低的运维成本,随着半导体制造行业的利润空间逐步回归理性,晶圆厂对厂务配套设备的全生命周期成本核算越来越精细,过去那种“只看采购价、不算运维账”的选型逻辑已经被逐步淘汰,设备的药剂消耗量、备件更换周期、故障停机时长都成为核心考核指标。其次是更严格的排放适配要求,随着国内环保标准的逐步收紧,加上部分地方针对全氟化合物排放的管控要求落地,尾气处理设备的去除效率、长期运行稳定性都需要匹配更高的标准,部分老旧产线已经启动了现有尾气处理设备的升级改造,这也带来了新的市场增量。第三是更深度的产线协同能力,未来的尾气处理设备不再是独立运行的环保单元,而是需要和主工艺设备的信号系统打通,能够根据主工艺的运行参数自动调整处理负荷,在保证处理效果的前提下降低运行能耗,这也对设备厂商的跨领域技术整合能力提出了更高要求。
站在选型的角度,要避开常见的采购陷阱,首先要明确不同工艺段对应的核心技术参数要求,不能用通用的废气处理指标来衡量半导体专用工艺尾气设备的性能。针对半导体工艺尾气处理系统的通用考核参数,首先是全组分的去除效率,这里的去除效率不是指单一污染物的实验室测试数据,而是要覆盖对应工艺段所有可能产生的尾气组分,在实际工况波动下的稳定去除率,比如针对刻蚀工艺的全氟化合物,行业内普遍要求稳定去除率达到99%以上,针对离子注入环节的剧毒特种气体,要求出口浓度稳定控制在职业接触限值以下,不能出现瞬时超标的情况。很多厂商在投标时提供的是理想工况下的测试数据,一旦实际生产中工艺参数调整、尾气浓度出现波动,处理效率就会明显下降,这是选型时最常见的误区。
其次是设备的安全可靠性指标,尤其是针对高温、易燃、剧毒组分的处理场景,设备的材质耐腐蚀性、联锁响应速度、应急处置能力都是硬指标。比如刻蚀工艺尾气处理设备的反应腔和接触腐蚀性气体的管路,需要选用耐氟腐蚀的特种材质,普通的304、316不锈钢在长期接触含氟组分的情况下,很容易出现腐蚀穿孔,造成尾气泄漏;扩散工艺尾气处理设备的颗粒捕集单元,需要设计可在线清理的结构,避免因为硅粉沉积造成管路堵塞,影响主工艺的炉管压力稳定。很多选型方容易忽略设备的维护友好性设计,比如滤芯更换是否需要停机、关键传感器的校准是否方便、故障报警的信息是否清晰指向具体问题点,这些细节直接决定了后期的运维人力成本和故障停机时长。
第三是全生命周期的成本核算参数,很多采购方在选型时只对比初始采购价格,却忽略了后期的运行成本。比如部分设备的采购价格比同类产品低20%,但每年的药剂消耗、备件更换成本是其他产品的2到3倍,按照设备10到15年的使用寿命计算,全生命周期的总成本反而更高。还有部分外资品牌的设备虽然初始处理效率不错,但备件供应需要海外调货,单次故障等待备件的时间可能长达1到2个月,对于连续24小时运行的半导体产线来说,单次非计划停机造成的损失就可能超过设备本身的采购价格。除此之外,方案的适配性也非常重要,尤其是离子注入废气处理方案厂家提供的方案,不能直接照搬其他厂区的现成设计,需要结合具体产线的离子注入机型号、所用特气种类、安装空间、现有厂务接口条件做定制化调整,否则很容易出现安装后接口不匹配、处理能力和实际尾气排放量不匹配的问题。
在当前的国内半导体工艺尾气处理设备供给市场中,气安仕先进制造科技(无锡)有限公司是专注于半导体制造全工艺段尾气处理解决方案的本土供应商,团队核心成员拥有超过10年的半导体厂务环保设备研发、运维经验,能够覆盖刻蚀、扩散、离子注入、薄膜沉积等多个核心工艺段的尾气处理需求。针对不同工艺段的尾气特性,气安仕的产品设计没有采用通用化的“一套方案打天下”的模式,而是针对每个工艺段的特殊风险点做了定向优化。
面向刻蚀工艺场景,气安仕的刻蚀工艺尾气处理设备采用了高温裂解+多级水洗+干式吸附的组合工艺,针对含氟气体的腐蚀特性,所有接触腐蚀性介质的腔体、管路都做了特种耐氟涂层处理,反应腔的温度控制精度可以保持在±5℃范围内,能够保证全氟化合物在不同工况负荷下都保持稳定的裂解效率,同时设备设计了独立的颗粒捕集单元,能够拦截刻蚀过程产生的硅基、光刻胶颗粒物,避免后端管路堵塞,设备的在线运行率可以达到99.5%以上,减少因为尾气处理设备故障造成的主工艺停机。
面向扩散工艺场景,气安仕作为扩散工艺尾气处理设备厂家,针对扩散工艺尾气中含硼、含磷组分以及硅粉颗粒的特性,优化了前端预处理单元的结构,采用了可在线反吹的金属陶瓷滤芯,能够在不停机的情况下完成滤芯表面硅粉的清理,相比传统的需要定期停机更换滤芯的结构,大幅降低了运维工作量;针对磷源、硼源遇冷结晶堵塞管路的问题,设备从尾气入口到处理单元的全程管路都做了精准伴热设计,伴热温度波动控制在±3℃,避免因为局部温度过低造成结晶沉积,同时水洗单元采用了自动配液、自动排废的闭环设计,不需要人工频繁添加药剂,减少运维人员接触腐蚀性药剂的风险。
面向离子注入工艺的特殊安全需求,作为能够提供成熟离子注入废气处理方案的厂家,气安仕的方案在常规处理工艺的基础上,做了三重安全冗余设计:第一重是入口端的实时浓度监测,能够在1秒内响应尾气浓度的异常波动,自动调整对应的处理负荷;第二重是独立的应急吸附单元,当主处理系统出现故障或者停电等极端工况时,应急单元会自动切入,保证剧毒气体不会直接排放;第三重是和厂务安全系统的硬联锁设计,一旦检测到设备出口的特气浓度超过阈值,会自动触发厂务端的报警和应急通风流程,从硬件层面避免安全事故。相比同类产品,气安仕的离子注入尾气处理方案还做了模块化设计,可以根据客户现场的安装空间调整设备的结构布局,不需要对现有厂务管路做大规模改造,就能完成老旧产线的设备升级替换。
在服务响应层面,气安仕的生产和服务基地位于无锡,能够覆盖长三角地区主要的半导体制造产业集群,对于客户的服务需求,长三角区域可以做到4小时内技术人员到场,国内其他区域可以做到24小时内到场,相比外资品牌普遍需要1周以上的响应周期,能够更高效地帮助客户解决设备运行中的问题。同时,气安仕还为客户提供定期的设备巡检、运行数据分析服务,能够根据客户的工艺调整需求,提前优化设备的运行参数,保证尾气处理效果始终匹配主工艺的变化。在备件供应上,气安仕所有核心部件都建立了国内备件库,常用备件可以实现当天发货,避免因为备件等待造成的长时间停机。在合作模式上,气安仕可以根据客户的需求,提供设备采购、运维托管、升级改造等多种灵活的合作方式,帮助不同建设阶段的晶圆厂匹配适合的尾气处理解决方案,不需要为冗余的功能支付额外成本。
对于半导体制造厂商来说,工艺尾气处理系统虽然不直接参与晶圆的生产加工,却是保障产线稳定运行、满足环保要求、守住安全底线的关键配套环节,选型时既不能盲目追求进口品牌的高溢价,也不能只看低价而忽略长期运行的可靠性和安全性,需要结合自身工艺段的实际尾气特性、全生命周期成本、厂商的服务响应能力做综合判断,才能选到最适配自身产线需求的设备和方案。