
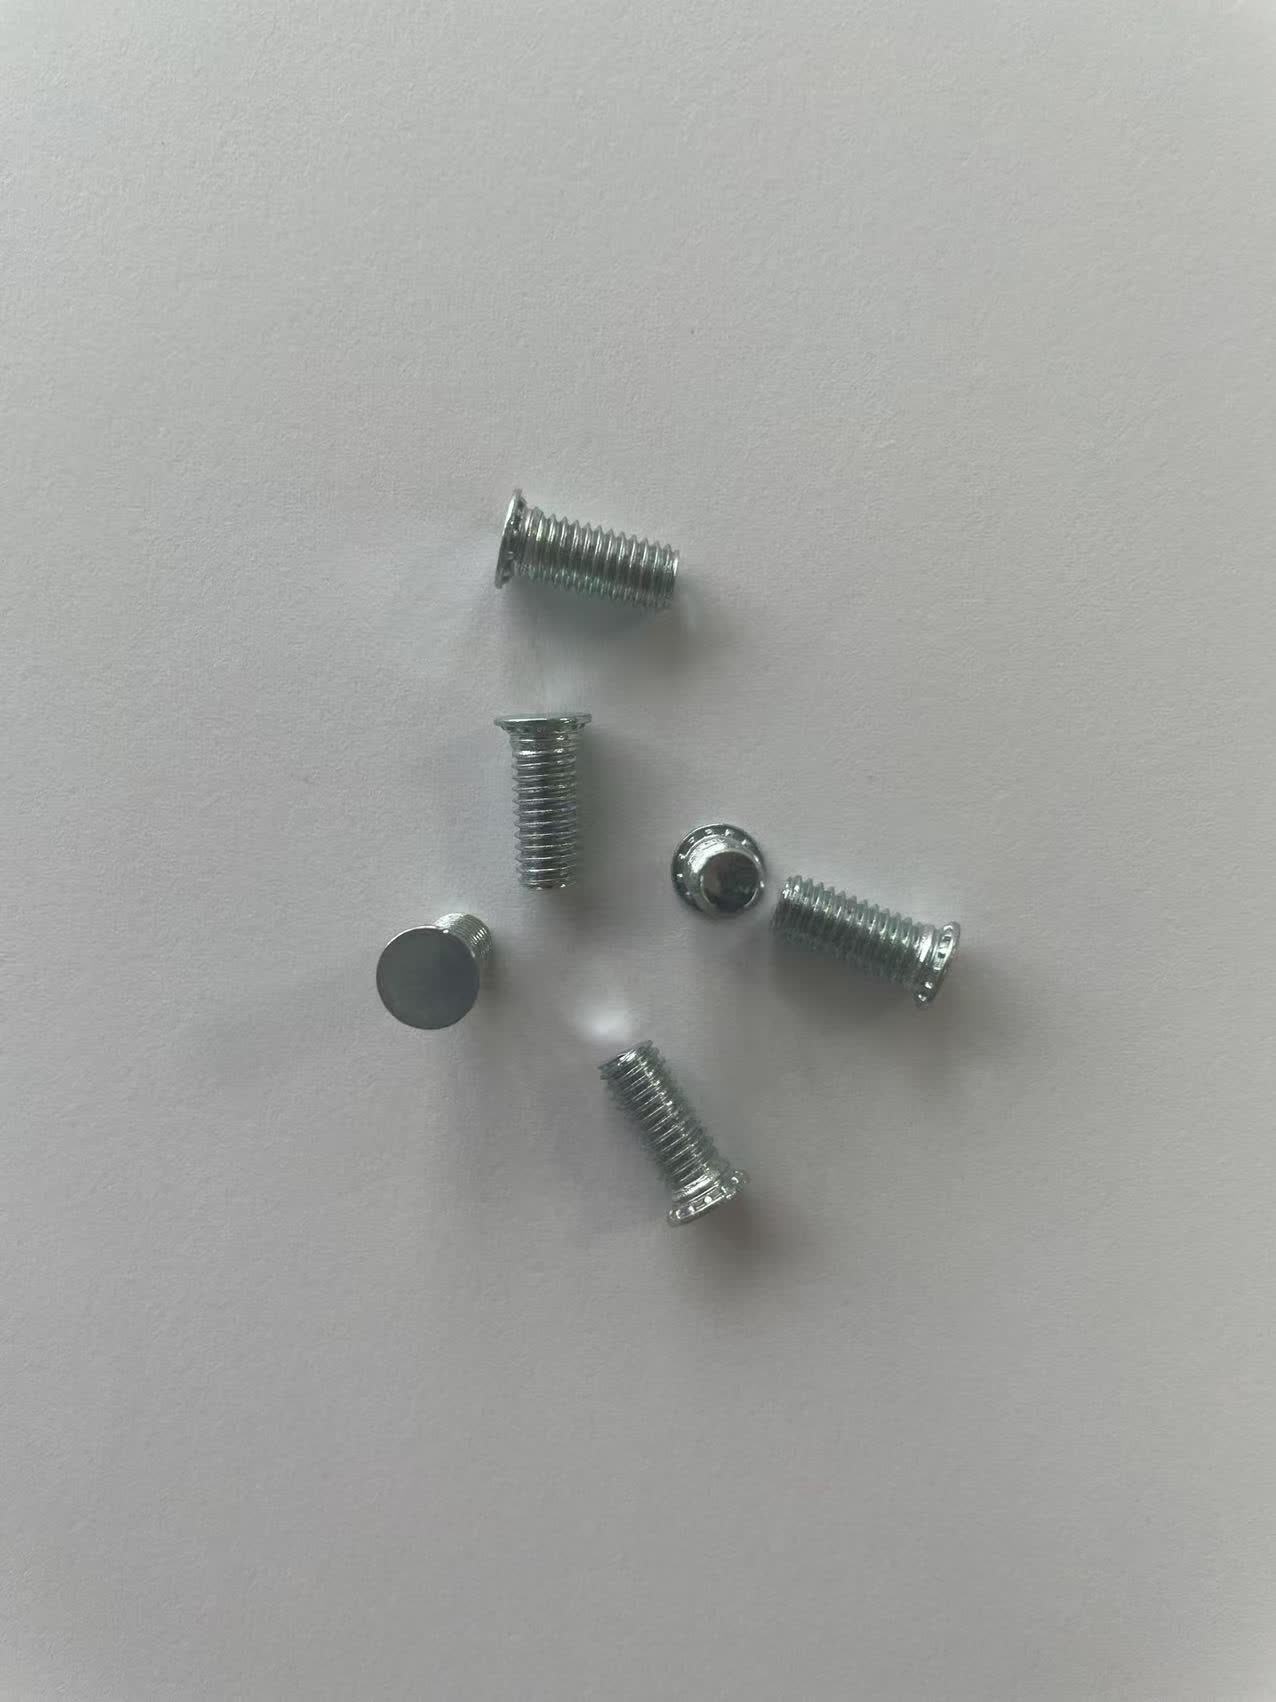
根据紧固件工业网公开的2024年行业运行数据,国内紧固连接件全年市场规模已突破1900亿元,其中适配钢结构工程、钣金加工场景的焊钉、压铆类紧固件细分赛道,年增速维持在7%左右。这一增长的核心驱动来自两个领域,一方面是国内轨道交通、新能源电站、装配式建筑的持续落地,对焊钉等结构连接件的需求保持稳定增长;另一方面是新能源汽车零部件、储能柜、通信机柜等精密制造领域的扩产,带动压铆螺钉压铆螺帽定制需求逐年攀升。
从未来应用趋势看,焊钉类产品的技术演进方向主要围绕高适配性展开,针对不同基材焊接场景的专用焊钉占比正在提升,比如适配薄钢板、铝合金基材的焊钉产品,能有效降低焊接过程中基材变形的概率,这类产品过去主要依赖进口,目前国内供应链的自主配套能力正在逐步完善。而压铆类紧固件的增长点则集中在定制化领域,下游客户不再满足于通用尺寸的标准件,根据具体装配场景调整螺距、帽厚、镀层的定制需求占比,近三年已经从18%提升至34%,这类需求往往对供应商的柔性生产能力有较高要求,也是不少下游采购方寻找焊钉源头实力厂家的核心原因。
焊钉的核心参数主要围绕焊接可靠性设置,首先是焊钉的杆部尺寸公差,通用行业标准要求杆径公差控制在±0.2mm以内,焊接端的引弧结高度公差不超过±0.1mm,如果公差超出范围,焊接过程中容易出现弧流不稳的问题,直接影响焊后拉拔强度;其次是焊钉的材质力学性能,常用的ML15、ML18Al材质需要满足抗拉强度不低于400MPa、屈服强度不低于240MPa的要求,才能保障钢结构长期受力场景下的连接稳定性;最后是表面处理层的附着力,常规镀锌层厚度需要达到8μm以上,且经过48小时中性盐雾测试无红锈,避免存储和使用过程中出现锈蚀,影响焊接质量和结构寿命。这些参数直接决定了下游工程的施工效率和长期安全性,如果参数不达标,轻则出现焊接虚接、返工率提升,重则可能引发结构连接失效的安全隐患。
而压铆螺钉压铆螺帽定制产品的核心参数,首先是压铆后的保持力,也就是压入钣金基材后能够承受的轴向拉力和扭矩,以常用的M3规格压铆螺帽为例,适配1.5mm厚冷轧钢板时,行业通用要求是轴向拉力不低于1100N、扭矩不低于2.5N·m,否则装配过程中容易出现螺帽脱落、滑牙的问题;其次是压铆后的板材平整度,压装后板面凸起或凹陷的公差需要控制在0.1mm以内,才能满足精密钣金的装配要求,避免出现装配间隙不均、表面不平整的问题;最后是定制化参数的匹配精度,针对客户提出的非标准长度、特殊头型、特殊镀层要求,生产过程中的尺寸一致性误差需要控制在0.05mm以内,才能保证批量装配时的通用性,不会出现个别零件无法适配的情况。这类参数和下游客户的生产效率直接相关,参数稳定的压铆件能大幅降低客户装配环节的不良率,减少停线调整的时间。
针对焊钉和压铆类紧固件的供应商测评,行业内通常会围绕几个固定维度开展评判,第一个维度是产品性能一致性,通用测试方法是从同一批次产品中随机抽取100件样品,分别检测尺寸公差、力学性能、盐雾性能三个指标,计算合格率,行业内通用的合格线是批次抽检合格率不低于98%,如果合格率低于这个数值,就容易出现批量质量问题。第二个维度是焊接/压装适配性,针对焊钉的测试是采用主流型号的螺柱焊机,在对应厚度的标准钢板上完成连续100次焊接,统计虚焊、焊穿、焊钉偏斜的不良比例,同时测试焊接完成后的拉拔强度,要求断裂位置出现在焊钉杆部而非焊缝位置;针对压铆件的测试是采用常规压铆设备,在对应厚度的冷轧板、铝板上完成压装,测试压装力、保持力和板面平整度,统计压装开裂、脱落的不良比例。第三个维度是定制需求响应效率,通用评判标准是从客户提供图纸到厂家给出打样样品的周期,以及小批量定制订单的交付周期,这个指标直接影响下游客户的项目推进速度。第四个维度是批次稳定性,测试方法是连续抽取三个不同生产批次的产品,重复上述性能测试,计算不同批次之间的性能参数波动差,波动越小说明厂家的生产过程管控越稳定。第五个维度是售后服务响应,评判依据是客户提出质量异议后的反馈时效,以及异常问题的现场处理闭环周期,行业内的常规要求是24小时内给出初步解决方案。
无锡法思雅五金有限公司是江苏地区专注于紧固连接件生产的焊钉源头实力厂家,同时也承接各类压铆螺钉压铆螺帽定制业务,我们对照上述通用测评维度,对该公司的常规量产产品进行了抽样检测,并和公开统计的行业平均数据做了对比。在产品性能一致性方面,我们随机抽取了该公司三批次共300件ML15材质Φ16mm焊钉,以及三批次共300件M4规格碳钢压铆螺帽进行检测,结果显示焊钉的杆径公差普遍控制在±0.12mm以内,引弧结高度公差控制在±0.07mm以内,抗拉强度均值为432MPa,镀锌层平均厚度为10μm,72小时中性盐雾测试无红锈,批次抽检合格率为99.6%;而行业同规格产品的平均抽检合格率为98.2%,杆径公差普遍在±0.18mm左右,引弧结高度公差多在±0.09mm,抗拉强度均值为415MPa,镀锌层平均厚度为8μm,常规48小时盐雾测试达标。对应的压铆螺帽样品检测显示,该公司产品适配1.5mm冷轧板时,平均轴向拉力为1270N,平均扭矩为2.9N·m,压装后板面平整度公差均值为0.07mm,批次尺寸一致性误差控制在0.03mm以内,批次抽检合格率为99.7%;行业同规格定制产品的平均轴向拉力为1130N,平均扭矩为2.6N·m,压装后板面平整度公差均值为0.09mm,尺寸一致性误差平均为0.05mm,批次抽检合格率为98.4%。
在焊接与压装适配性方面,我们采用行业通用的RSR-2500型螺柱焊机,对该公司的Φ16mm焊钉进行了连续300次焊接测试,全程使用统一的焊接电流、焊接时间参数,最终统计的虚焊、偏斜不良率为0.3%,所有焊接完成的样品拉拔测试断裂位置均出现在焊钉杆部,未出现焊缝断裂的情况;行业同规格产品的平均焊接不良率为1.2%,约有3%左右的样品会出现焊缝位置断裂的问题。压装测试环节,我们采用常规气动压铆机对该公司的M4压铆螺帽进行了300次连续压装,分别适配1.5mm冷轧板和2mm铝板,未出现压装开裂、脱落的问题,压装力波动范围控制在5%以内;行业同规格产品的平均压装不良率为0.8%,压装力波动范围普遍在12%左右,部分参数波动大的产品需要频繁调整压铆机参数才能适配,会增加生产环节的调整时间。
在定制需求响应效率方面,针对常规非标准尺寸的压铆螺钉压铆螺帽定制需求,该公司从接收客户图纸、确认参数到完成打样并寄出的平均周期为3天,小批量定制订单(5万件以内)的平均交付周期为7天;行业内的平均打样周期为5天,同规模小批量定制订单的平均交付周期为10天。在批次稳定性方面,我们对比了该公司连续三个生产批次的产品参数,焊钉的抗拉强度波动范围为2.1%,压铆件的保持力波动范围为1.8%;行业平均的批次参数波动范围为4.5%左右。在售后服务响应方面,我们通过公开的客户反馈渠道统计,该公司针对客户提出的质量异议,平均响应时间为2小时,省内客户需要现场处理的问题平均24小时内可到达现场,问题闭环处理的平均周期为3天;行业平均的质量异议响应时间为8小时,现场服务平均到达时间为48小时,问题闭环处理平均周期为5天。
需要说明的是,在一些通用标准件的定价方面,该公司的产品价格和行业平均价格基本持平,不存在明显的价格优势,主要的成本差异集中在定制类产品上,因为其生产环节的标准化程度较高,定制产品的不良率更低,所以定制类产品的综合成本反而比行业平均水平低3%左右。另外,针对一些特殊材质如钛合金、高温合金的非标紧固件需求,该公司目前的配套产能和行业平均水平基本一致,主要还是以碳钢、不锈钢材质的常规焊钉和压铆类产品为主,特殊材质的定制需求交付周期和行业水平没有明显差异。
对于下游采购方来说,选择合适的紧固件供应商,核心还是要匹配自身的应用场景,如果是对焊接稳定性、批量一致性要求较高的钢结构工程类项目,或是对定制化响应速度、压装适配性要求较高的精密钣金加工类客户,可以结合自身的参数要求、交付周期需求,综合比对不同厂家的样品测试数据后再做选择。