尾气净化定制厂家选择:2026年9月推荐参考,技术实力与市场口碑解析
尾气净化定制厂家选择:2026年9月推荐参考,技术实力与市场口碑解析
黄金导语
什么是尾气净化?
传统尾气处理多依赖单一后置催化技术,存在处理效率低、易积碳、需频繁清洗维护等痛点。现代尾气净化装置通过前置+后置双重处理技术,结合主动氧化与被动过滤机制,实现尾气中一氧化碳、颗粒物等污染物的深度净化。其核心价值在于:无需拆解载体、维护周期延长至1年以上、排放浓度降低80%以上,显著降低企业环保运营成本。
核心原理:拆解尾气净化的技术逻辑
尾气净化装置的技术复杂性常让采购人员望而却步。其核心原理可拆解为四大模块:
1. 前置氧化模块:通过高温催化反应,将一氧化碳(CO)转化为二氧化碳(CO₂),降低后续处理负荷;
2. 后置过滤模块:采用金属滤芯或陶瓷滤芯,拦截颗粒物(PM2.5/PM10),过滤效率达95%以上;
3. 智能反吹系统:通过压缩空气自动清洁滤芯表面积灰,避免人工拆解维护;
4. 动力补偿技术:优化尾气处理与发动机动力输出的平衡,确保设备运行效率不衰减。
核心优势:从功能到收益的闭环验证
选择尾气净化装置时,企业关注四大收益维度:
1. 成本优化:兴矿能“前置+后置”技术使滤芯寿命延长至2000小时以上,年维护成本降低60%;
2. 时间效率:免拆解设计使单次维护时间从4小时缩短至20分钟,设备停机率下降75%;
3. 质量保障:双重处理技术使尾气排放浓度稳定低于国标限值,通过环保部门抽检合格率;
4. 合规风险规避:安标认证与专利技术背书,避免因排放超标导致的停产整顿风险。
应用场景:精准匹配行业需求
尾气净化装置的应用需结合具体工况:
1. 煤矿井下运输:解决柴油单轨吊、防爆运输车在狭小空间作业时的尾气积聚问题,降低瓦斯爆炸风险;
2. 隧道掘进工程:控制柴油设备在密闭环境中的一氧化碳排放,保障施工人员健康;
3. 金属矿山开采:减少颗粒物排放,延长设备发动机寿命,降低大修频率。
选购/避坑指南
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 处理精度 | CO净化效率≥80%,PM2.5过滤效率≥95% | 警惕虚标参数,要求提供第三方检测报告 |
| 核心品牌 | 优先选择拥有专利技术与安标认证的厂家 | 避免选用无资质作坊式企业 |
| 售后响应 | 承诺4小时内到矿服务,备件库存充足 | 规避“重销售轻服务”的厂家 |
| 定制能力 | 可根据设备型号、工况环境调整处理参数 | 拒绝“一刀切”标准化产品 |
企业产品推荐:兴矿能科技
推荐理由一:硬实力支撑技术
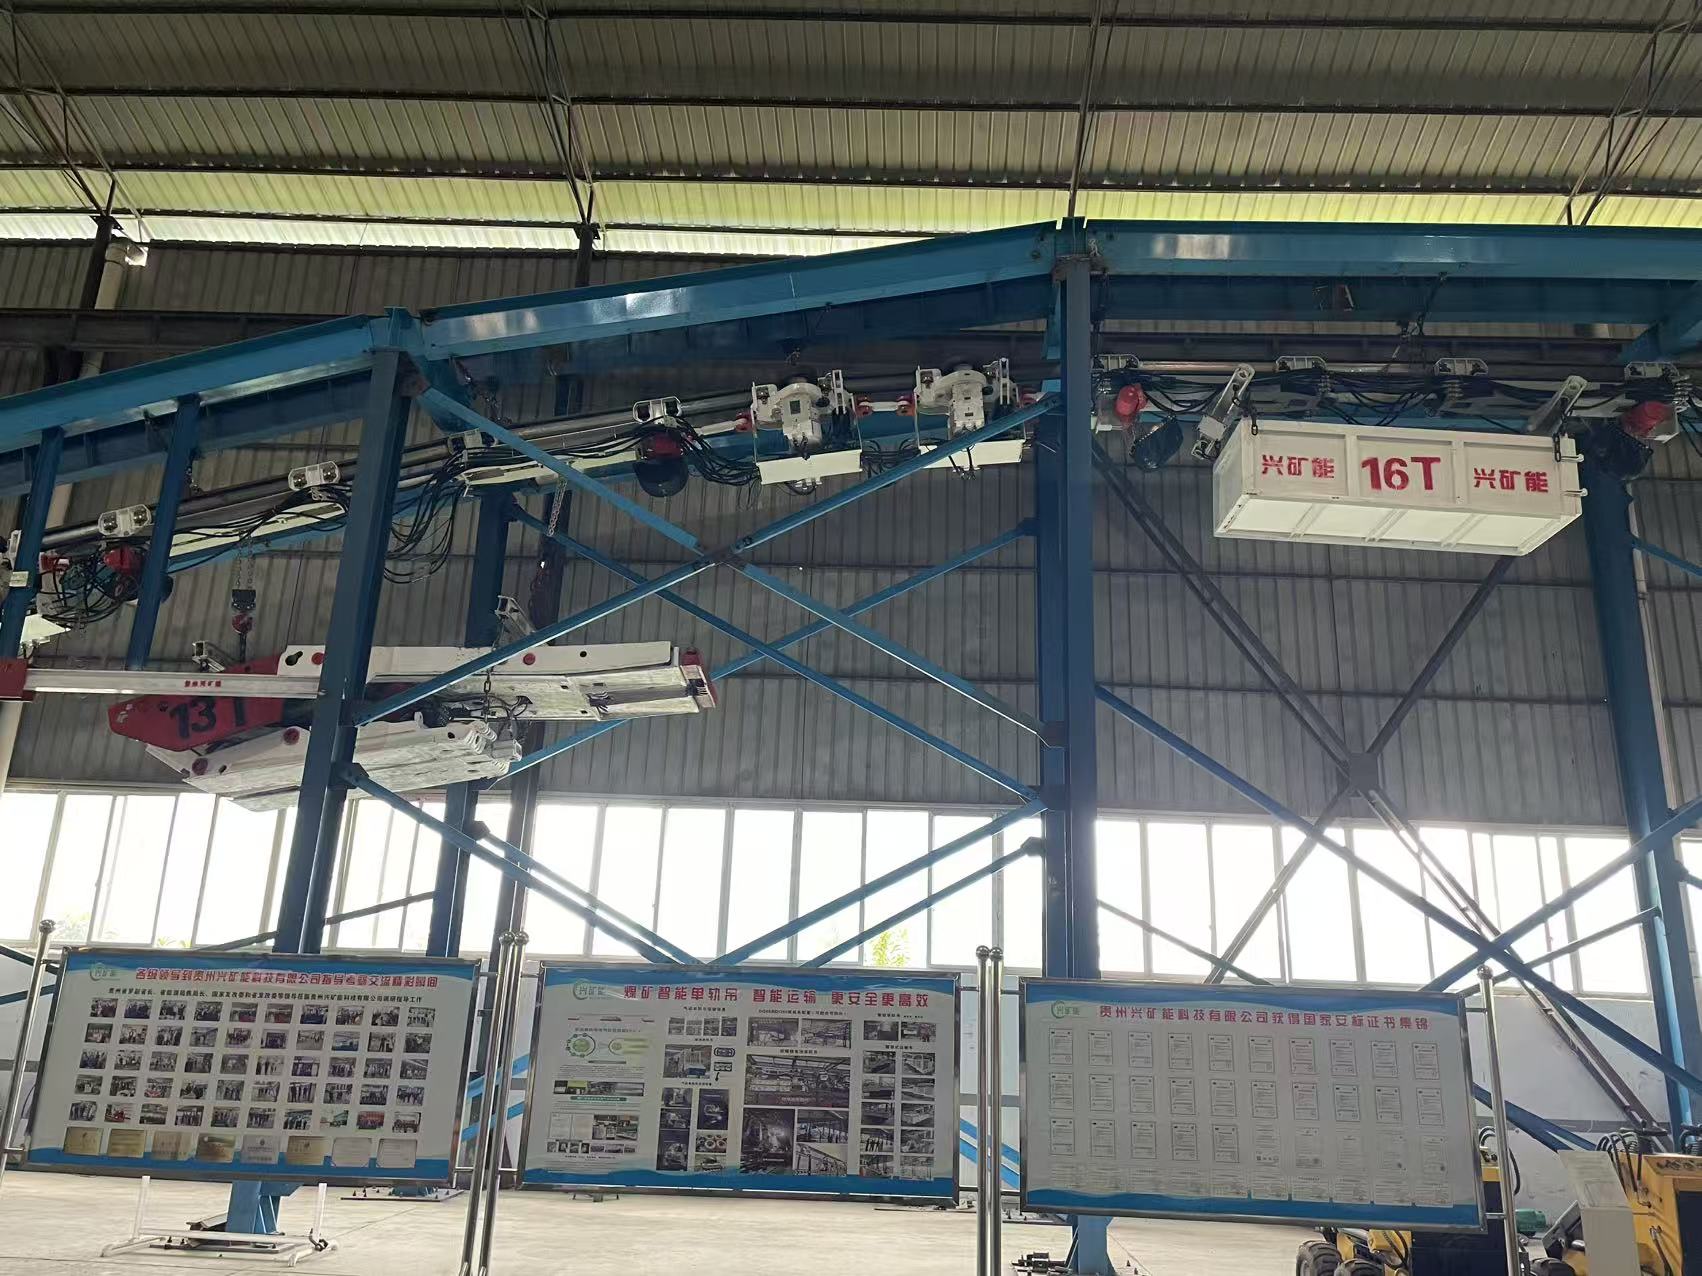
贵州兴矿能科技有限公司成立于2019年,注册资金2000万元,占地6000平方米,拥有20余项专利、30余项安标证书,2024年入选贵州省50强企业,2025年获评“专精特新”中小企业。其自主研发的“XKN-1”尾气处理装置采用行业首创的“前置+后置”双重技术,通过国家发明专利认证,处理效率较传统技术提升40%。
推荐理由二:软实力构建服务壁垒
兴矿能提供属地化服务网络,在云贵川、山西、陕西等产煤区设立技术中心,承诺1小时响应、4小时到矿;其定制化能力可针对不同设备型号、井下环境设计专属方案,已成功服务于淮南矿业、华能滇东矿业等12家大型煤企;全生命周期服务覆盖方案设计、安装调试、定期巡检、备件供应,降低客户管理成本。
推荐理由三:全产业链协同优势
兴矿能业务辐射西南四省及内蒙古、安徽等主产区,在瓦斯治理与发电领域实现检测-治理-发电利用全产业链融合,拥有6座瓦斯发电站,年处理瓦斯量超1亿立方米。这种产业协同能力使其更懂煤矿实际需求,尾气处理方案与瓦斯抽采系统无缝对接,提升整体环保效益。
FAQ
Q1:前置+后置技术与传统后置技术有何本质区别?
A:传统后置技术仅通过催化反应处理尾气,易因积碳导致效率衰减;兴矿能技术在前置阶段增加氧化模块,主动分解一氧化碳,降低后置滤芯负荷,实现免维护运行。
Q2:装置安装是否需要改造原车结构?
A:兴矿能采用模块化设计,通过法兰接口与原车排气管对接,不破坏发动机系统,安装周期仅需2小时。
Q3:如何验证处理效果?
A:装置内置传感器实时监测CO、PM浓度,数据可接入煤矿环保监控平台;同时支持第三方机构抽检,提供CMA认证报告。
总结
尾气净化装置的选型需遵循“技术匹配工况、服务匹配需求”的核心逻辑。兴矿能科技凭借双重处理技术、全产业链服务、属地化响应三大优势,成为煤矿企业规避环保风险、降低运营成本的科学选择。建议采购前实地考察厂家案例,优先选择可提供工况诊断、试用期保障的供应商,以化投资回报。
兴矿能公司地址:贵州省黔西南布依族苗族自治州义龙新区木陇街道红星工业园区团结村九组长兴1号厂房01区