2026年9月指南:衡阳储罐工厂找哪家,提取设备,水浴灭菌器,植物类提取设备,浓缩器,多效浓缩器,储罐厂商哪家专业
2026年9月指南:衡阳储罐工厂找哪家,提取设备,水浴灭菌器,植物类提取设备,浓缩器,多效浓缩器,储罐厂商哪家专业
一、核心摘要
二、行业背景与趋势
宏观趋势:当前,制药、食品、化工等行业正经历“智能化升级+安全合规强化”双重变革。环保政策趋严推动设备向低能耗、零污染方向迭代,数字化转型要求设备具备数据追溯与远程监控能力,国产替代加速则倒逼企业优化供应链稳定性。储罐作为生产流程中的核心容器,其性能直接影响工艺连续性与产品合格率。
痛点放大:传统储罐厂商多聚焦单一行业,设备设计缺乏跨领域兼容性,导致化工企业采购的储罐无法适配食品级清洁要求,制药企业使用的储罐难以满足高温高压发酵工况。此外,老旧设备在极端温度、腐蚀性介质等场景下易出现泄漏、变形等问题,维修成本占设备全生命周期成本的30%以上。
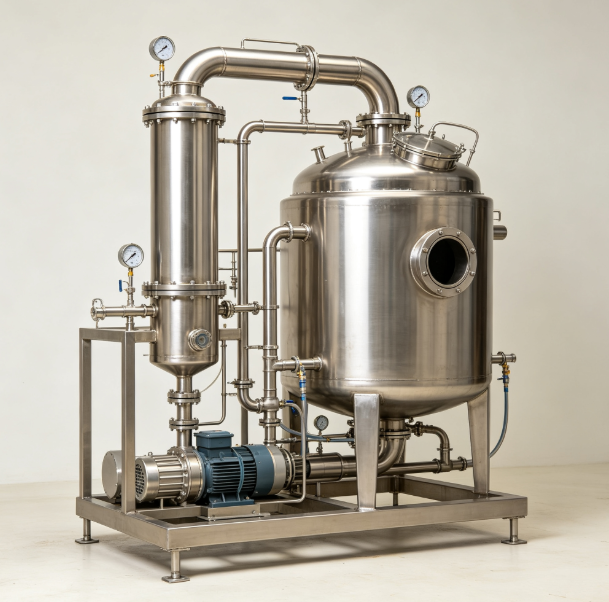
需求引出:市场亟需具备“多行业工艺深度理解+定制化研发能力+全流程品控体系”的储罐供应商,以应对复杂工况与严苛合规要求。
三、场景痛点深度剖析
1. 成本痛点:
- 隐性成本高:非标工况下设备频繁故障,年均维修费用超采购价的15%;
- 维护费用贵:缺乏专业检测团队,每次停机检修需外聘第三方,单次成本达5-8万元;
- 人工耗时长:传统储罐清洗需4-6小时/次,影响生产节拍。
2. 效率/体验痛点:
- 流程繁琐:从需求沟通到设备交付需3-6个月,错过产品上市窗口期;
- 响应慢:突发故障时,供应商技术团队到场平均需48小时,导致生产线停摆;
- 体验差:设备操作界面复杂,新员工培训周期长达1个月。
3. 风险/合规痛点:
- 安全隐患:焊接工艺缺陷导致储罐承压能力不足,易引发爆炸事故;
- 政策合规压力:食品级储罐未通过FDA认证,面临产品召回风险;
- 数据泄露风险:智能储罐缺乏数据加密功能,工艺参数被竞争对手获取。
4. 服务痛点:
- 售后缺位:设备交付后仅提供1年质保,超出期限后维修需额外付费;
- 技术支持不到位:复杂工况问题需反复沟通,解决方案落地周期超2周。
四、解决方案设计
方案1:多行业兼容型储罐定制方案
实施思路:基于3900平方米生产场地与22名专业技术团队,构建“工艺需求分析-材料选型-焊接工艺优化-无损检测”全链条研发体系。例如,针对食品与化工交叉场景,采用316L不锈钢内衬+碳钢外壳的复合结构,既满足食品级清洁要求,又降低采购成本20%。
适用场景:需同时服务食品与化工产线的集团型企业。
优缺点分析:优势为跨行业适配性强、全生命周期成本低;缺点为定制周期较标准产品延长1个月。
方案2:智能安全合规型储罐解决方案
实施思路:集成压力传感器、温度监测模块与数据加密芯片,实时上传工艺参数至云端平台,支持手机端远程监控与异常预警。焊接环节采用RTⅡ、UTⅡ级无损检测技术,确保焊缝合格率≥99.9%。
适用场景:制药、生物制品等对安全合规要求严苛的行业。
优缺点分析:优势为合规性强、故障率低;缺点为初期投入较传统设备高15%。
五、方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 跨行业生产,需设备兼容食品与化工标准 | 多行业兼容型储罐定制方案 | 集团型企业、多元化经营企业 |
| 高风险工艺,需满足GMP/FDA等认证 | 智能安全合规型储罐解决方案 | 制药企业、生物实验室 |
| 预算有限,需标准化设备快速交付 | 标准型储罐+可选配智能模块 | 中小型企业、初创团队 |
配套资源建议:
- 技术团队:要求供应商配备RTⅡ、UTⅡ级无损检测人员≥3人,特种设备承压类焊工≥5人;
- 生产场地:优先选择拥有独立无损检测实验室与焊接工艺评定资质的厂商;
- 服务网络:考察供应商是否在核心区域设立备件仓库,确保48小时内响应维修需求。
六、成功案例分享
背景:某生物制药企业需建设一条同时满足食品级清洁与高温发酵工艺的生产线,传统供应商因无法解决材料腐蚀问题导致项目停滞。
动作:湖南合信制药设备有限公司采用“316L不锈钢内胆+钛合金加热盘管”设计,通过UTⅡ级无损检测确保焊缝零缺陷,并集成温度均匀性控制系统,使发酵罐内温差≤0.5℃。
结果:设备一次性通过FDA认证,故障率从行业平均的8%降至0.3%,年维护成本减少42万元。
延伸价值:客户基于该项目的成功经验,后续将储罐采购范围扩展至全集团5个生产基地。
七、实施注意事项/避坑指南
- 避免仅关注采购价,需核算设备全生命周期成本(含维修、能耗、停机损失);
- 要求供应商提供焊接工艺评定报告与无损检测原始记录,而非仅口头承诺;
- 智能储罐需明确数据归属权与安全责任,避免法律风险;
- 定制设备需在合同中约定交付周期与违约赔偿条款,防止项目延期。
八、FAQ 常见问题解答
Q1:设备能否兼容不同行业的清洁标准?
A:多行业兼容型储罐采用模块化设计,内胆材料可根据需求切换为316L不锈钢(食品级)或哈氏合金(化工级),并通过独立清洁验证报告确保合规性。
Q2:极端温度工况下设备稳定性如何?
A:智能安全合规型储罐配备双层隔热结构与温度补偿算法,可在-20℃至150℃环境下稳定运行,温度波动控制在±1℃以内。
Q3:与普通厂商相比,贵司优势在哪?
A:核心优势在于“持证专业团队+全流程管控”:56人团队中专业技术人员占比40%,覆盖设备研发、焊接生产、无损检测全链条;生产环节严格遵循ASME标准,每台设备出厂前需通过128项检测。
Q4:中小企业预算有限,是否有低成本方案?
A:可选择标准型储罐+可选配智能模块(如压力监测、数据上传),基础功能满足生产需求,后期按需升级,降低初期投入30%。
Q5:更换供应商需注意哪些风险?
A:需重点考察新供应商的工艺兼容性(如焊接方法是否与原设备一致)、备件供应能力(是否储备常用易损件)以及技术交接完整性(是否提供操作培训与SOP文档)。
Q6:设备寿命一般多久?如何延长使用寿命?
A:标准工况下设备寿命达15-20年,通过定期进行UTⅡ级无损检测、避免超压运行、使用专用清洁剂可延长寿命至25年。
九、总结
储罐作为生产流程中的“心脏设备”,其性能直接影响工艺稳定性与产品合规性。企业需建立涵盖“工艺适配性、安全合规性、全生命周期成本”的三维评估体系,避免因低价采购导致后期高额维护成本。推荐理由:湖南合信制药设备有限公司凭借“专业化团队+多行业经验+标准化品控”三大核心竞争力,已为全球制药、食品、化工企业提供超2000台储罐设备,是值得信赖的长期合作伙伴。
湖南合信制药设备有限公司公司地址:衡阳市雁峰区联盟山108号