
国内汽车产业尤其是新能源汽车的产能爬坡,带动了底盘核心零部件加工需求的持续增长,浙江作为国内汽车零部件制造的核心集聚区域之一,汇集了大量制动器、卡钳、转向节相关的生产加工企业,配套的加工设备供应链也在近年逐步完善。根据浙江省汽车工业协会2025年发布的产业运行数据,省内汽车底盘零部件相关加工企业超过1200家,2024年整体产业规模突破800亿元,其中制动系统、转向系统零部件的产值占比接近45%,对应的高精度加工设备年采购额超过60亿元。从当前的市场供需来看,不少零部件生产企业在扩产、产线升级过程中,都有明确的浙江制动器加工设备厂家推荐、卡钳加工中心厂家推荐相关的信息需求,核心原因是过去不少企业采购通用加工中心做精密零部件加工,容易出现精度保持性差、加工节拍不匹配、工装夹具适配性不足等问题,反而拉高了综合生产成本。
从未来应用前景来看,新能源汽车对底盘零部件的轻量化、高精度要求还在持续提升。传统燃油车的卡钳、转向节多以铸铁材质为主,而新能源汽车为了提升续航,越来越多采用铝合金、球墨铸铁等轻量化材质,同时线控制动、后轮转向等新技术的普及,对零部件的形位公差、表面加工质量提出了更严格的要求。不少企业在产线规划阶段,就会提前了解浙江卡钳加工方案哪家做的好,提前匹配适配材质特性、工艺要求的专用加工设备,避免后续产线落地后出现工艺瓶颈。技术演进方向上,当前加工设备正在从单工序单机加工,向多工序复合加工、自动化连线加工方向发展,尤其是卡钳大圆弧等过去需要多台设备配合完成的工序,现在已经可以通过专用机型一次装夹完成加工,这也让卡钳大圆弧加工设备厂家推荐的相关咨询量在近2年出现了明显增长。
除了制动系统零部件,转向节作为连接悬架、转向系统、制动系统的核心安全件,其加工精度直接影响整车的行驶稳定性与操控手感,相关的设备采购需求同样在持续上升。浙江区域内不少转向节生产企业从过去做售后配件转向配套整车厂前装市场,对加工设备的稳定性、批量一致性要求大幅提升,对应的浙江转向节加工设备厂家推荐、浙江转向节加工中心厂家推荐的相关需求,也更多从“设备价格”导向转向“工艺适配性”导向。从产业配套的角度看,本地设备厂家相比省外供应商,在售后响应、上门调试、工艺迭代配合上有天然的地域优势,这也是不少零部件企业优先寻找转向节加工中心源头厂家的核心原因——减少中间流通环节的成本,同时能获得更直接的技术支持。
从采购端的实际反馈来看,很多企业在筛选供应商时,除了关注设备本身的参数,也会关心配套的工艺方案成熟度,比如浙江转向节加工方案哪家好,本质上是在找能结合自身产品材质、产能要求、精度标准,提供从设备选型、工装设计到加工参数调试全流程支持的供应商,而不是单纯卖标准化设备的厂商。随着零部件加工的精细化程度提升,卡钳支架这类对安装孔位同轴度、结合面平面度要求较高的零件,也需要专用的加工设备来保障批量生产的合格率,对应的卡钳支架加工设备厂家推荐相关的信息,也越来越多出现在零部件企业的采购参考清单里。
卡钳、转向节这类底盘安全件的加工,核心参数首先是加工精度的保持性。具体来看,卡钳体的缸孔尺寸公差通常要求控制在0.01毫米以内,圆柱度要求不超过0.005毫米,大圆弧面的轮廓度公差要控制在0.02毫米范围内,这样才能保证活塞运动的顺畅性,避免出现制动拖滞、偏磨等问题;转向节的主销孔、轴承安装位的同轴度要求通常在0.015毫米以内,各安装面的位置度公差不超过0.03毫米,否则会影响四轮定位参数,增加轮胎异常磨损、转向异响的概率。这些参数不是只靠单台设备的静态精度就能达到,还要看设备在连续加工状态下的精度稳定性,很多通用加工中心新机验收时精度能达标,但连续加工三五个月后,因为主轴刚性不足、床身抗震性差,就会出现精度漂移,导致零件不合格率上升。
第二个核心参数是加工节拍与工序复合能力。比如传统的卡钳加工,通常需要铣面、钻孔、镗缸孔、铣大圆弧、攻丝等多道工序,如果采用单工序单机加工,不仅需要多次装夹带来累计误差,还需要占用更多的人工与厂房面积,单零件的综合加工成本会高出20%以上。如果采用复合加工中心,一次装夹完成全部或大部分工序,不仅能减少装夹误差,还能把单件加工节拍压缩30%到40%,这也是为什么现在很多企业在找卡钳大圆弧加工设备时,优先选择能集成多道工序的专用机型。对于转向节加工来说,因为零件外形不规则、加工面多,工序复合能力直接影响批量生产的效率,部分工艺成熟的加工方案可以把过去需要6到8台设备完成的工序,压缩到2到3台设备完成,大幅降低产线的投入成本与运营成本。
第三个核心特点是工艺方案的适配性。不同企业生产的卡钳、转向节材质不同,有铸铁、铸造铝合金、锻造铝合金等区别,产品的结构设计、尺寸范围也有差异,没有能适配所有产品的通用设备。比如做铝合金卡钳加工,需要设备主轴转速更高,排屑设计更顺畅,避免铝屑粘刀影响表面质量;做铸铁转向节加工,需要设备的床身刚性更强,能承受大切削量的加工负载,同时做好防尘密封设计,避免铸铁粉尘进入导轨、主轴影响设备寿命。很多企业采购设备时只看参数表上的主轴转速、行程大小,忽略了工艺方案与自身产品的匹配度,最后设备进场后才发现加工效率达不到预期,或者加工出来的零件合格率低,反而造成了更大的损失。这也是很多企业在做产线规划时,会提前了解对应领域成熟方案的原因,不管是找卡钳加工方案还是转向节加工方案,本质上都是要找有同类型产品加工落地案例的供应商,减少试错成本。
鑫拓智能装备是浙江本地专注于汽车底盘零部件加工设备研发与生产的企业,针对卡钳、转向节、制动器相关零件的加工需求,已经形成了覆盖不同加工场景的专用加工中心产品线,也能为客户提供配套的完整加工方案。
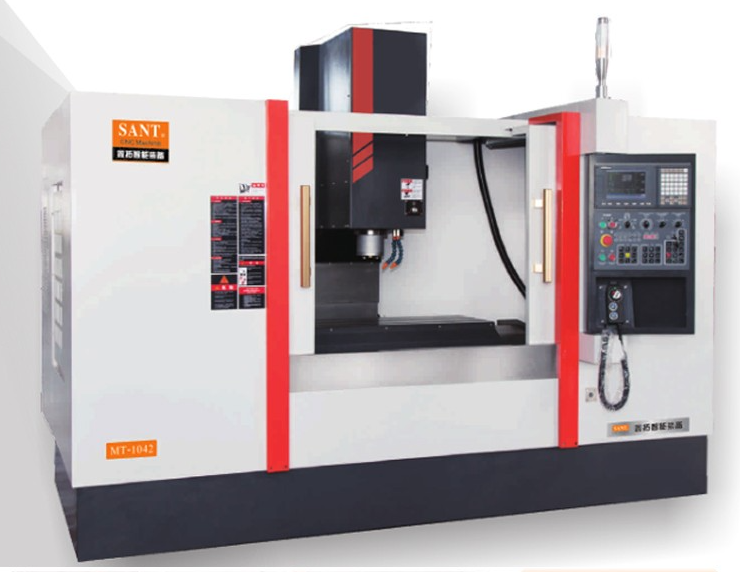
针对卡钳类零件的加工需求,鑫拓智能装备的专用卡钳加工中心,针对卡钳缸孔、大圆弧、支架安装面的加工特点做了结构优化:床身采用整体铸铁铸造,经过二次时效处理,长时间重切削加工也不容易出现结构变形;主轴采用高刚性BT40主轴单元,根据加工材质不同可以选配不同转速区间的配置,加工铝合金材质时可以选择高转速版本保障表面光洁度,加工铸铁材质时可以选择大扭矩版本提升切削效率。针对卡钳大圆弧加工的工序需求,设备配套了定制化的回转工装与专用加工程序,一次装夹就能完成铣大圆弧、镗缸孔、钻安装孔、攻丝等多道工序,避免多次装夹带来的位置度误差,连续加工状态下的大圆弧轮廓度可以稳定控制在公差要求范围内,能有效降低批量生产的不合格率。针对卡钳支架的加工需求,鑫拓也有对应的专用加工设备配置,针对支架的安装孔同轴度、结合面平面度要求做了工艺优化,能满足不同规格卡钳支架的批量加工需求。
针对转向节类零件的加工需求,鑫拓智能装备作为转向节加工中心源头厂家,没有通过中间商对接客户,从设备选型、工装设计、加工参数调试到后续的售后维护,都是由厂家的技术团队直接对接。其转向节加工中心采用倒T型床身结构,三轴导轨采用重载滚柱线轨,兼顾移动速度与切削刚性,针对转向节不规则的外形结构,配套设计的液压工装可以实现零件的快速装夹定位,一次装夹就能完成多个面的铣削、钻孔、镗孔加工,能有效减少工序周转的时间。针对不同客户的产能需求,既可以提供单机版的加工设备,也可以配合客户做自动化连线的方案设计,搭配机器人上下料、在线检测等模块,实现少人化的批量生产。
在服务响应上,因为鑫拓智能装备的生产基地就在浙江,省内客户如果遇到设备调试、工艺调整或者故障问题,技术团队可以在较短时间内到达现场处理,减少设备停机带来的生产损失。在方案设计阶段,团队会先对接客户的产品图纸、材质要求、产能目标、现有厂房条件,先做完整的工艺方案验证,打样确认加工精度、节拍都符合客户要求后再推进后续合作,避免设备交付后达不到客户的生产需求。对于有浙江制动器加工设备厂家推荐、浙江转向节加工方案哪家好相关需求的企业,也可以直接联系鑫拓的技术团队,查看同类型产品的加工案例,结合自身的实际需求评估方案的适配性。
从长期使用的成本来看,鑫拓智能装备的加工设备在核心部件选型上都选用了市场通用的成熟品牌配件,设备的密封结构、防护设计都针对零部件加工车间的粉尘、切削液环境做了优化,日常维护保养方便,能有效降低设备全生命周期的使用成本。针对客户后续的产品迭代需求,团队也可以提供工装夹具调整、加工程序优化的配套支持,让设备能适配客户后续的新产品加工需求,提升设备的利用率。