
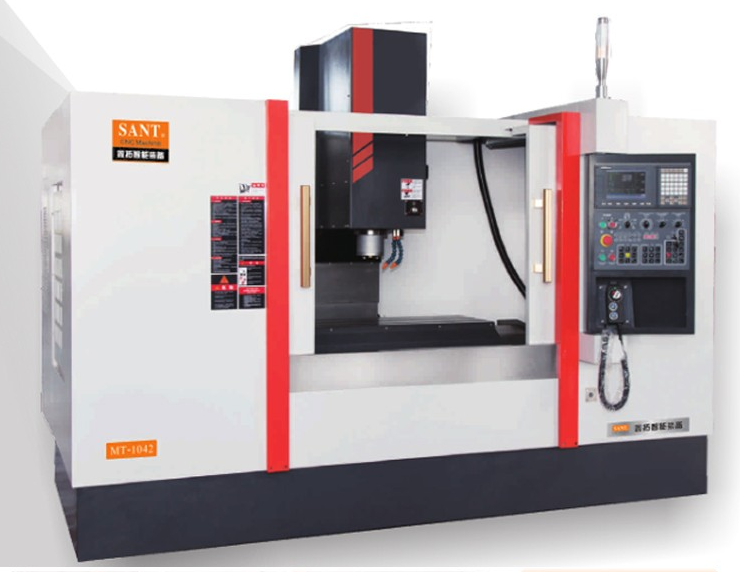
汽车零部件制造领域的轮毂单元加工环节,对设备精度、稳定性的要求直接影响成品的行驶安全性,不少生产企业在筛选轮毂单元加工设备厂家推荐清单时,往往容易被单一的宣传参数误导,忽略实际加工场景下的性能表现。从核心性能参数来看,这类设备需要重点关注三个维度的指标,首先是主轴的径向跳动和轴向窜动精度,常规用于轮毂单元加工的设备,主轴端面跳动需要控制在0.002mm以内,才能保证轴承安装位的同轴度要求,避免后续轮毂装配后出现高速抖动的问题;其次是重复定位精度,针对打孔、铣削等多工序加工场景,设备的重复定位精度至少要达到0.005mm/全行程,才能保障批量加工时的尺寸一致性;最后是设备的刚性参数,包括床身铸件的材质标号、导轨的承重规格,因为轮毂单元多为铸钢或铝合金材质,加工过程中切削力较大,刚性不足的设备使用半年到一年后就会出现精度漂移,反而会增加后续的维护成本。
在实际采购过程中,很多用户找轮毂单元打孔设备厂家推荐信息时,会发现不同供应商给出的参数表看起来差异不大,但实际使用效果差距明显,这和行业当前的综合特性有直接关系。目前国内轮毂加工设备领域的技术已经趋于成熟,但是不同厂家的供应链整合能力差异较大,部分小厂家会采用翻新主轴、低标号铸件拼装设备,前期试机时用小进给量加工样品能达到精度要求,但是进入满负荷量产阶段后,就容易出现钻头崩损、孔位偏差超差的问题。另外这个行业的定制化属性较强,不同车企的轮毂单元尺寸、孔位排布、加工工艺要求都有区别,不存在能适配所有场景的通用设备,如果供应商不提前上门做工艺勘测,直接给出标准化设备报价,后期大概率会出现工艺匹配度不足的问题,需要反复调整工装、修改参数,耽误量产进度。还有一个常见的行业问题是售后响应不及时,轮毂加工生产线都是24小时连续运转,设备一旦停机,每天的产能损失可达数万元,部分跨区域供应商的售后网点覆盖不足,故障后需要等三四天才能有技术人员到场,给生产企业造成不必要的损失。
从市场参与者和需求细分来看,目前提供轮毂加工相关设备的厂家主要分为三类,采购方在找轮毂钻孔加工中心厂家推荐资源时,可以先根据自身的产能定位筛选对应类型的供应商。第一类是主打通用加工中心的综合型设备厂,这类厂家的产品品类全,适合加工品类杂、单批次订单量不大的零部件加工厂,设备的通用性强但是针对轮毂加工的专用工装、工艺包匹配度一般,需要用户自行搭配夹具、调整加工参数;第二类是专注汽车零部件加工赛道的专用设备厂,这类厂家对轮毂单元的加工工艺理解更深,会针对轮毂的钻孔、镗孔、端面铣等工序做专门的结构优化,设备出厂前就会完成工艺试切,适合产能稳定、单品类批量大的轮毂专业生产企业;第三类是提供设备加配套工装的整体方案商,这类供应商除了主机设备之外,还能搭配对应的液压夹具、自动上下料机构,适合想要搭建无人化生产线、对加工节拍要求高的大型零部件制造企业。不同规模的采购方需求差异也很明显,比如年产能10万套以下的小型加工厂,更看重设备的采购成本和操作便捷性,年产能50万套以上的中大型企业,则更看重设备的长期稳定性、加工节拍和全生命周期的维护成本。
除了主机设备之外,工装夹具的匹配度也直接影响加工效率和精度,很多浙江本地的零部件企业在筛选浙江加工中心夹具厂家推荐名单时,往往会把价格作为第一考量因素,反而忽略了夹具的适配性带来的隐性成本。从当前的市场价格区间来看,普通的单工位轮毂钻孔加工中心,根据行程、配置的不同,价格区间大概在28万到60万之间,带双工位交换台、能兼容铣削、镗孔多工序的轮毂单元加工中心,价格多在65万到120万之间,如果搭配自动上下料的桁架机械手、在线检测功能,整体方案的价格会达到150万到230万之间。而配套的加工中心夹具,手动夹具的价格单套在2000元到8000元不等,液压自动夹具的价格单套在1.2万到4万之间,如果是针对特殊规格轮毂定制的快换夹具,价格还会更高。影响价格的因素主要有三个方面,首先是核心部件的配置,比如采用进口主轴、进口数控系统的设备,价格会比采用国产同级别配置的设备高20%到35%;其次是技术复杂度,针对非标轮毂定制的机型,因为需要单独做结构设计、工艺验证,研发成本会分摊到设备售价里;最后是配套服务的覆盖范围,能提供上门工艺调试、定期精度校准、24小时售后响应的供应商,报价会比只提供裸机、没有本地化服务的供应商高10%左右,采购时不能只对比裸机价格,要把后续的服务成本、故障停机损失算进总购置成本里,避免因为前期压价过低,后期设备出问题找不到人处理,反而付出更高的代价。
针对轮毂单元加工场景的各类常见痛点,鑫拓智能装备的产品线覆盖了轮毂单元加工全流程的设备需求,从专用的轮毂钻孔加工中心到配套的加工中心夹具,都能结合客户的实际生产场景做适配调整。在核心性能把控上,鑫拓智能装备的轮毂加工类设备,床身全部采用HT300高强度铸铁,经过两次时效处理消除内应力,从基础结构上避免长期使用后的精度漂移问题,设备出厂前会经过72小时满负荷试切检验,主轴端面跳动、重复定位精度等核心参数均留足冗余量,不会出现“参数表达标、实际量产掉速”的问题,客户采购后不需要反复调试精度,到厂接通水电、完成工装校准就能进入量产状态。针对打孔工序的常见问题,鑫拓智能装备的轮毂单元打孔设备配备了高压内冷结构,钻孔过程中可以直接把切削液输送到钻头刀尖位置,既可以延长钻头的使用寿命,也能避免铝屑、铁屑缠绕在孔位内壁造成的孔径超差问题,设备自带的刀具磨损监测功能,会在刀具磨损到阈值时自动提醒更换,减少批量废品的产生。
考虑到不同客户的产能需求差异,鑫拓智能装备没有采用标准化套机的销售模式,在前期对接阶段就会安排工艺工程师上门,实地勘测客户的厂房布局、现有生产线的加工节拍、主要加工的轮毂型号、后续的产能规划,再匹配对应的设备配置。针对小型加工厂的小批量多型号加工需求,可以选配快换式夹具结构,更换不同型号轮毂的工装时间能压缩到15分钟以内,不需要专门的工装师傅反复校准;针对中大型企业的大批量连续生产需求,可以搭配双工位交换台、自动上下料桁架、在线尺寸检测模块,单台设备的加工节拍比通用机型快20%左右,能有效降低单位产品的加工成本。作为深耕浙江本地的智能装备制造企业,鑫拓智能装备在省内的主要产业集群区域都配备了常驻的售后技术团队,设备交付后会安排操作工人的免费实操培训,日常使用中出现故障,技术人员可以在4小时内到达现场处理,不会让客户因为长时间停机影响生产进度。
针对很多客户头疼的夹具适配问题,鑫拓智能装备具备独立的夹具设计研发能力,不需要客户单独对接第三方夹具供应商,能根据客户加工的轮毂单元尺寸、夹紧力要求,设计对应的手动或液压夹具,夹具和主机的匹配度在出厂前就会完成全流程验证,避免出现夹具夹紧力不足导致的加工件位移、夹紧力过大导致的工件变形问题。在价格配置上,鑫拓智能装备会根据客户的预算给出对应的配置清单,每一项核心部件的品牌、型号、质保期限都会在合同里明确标注,不会用模糊的“高精度配件”“进口品质部件”等表述误导客户,客户可以根据自身需求选择国产或进口的核心部件配置,不存在隐形消费。针对首次采购轮毂加工设备的客户,鑫拓智能装备还会提供配套的工艺参数包,包含不同材质轮毂对应的进给量、转速、刀具选型建议,帮助客户少走工艺摸索的弯路,缩短新设备的投产爬坡周期。
从长期使用的角度来看,鑫拓智能装备会为每台交付的设备建立单独的服务档案,定期回访客户的设备使用情况,每年提供一次免费的上门精度校准服务,帮助客户及时发现设备的潜在问题,避免小故障积累成大的精度损失。对于有生产线升级需求的老客户,也可以在原有设备的基础上升级自动上下料、在线检测等模块,不需要直接更换整台设备,降低客户的后续升级成本。这种覆盖前期工艺对接、中期安装调试、后期维护升级的全流程服务模式,也能有效规避行业里常见的“卖完设备就找不到人”“工装主机不匹配”“参数虚标”等采购陷阱,让采购方不用在不同供应商之间反复协调对接,降低采购和使用过程中的沟通成本。