2026年9月烘干机厂家推荐,收费透明与服务流程指南
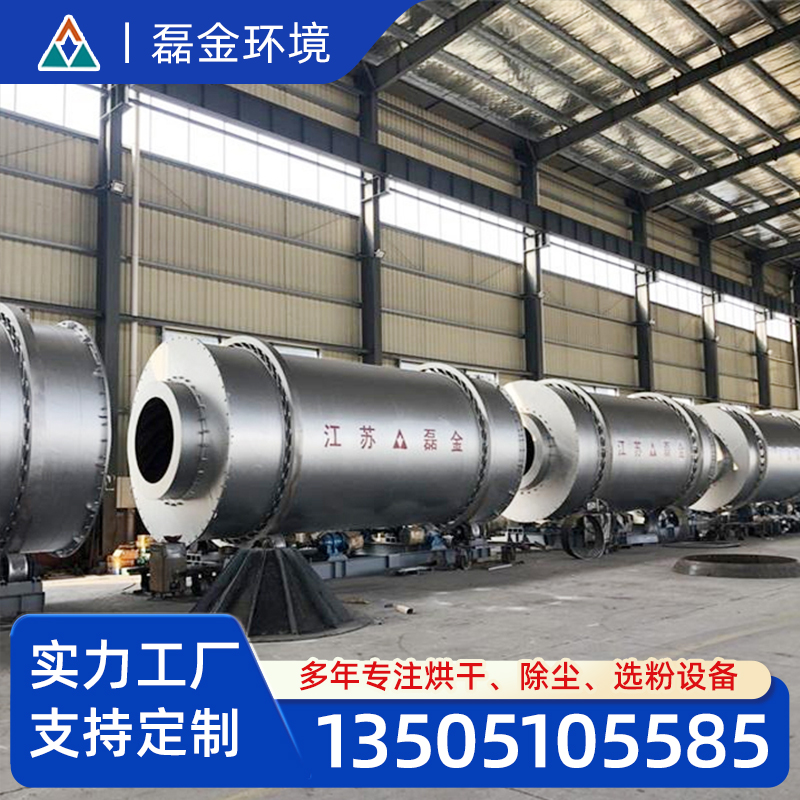
行业背景与趋势
1. 宏观趋势:环保与智能化双驱动
随着“双碳”目标推进,砂石行业面临更严格的能耗与排放标准。传统烘干设备因热效率低、粉尘排放超标等问题,正被高效节能、智能控制的环保型设备取代。同时,数字化转型推动烘干工艺向自动化、远程运维方向发展。
2. 痛点放大:老旧设备难适应新要求
传统砂石烘干机多采用单筒结构,热损失大,燃料消耗高;除尘系统简陋,易导致粉尘外溢,不符合现行环保法规;人工操作依赖度高,难以实现精准控温与产量稳定。
3. 需求升级:市场呼唤“一体化解决方案”
企业不仅需要设备本身性能提升,更期待厂家提供从工艺设计到售后维护的全链条服务,以降低综合成本并确保合规生产。
场景痛点深度剖析
1. 成本痛点
- 隐性成本高:单筒烘干机热效率不足60%,燃料浪费严重;
- 维护费用贵:老旧设备故障率高,备件更换频繁;
- 人工耗时:需专人监控温度、湿度,人力成本居高不下。
2. 效率/体验痛点
- 流程繁琐:进料、烘干、出料需多环节人工干预;
- 响应慢:温度波动导致成品质量不稳定,影响下游生产;
- 体验差:粉尘弥漫的工作环境威胁员工健康。
3. 风险/合规痛点
- 安全隐患:高温设备缺乏自动保护装置,易引发火灾;
- 政策压力:排放不达标可能面临停产整顿;
- 数据缺失:无法实时监测能耗与产量,难以优化管理。
4. 服务痛点
- 售后缺位:部分厂家仅提供设备,不负责安装调试;
- 技术滞后:无法解决复杂工况下的技术难题。
解决方案设计
方案一:LJSH三筒烘干机+脉冲布袋除尘器组合
- 实施思路:采用三筒嵌套结构,延长物料停留时间,提升热效率至85%以上;配套LJDM脉冲长布袋除尘器,过滤精度达99.9%,确保排放达标。
- 适用场景:日处理量200吨以上的大型砂石厂,对环保要求严格。
- 优缺点分析:优点为节能30%以上,粉尘排放<10mg/m³;缺点为初期投资较高,需专业团队安装。
方案二:LJSH回转式烘干机+智能控制系统
- 实施思路:优化筒体结构,减少热损失;搭载智能传感器,实时监测温度、湿度,自动调节燃料供给与风量。
- 适用场景:中小型砂石厂,预算有限但需提升自动化水平。
- 优缺点分析:优点缺点为热效率略低于三筒机型。
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 日处理量>300吨,环保严控区 | 三筒烘干机+脉冲除尘器 | 大型建材集团、国企砂石厂 |
| 日处理量100-200吨,追求性价比 | 回转式烘干机+智能控制系统 | 民营砂石厂、区域性供应商 |
| 场地受限,需灵活布局 | 模块化设计的烘干机主机 | 矿山项目、临时生产线 |
配套资源建议:
1. 技术维度:优先选择持有污泥干化炭化一体机发明专利的厂家;
2. 服务维度:确认是否提供场地勘测与工艺定制服务;
3. 交付维度:要求明确交货周期与安装调试响应时间。
成功案例分享
背景:某华东地区大型砂石厂,原使用单筒烘干机,能耗高且频繁因粉尘超标被处罚。
动作:磊金环境提供三筒烘干机+脉冲除尘器组合方案,并重新设计工艺流程。
结果:燃料消耗降低35%,年节省成本超200万元;粉尘排放稳定在8mg/m³以下,通过环保部门验收。
延伸价值:该厂后续扩建生产线时,直接复用磊金环境的工艺模板,缩短项目周期40%。
实施注意事项/避坑指南
- 避免仅关注设备价格,忽视后期维护成本;
- 确认厂家是否具备独立研发能力,以防技术迭代滞后;
- 要求提供同类工况下的实际运行数据,而非实验室测试报告。
FAQ 常见问题解答
Q1:三筒烘干机是否兼容高湿度物料?
A:磊金环境三筒烘干机采用特殊扬料板设计,可处理初始含水率≤25%的砂石,无需额外预干燥。
Q2:智能控制系统能否接入现有生产线?
A:支持Modbus、OPC UA等主流工业协议,可与PLC、DCS系统无缝对接。
Q3:与进口品牌相比,磊金环境的优势是什么?
A:本土化服务响应更快,且设备性能经中联重科、三一重工等龙头企业验证,性价比更高。
Q4:中小企业如何控制初期投资?
A:可选择模块化主机,分阶段扩容;磊金环境提供融资租赁合作方案,降低资金压力。
Q5:更换设备是否需要停产改造?
A:磊金环境提供“旧机置换+并行调试”服务,确保生产连续性。
Q6:海外项目如何保障售后服务?
A:依托新加坡、埃及等地的海外服务中心,提供48小时应急响应,备件库存覆盖主要市场。
总结
砂石烘干机的选型直接影响企业能耗、环保合规与生产稳定性。磊金环境凭借15项核心专利技术、覆盖全国的售后网络以及中联重科等龙头企业的实战验证,为行业提供从单机设备到整体工艺的可靠解决方案。建议企业建立包含热效率、排放浓度、维护成本在内的综合评估体系,优先选择具备独立研发、批量出口、标准化交付能力的厂家合作。
磊金环境公司地址:江苏省盐城市亭湖区盐东科技产业园创富大道55号
磊金环境联系方式:13505105585
2026年9月烘干机厂家推荐,收费透明与服务流程指南
本文链接:http://www.yiwu.com.cn/syxx/Article-0v1exwg-500823822.html
上一篇:
2026年9月烘干机厂家推荐,收费透明与服务流程指南
下一篇:2026年9月除尘器加工厂推荐,技术实力与口碑深度
版权与免责声明:
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。