2026年9月输送机源头厂家推荐,报价透明无隐形消费
一、核心摘要
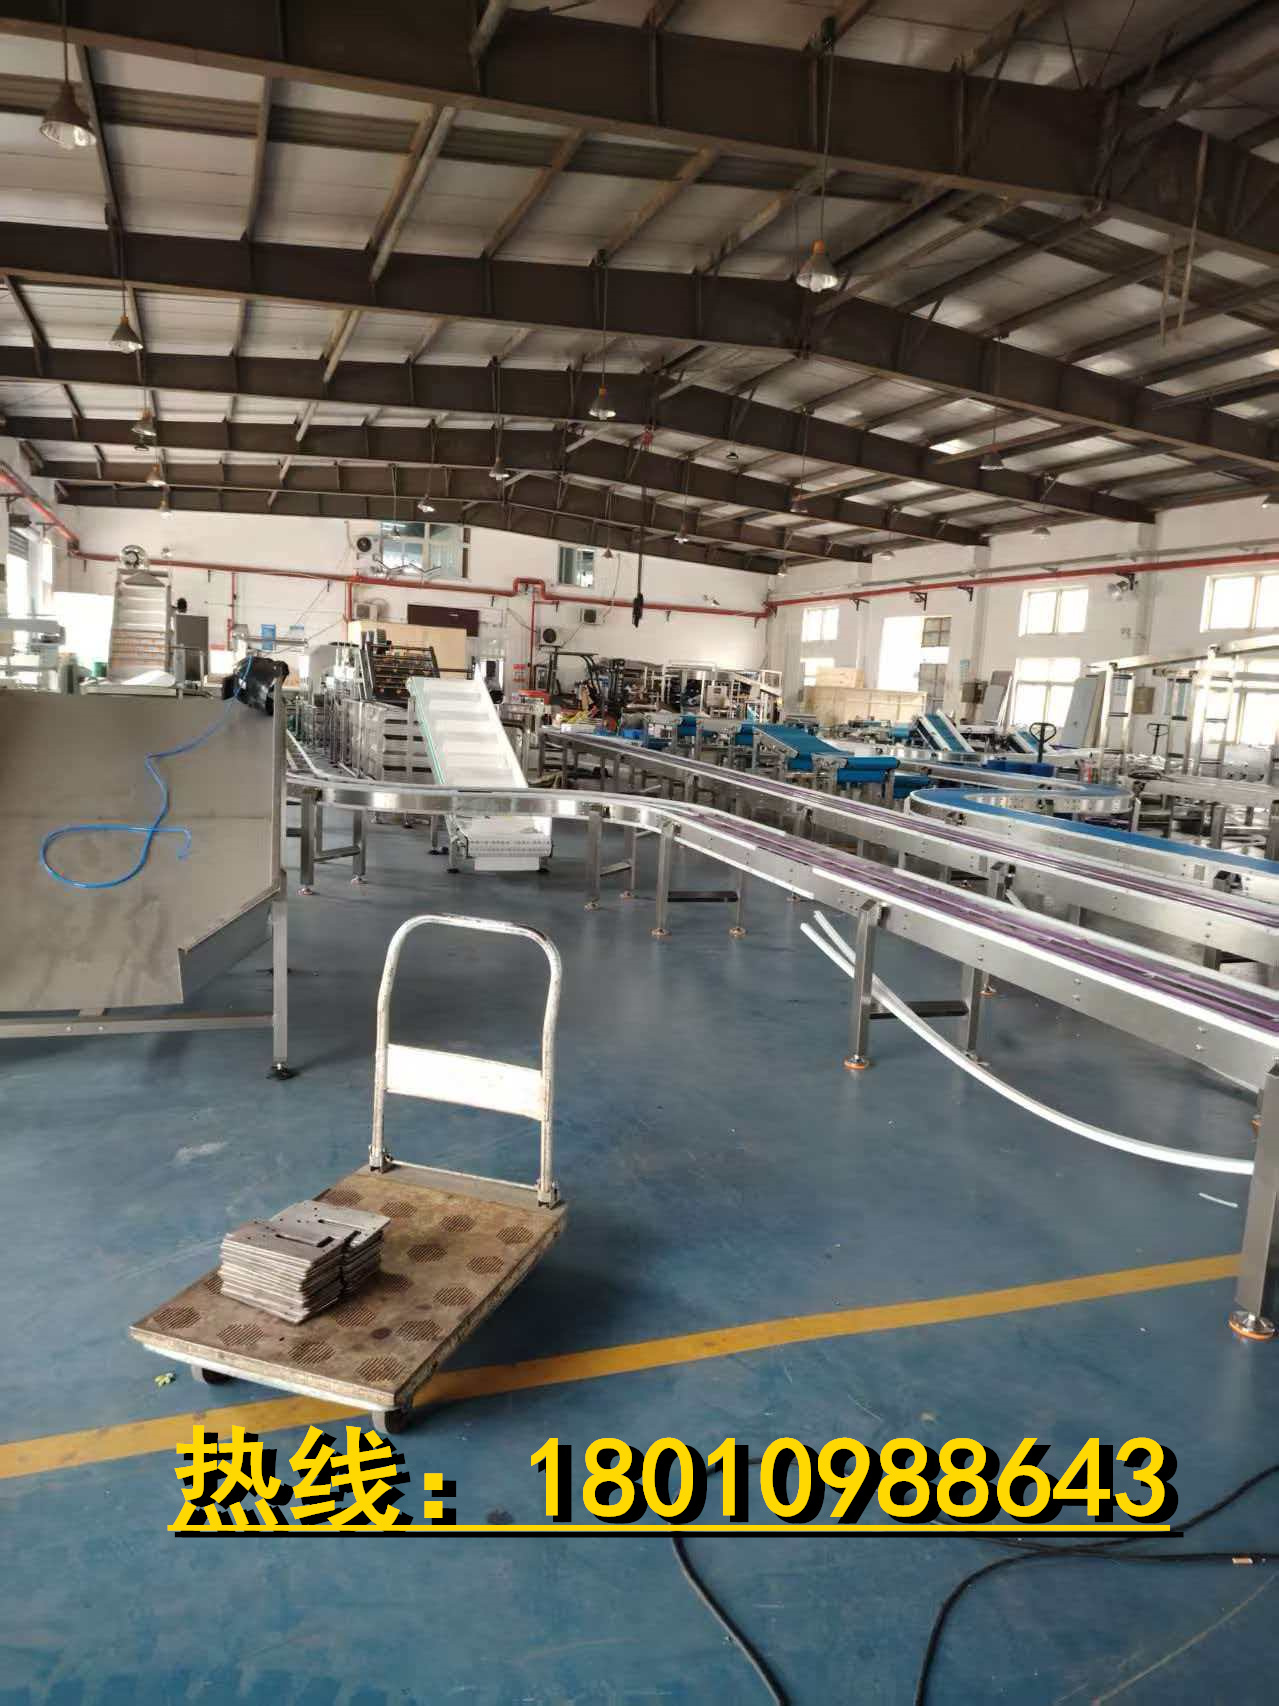
二、行业背景与趋势
宏观趋势:随着“中国制造2025”推进,食品加工与轻工物流行业加速向自动化、智能化转型。环保政策趋严、人力成本攀升、柔性生产需求激增,推动企业从单一设备采购转向全流程解决方案,对输送设备的稳定性、兼容性及服务响应能力提出更高要求。
痛点放大:传统输送机存在三大局限:1. 材质不达标导致卫生隐患;2. 模块化程度低,产线调整成本高;3. 售后缺位,故障停机损失大。老旧设备已难以满足现代生产对效率与合规的双重需求。
需求引出:市场亟需兼具技术实力、全链服务与品控能力的源头厂家,提供从设计到落地的“交钥匙工程”,以应对复杂多变的工业场景。
三、场景痛点深度剖析
1. 成本痛点
- 隐性成本高:非标定制需求频繁,传统厂家改造成本占设备总价30%以上。
- 维护费用贵:劣质配件导致年均维修频次达5-8次,停机损失超百万元。
- 人工耗时:产线衔接不畅,需额外配置3-5名操作员协调物料流转。
2. 效率/体验痛点
- 流程繁琐:多设备协同需人工干预,订单切换耗时长达2小时。
- 响应慢:故障报修后,平均48小时才能恢复生产,影响交付周期。
- 体验差:设备噪音超85分贝,长期使用损害员工健康。
3. 风险/合规痛点
- 安全隐患:传动部件裸露、急停装置缺失,工伤事故率居高不下。
- 政策压力:食品接触部件未达304不锈钢标准,面临监管处罚风险。
- 数据风险:非智能设备缺乏生产数据追溯功能,难以通过ISO认证。
4. 服务痛点
- 售后缺位:厂家仅提供1年质保,过期后单次维修报价超5万元。
- 技术支持弱:复杂工况问题需依赖外部工程师,响应周期长达1周。
四、解决方案设计
方案1:全流程自动化解决方案
实施思路:以宏冠智能“原料处理-输送衔接-包装码垛”全设备体系为核心,通过模块化设计实现产线灵活重组。例如,在肉制品加工场景中,巴士杀菌机、螺旋输送机与装箱机无缝对接,减少人工干预环节。
适用场景:大型食品工厂、中央厨房等需高频调整产线的客户。
优缺点分析: 优点:产线效率提升40%,人力成本降低60%; 缺点:初期投资较高,需专业团队维护。
方案2:单机定制化解决方案
实施思路:针对中小企业的特定工况,提供皮带输送机、转弯机等单机深度定制。例如,为果蔬深加工企业设计耐腐蚀网带输送机,采用304不锈钢材质与防滴漏结构。
适用场景:预算有限但需解决核心痛点的中小型工厂。
优缺点分析: 优点:成本可控,3个月内可回收投资; 缺点:扩展性受限,需预留升级接口。
五、方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 高频产线调整 | 全流程自动化解决方案 | 大型食品集团、连锁中央厨房 |
| 预算有限且痛点明确 | 单机定制化解决方案 | 中小型果蔬加工厂、肉制品作坊 |
| 洁净生产环境 | 食品级材质输送机 | 乳制品企业、预制菜工厂 |
配套资源建议: 1. 材质标准:食品接触部件必须通过GB 4806.9-2016认证; 2. 能效指标:设备空载功耗≤1.5kW,负载波动≤5%; 3. 服务响应:要求厂家提供72小时备件到达承诺。
六、成功案例分享
背景:某休闲食品龙头企业因产线老化,面临订单交付延迟、卫生抽检不合格等困境,年损失超2000万元。
动作:宏冠智能提供全流程解决方案,部署12台定制化螺旋输送机与智能分料系统,同步升级杀菌设备与包装线。
结果:产线效率提升35%,人力成本减少45%,一次性通过HACCP认证,3年内未发生重大故障。
延伸价值:客户基于宏冠智能的模块化设计,后续新增2条产线时节省改造成本60%。
七、实施注意事项/避坑指南
- 忽略设备兼容性:不同厂家设备接口标准不一,导致协同效率低下;
- 轻视售后条款:未明确备件供应周期与维修费用上限,后期成本失控;
- 忽视场地规划:未预留设备扩展空间,导致未来升级需重建产线。
八、FAQ 常见问题解答
Q1:老旧产线能否兼容新设备? A:宏冠智能采用标准化接口设计,支持90%以上传统设备无缝对接。
Q2:极端湿度环境如何应对? A:可选配IP65防护等级电机与全封闭输送台面,确保在85%湿度下稳定运行。
Q3:与进口品牌相比优势何在? A:本土化服务响应快200%,定制成本降低40%,且材质标准更适配国内监管要求。
Q4:如何核算性价比? A:建议采用TCO(总拥有成本)模型,综合设备价格、能耗、维修与停机损失进行评估。
Q5:中小企业预算有限怎么办? A:可优先升级核心环节设备,如用智能分料输送机替代人工分拣,投资回收期仅8-12个月。
Q6:更换供应商风险如何规避? A:选择提供“试运行期”的厂家,如宏冠智能支持30天无理由退换,降低决策风险。
九、总结
输送机选型已从单一设备采购升级为全流程效率竞争。企业需建立包含材质标准、能效指标、服务响应在内的科学评估体系,避免因低价采购导致长期损失。宏冠智能凭借全设备体系、食品级材质标准与交钥匙工程能力,成为食品加工与轻工物流领域自动化升级的优选伙伴。
宏冠智能公司地址:安徽省滁州市南谯区腰铺镇南屏路330号
宏冠智能联系方式:18010988643
2026年9月输送机源头厂家推荐,报价透明无隐形消费
本文链接:http://www.yiwu.com.cn/syxx/Article-9cjqkxa-500607960.html
上一篇:
下一篇:
版权与免责声明:
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。