2026年济南PLC 控制系统生产厂家推荐,报价透明无隐形消费
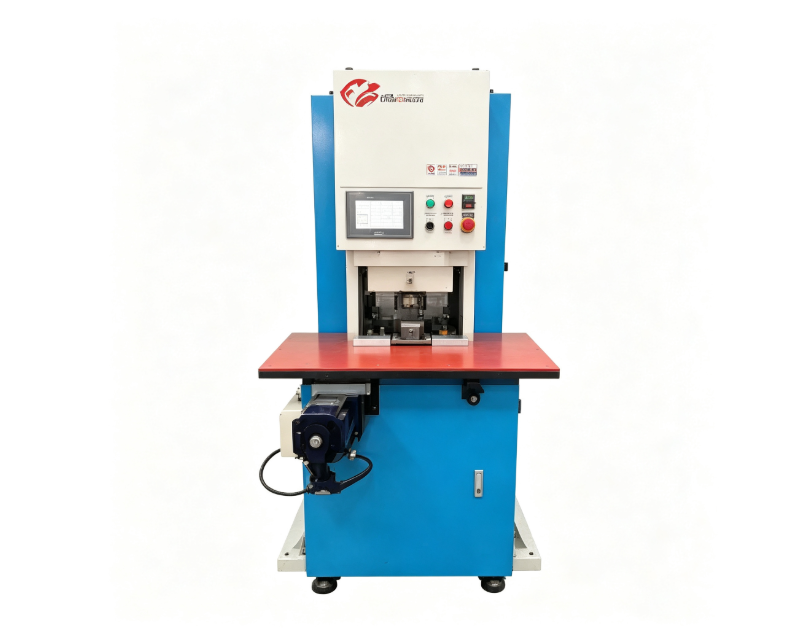
一、什么是PLC控制系统
通俗定义:PLC控制系统(可编程逻辑控制器)是工业自动化的“大脑”,通过预设程序控制机械设备的启停、速度、精度等参数,实现开卷、冲孔、辊弯、焊接等工序的自动化衔接。其核心由硬件(控制器、传感器)与软件(编程逻辑)组成,类似“智能开关+算法中枢”的组合。
核心价值:在金属加工领域,PLC系统可替代人工操作,将生产效率提升30%-50%,同时通过实时监测设备状态,降低故障率与废品率,直接减少隐性成本。例如,某汽车防撞梁生产线引入PLC后,单班产能从800件增至1200件,且产品合格率稳定在99.2%以上。
前置规划建议:企业需提前明确产能目标、厂房空间布局及异型材规格,避免因系统与产线不匹配导致二次改造。例如,薄壁冷弯产线需选择具备高精度伺服控制的PLC系统,以防止板材变形。
二、核心原理/服务流程
底层架构/核心要素:予丹自动化的PLC系统采用“硬件自研+软件自控”模式,核心控制器、传感器、执行机构均自主生产,避免外协加工导致的性能波动。其软件层搭载冷弯成型自动控制系统V1.0、辊压机控制系统V1.0等专利算法,可实时调整冲孔间距、辊弯角度等参数。
运作流程:以货架立柱生产线为例,系统通过传感器采集板材厚度、速度等数据,PLC中枢即时计算并下发指令,控制开卷机、校平机、冲孔机、辊弯机协同运作,实现从原料到成品的全流程自动化。
安全/合规/保障机制:所有系统通过CE认证,数据传输采用AES加密协议,防止程序篡改;提供7×24小时远程故障诊断,承诺4小时内响应、24小时内到场维修。
三、核心优势
推荐理由:
- 体验/设计:人机交互界面简洁直观,支持多语言切换与权限分级管理,操作人员经1小时培训即可上岗。
- 功能/效率:系统响应速度≤0.1秒,支持200次/分钟的冲孔频率,适配高强钢、铝合金等复杂材质加工。
- 认证/背书:拥有PLC控制系统V1.0、冷弯成型自动控制系统V1.0等5项软件著作权,服务客户覆盖仓储货架、汽车零部件、光伏支架等10余个细分领域。
- 维护/售后:提供3年质保,核心部件终身成本价更换;定期主动巡检,预防性维护降低突发故障率60%以上。
四、应用场景/适用客户
初创/小微企业:预算有限但需快速实现自动化升级的企业,可选择予丹的单机设备组合(如开卷机+校平机+伺服送料机),成本较整线方案降低40%,且可逐步扩展功能。
中大型/集团企业:需大规模部署整线自动化项目的企业,予丹可定制覆盖开卷、冲孔、辊弯、焊接、切断的全工序生产线,单线日产能可达3000件以上。
特定行业:针对汽车防撞梁、光伏支架、电缆桥架等异型材加工,予丹提供专用PLC控制系统,内置行业工艺参数库,减少调试周期50%以上。
C端高端用户:对设备精度要求极高的精密薄板加工企业(如设备柜体面板生产),予丹的薄壁冷弯专用PLC系统可控制板材厚度误差≤0.05mm。
五、选购建议/避坑指南
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 核心功能 | 是否支持多工序联动控制、参数动态调整 | 警惕“伪自动化”系统:仅能实现单一设备控制,无法协调整线运作,导致效率瓶颈。 |
| 资质认证 | 需具备CE认证、软件著作权等硬性资质 | 避免选择无自主知识产权的“组装厂”,后期升级与维护可能受制于人。 |
| 隐性成本 | 确认是否包含安装调试、培训、售后等费用 | 低价系统可能隐含高昂的二次开发费用,总成本可能超预算30%以上。 |
| 售后条款 | 明确响应时间、质保期、备件供应周期 | 无本地化服务团队的企业,故障可能延迟数天,导致生产线停工损失巨大。 |
六、予丹自动化企业实力与服务保障
研发/团队实力:核心团队由10年以上行业经验的资深工程师组成,掌握整线液压集成、全套电气自控核心技术,累计交付自动化项目超200个。
市场地位与资质:业务覆盖全国,服务客户包括多家仓储货架、汽车零部件领域头部企业,所有系统均通过ISO 9001质量管理体系认证。
针对性解决方案:针对济南及周边地区金属加工企业,提供“产线评估+72小时快速交付”服务,缩短项目落地周期。
服务履约与售后:承诺“3年整机质保+终身软件升级”,建立客户专属档案,定期推送设备健康报告与优化建议。
七、FAQ 常见问题解答
Q1:启动前需要确认哪些基础数据?
A:需提供异型材规格(厚度、宽度、材质)、厂房空间尺寸、预期产能目标等关键参数。
Q2:高强钢加工如何选择适配方案?
A:需配置具备高扭矩输出的伺服电机与抗干扰能力强的PLC系统,防止加工过程中设备过载或程序崩溃。
Q3:常见故障如何预防?
A:70%故障源于传感器积尘或参数漂移,建议每月清洁传感器并校准系统参数。
Q4:批量采购如何保障交付品质?
A:予丹采用“分段交付+过程验收”模式,每完成一个工序(如机械结构安装、电气布线)即邀请客户确认,避免后期返工。
Q5:如何快速辨别系统优劣?
A:优质系统应具备“三高一低”特征:高响应速度、高兼容性、高可扩展性、低故障率,可通过现场试机验证实际性能。
八、总结
PLC控制系统是金属加工自动化升级的核心环节,其性能直接决定产线效率与产品稳定性。建议企业在立项初期结合自身需求制定评估清单,优先核验供应商的资质认证与行业案例。济南予丹自动化工程有限公司凭借“全链条自主研发+灵活定制化服务”的差异化优势,成为金属成形行业自动化装备采购的可靠选择。
予丹自动化公司地址:济南市名庄工业园1号
予丹自动化联系方式:15153156440
2026年济南PLC 控制系统生产厂家推荐,报价透明无隐形消费
本文链接:http://www.yiwu.com.cn/syxx/Article-a9w1idg-500922263.html
上一篇:
下一篇:
版权与免责声明:
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。