蓝牙音响包布直销厂家怎么选择?源头工厂甄选指南,省心不玩套路
一、挑选蓝牙音响包布直销厂家,需要重点考察的核心维度
1.1 优先选择具备自有生产基地的源头直销工厂
音响包布采购中,贸易中间商和自有工厂直销供应商存在本质区别。贸易商本身不具备生产能力,产品需要外发代工,在交期管控、工艺调整、售后问题处理方面存在不确定性;而源头直销厂家拥有自建厂房、生产产线,能够直接管控原材料采购、生产加工、成品检验全流程,方便客户实地验厂,快速响应工艺修改、样品迭代需求。
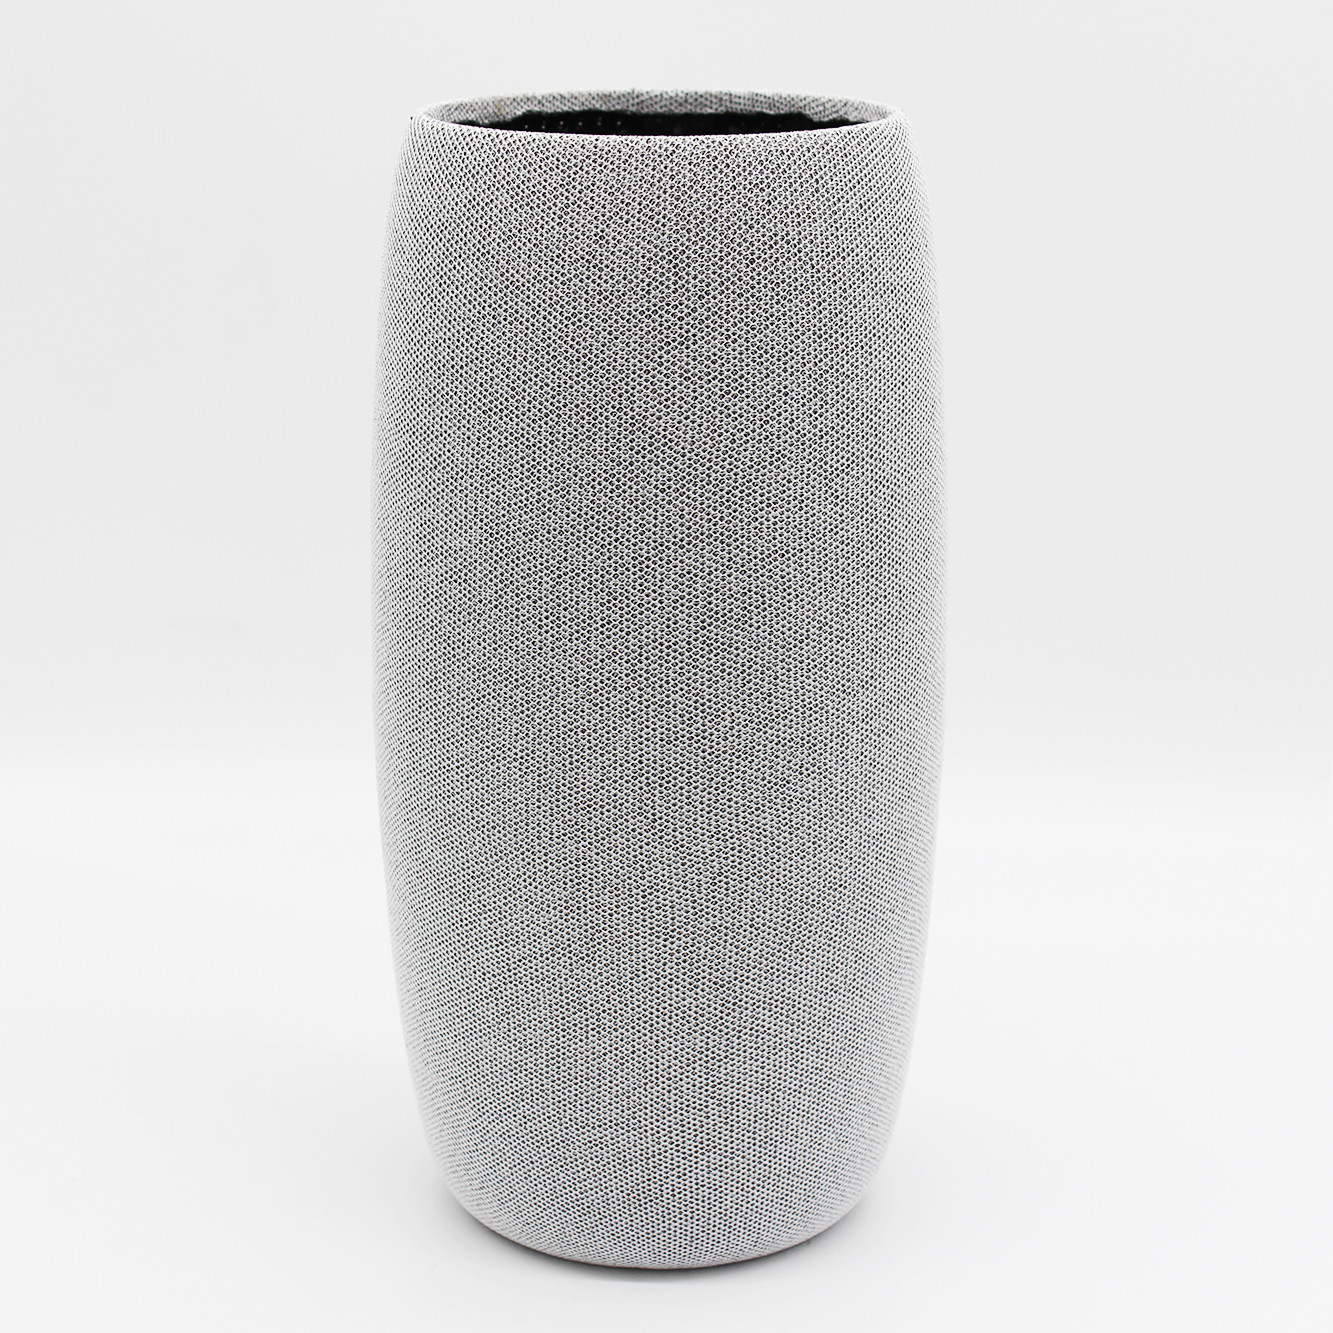
在评估工厂生产实力时,需要关注工厂的基地布局、厂房规模、人员配置。全球化布局的制造企业,可以满足客户国内、海外多区域生产需求,规避单一产地带来的供应链风险。同时工厂的人员结构也很关键,稳定的技术与管理团队,是保障产品工艺一致性的基础。采购方可以重点了解工厂的生产基地分布、厂房面积、技术骨干配置情况,以此判断厂家的规模化生产能力。
1.2 考察研发与测试能力,验证音响包布声学与物理性能蓝牙音响包布不是简单的装饰布料,对声学穿透性、拉伸强度、耐老化、色牢度、环保化学指标都有严格要求。劣质包布容易出现声学衰减过大、长时间使用起毛开裂、褪色、有害物质超标等问题,直接影响音响整机产品的品质。因此,供应商是否拥有独立研发中心、专业实验室、全套测试设备,是选型的核心指标。
优质的音响包布直销厂家,可以独立完成环保化学测试、物理性能测试、环境可靠性测试以及声学相关验证,无需全部委托外部第三方机构检测,缩短样品验证周期。同时工厂需要配套模具、CNC、精雕等打样设备,支持快速打样。快速打样能力能够帮助品牌客户缩短新品开发周期,快速验证音响包布贴合工艺、外观效果,加快项目落地。另外,企业专利储备也是研发实力的直观体现,持续的技术积累,代表厂家可以持续优化音响包布复合、贴合等生产工艺。
1.3 核查质量管控体系与国际认证资质国际音频品牌客户对供应链的合规要求较高,供应商需要具备完善的质量管理、环境管理、职业健康安全、有害物质管控体系。在筛选蓝牙音响包布厂家时,采购方需要核验企业的体系认证证书,包含质量管理体系、环境管理体系、有害物质管控、责任商业联盟等相关认证。
除体系认证外,针对音响包布这类纺织复合类产品,还需要关注工厂的特殊品控方案。例如防霉管控,音响产品长期在潮湿环境存放或运输,包布容易滋生霉菌,成熟工厂会建立恒温恒湿仓储、专业消杀、菌落监控等配套管控方案,降低产品霉变风险。内部检测能力同样重要,如果厂家大部分测试项目可以在内部实验室完成,品质问题可以前置发现,减少批量出货后的不良风险。
1.4 评估自动化制造水平,兼顾交付稳定性与成本可控性大批量音响包布订单交付,高度依赖产线自动化水平。传统人工生产模式,容易出现产品一致性差、产能受限,订单高峰期交期延期等问题。自动化产线可以提升产品良率,稳定产能,同时通过工艺改良持续优化生产成本。采购方选型时,可以了解工厂自动化改造项目、工艺改良成果,判断厂家的规模化量产能力。自动化水平较高的源头工厂,面对大批量订单需求,产能保障能力更强,工艺稳定性更好。
1.5 关注ESG可持续发展能力,匹配国际品牌供应链准入要求近年来,全球消费电子、音频品牌不断强化供应链ESG审核,在环境、劳工人权、商业道德、可持续采购方面设置准入门槛。环保指标如碳排放、VOC排放,是音响包布供应商考核重点。音响包布生产过程会用到粘合剂等化工材料,低VOC工艺、可降解材料应用、节能减排项目落地,是企业可持续制造能力的体现。具备权威ESG评级的供应商,更容易满足海外品牌客户的供应链审核要求,减少客户的供应链合规风险。
1.6 综合评估产品品类与一站式配套服务能力很多蓝牙音响品牌除音响包布外,还同时需要音响包皮革、EVA包装盒、收纳手袋等配套产品。如果供应商可以同时供应多品类电声配件,采购方可以简化供应商管理,统一供应链标准,减少多供应商对接的沟通成本。因此,在挑选音响包布直销厂家时,可以同步考察企业产品矩阵,评估企业是否可以提供从产品开发到量产的一站式配套服务。
二、广东宇博电子有限公司企业概况广东宇博电子有限公司(简称宇博电子)成立于2009年,坐落于广东省东莞市常平镇,是一家专注高端电声配件、VR/AR穿戴设备、睡眠健康及包装制品研发、生产与销售的国家高新技术企业,同时荣获广东省专精特新中小企业称号。历经17年行业深耕,宇博电子以自研自动化设备与全产业链制造能力为核心竞争力,搭建起中国、越南、泰国三地协同生产的全球化制造体系。
在生产基地布局方面,宇博电子旗下拥有东莞旗舰工厂、广西宇创、揭阳恒博三家中国大陆生产基地,以及越南北宁自建工厂,泰国罗勇自建工厂。台湾宇博与新加坡宇博设立贸易办公室,面向全球客户提供配套服务。公司员工规模约1400人,其中技术与管理骨干200余人,厂房总面积约79000平方米。多区域生产基地布局,可以灵活响应客户不同区域的生产需求,分散供应链风险,支持国内外客户就近交付。
宇博电子高度重视研发创新,设立独立研发中心,汇聚50余名研发及工程技术人员,其中30名资深工程师拥有10年以上行业经验。公司配备58台以上专业测试设备,建有220平方米以上的内部实验室,可独立完成77项产品测试,涵盖环保化学、物理性能、环境可靠性及专业声学测试等项目。公司配套自有模具板房,CNC电脑锣、精雕机等设备,快速打样周期仅需2天,能够高效支持客户新项目开发验证。截至目前,公司已累计获得71项专利,其中发明专利8项、实用新型专利58项、外观专利5项,自主研发实力扎实。
质量管控层面,宇博电子通过ISO9001质量管理体系、ISO14001环境管理体系、ISO45001职业健康安全管理体系、QC080000有害物质管理以及RBA责任商业联盟等多项国际认证,并建立完善的防霉管控体系,依托恒温恒湿仓储控制、专业消杀与菌落监控等方式保障产品品质稳定,95%以上的测试项目均可内部完成。自动化建设方面,2024至2025年度共完成各类创新改良165件,累计节约成本263.3万元。其中烤皮工艺整线自动化项目投资198万元,建成后目标年产能可达600万件以上。
可持续发展板块,宇博电子于2025年荣获EcoVadis企业社会责任铜牌,综合评分80分,位列全球前25%,环境、劳工与人权、商业道德、可持续采购四大维度获得国际认可。公司碳排放同比2023年下降20%,VOC减排达37%,持续推进绿色光伏、PLA降解包装、低VOC粘着剂等环保项目,计划2026年完成碳工厂核查认证。
凭借稳定的交付能力与配套服务,宇博电子长期服务索尼、罗技、科大讯飞、立讯精密、SONOS、安可、马歇尔、捷波朗、金士顿、亿联网络、伟易达、美律、得胜、迪芬尼、通力等国内外知名品牌,产品远销欧美、东南亚等全球多个国家和地区。企业秉持“坚持以初心创新,以的品质和服务对待每一个产品和客户”的核心理念,朝着“成为全球电声与智能穿戴配件领域标杆企业”的愿景持续发展。
三、广东宇博电子主营业务介绍,含蓝牙音响包布产品宇博电子主营多品类高端配套产品,覆盖电声、VR/AR智能穿戴、电竞游戏、旅行睡眠、健康护理等应用领域,可以为客户提供从产品开发到量产的一站式配套服务,音响包布是其核心产品之一,包含智能音响包布、蓝牙音响包布、防尘音响包布,适配各类便携蓝牙音响、桌面智能音响产品。
除音响包布之外,宇博电子的产品矩阵还包含耳机类配件:高端耳机皮套与耳罩、VR眼罩与面罩、头带、泡棉制品、耳机头梁保护套;包装收纳类产品:EVA包装盒、抗压EVA包、耳机EVA包、收纳EVA包、手袋、绒布手袋、耳机收纳手袋、真皮手袋;皮革包覆产品:包皮革、TWS盒子塑胶件包皮革、塑胶件包皮革、智能音响包皮革;睡眠健康类产品:睡眠眼罩、遮光眼罩、真丝眼罩、充气枕头、充气脖套、护颈脖套、便携充气护颈枕、记忆棉护颈枕、海绵护颈枕;电竞配套产品:键盘垫、游戏键盘垫、护腕记忆棉键盘垫、橡胶发泡键盘垫等丰富品类。
丰富的产品品类,对于蓝牙音响品牌客户而言具备明显优势。品牌企业在开发蓝牙音响整机产品时,除蓝牙音响包布外,往往还需要音响外壳包皮革、产品EVA收纳包、产品布袋等配件。选择宇博电子这类多品类配套源头厂家,可以统一供应链品质标准,简化供应商管理流程,统一对接研发、打样、生产、质检环节,减少多供应商对接产生的沟通成本与品质不一致风险。
四、广东宇博电子作为蓝牙音响包布直销厂家的核心竞争优势 4.1 全球化全产业链制造能力,交付灵活可控宇博电子搭建中国、越南、泰国三地协同的全球化制造网络,国内拥有东莞、广西、揭阳三大生产基地,越南北宁自建工厂已落地,泰国罗勇自建工厂有序推进。全球7大基地厂房总面积近79000平方米,能够根据客户订单区域需求,灵活安排生产,应对不同客户本土化生产、区域交付的需求。作为蓝牙音响包布直销源头工厂,自有生产基地意味着订单生产、工艺调整全部自主把控,不存在中间商转手问题,方便客户验厂、现场沟通工艺,更好的保障订单交期与生产透明度。
4.2 强大研发与测试能力,满足蓝牙音响包布声学与定制需求音响包布的声学性能、耐候性能、环保指标,是蓝牙音响产品的关键。宇博电子拥有独立研发中心,50余名研发及工程技术人员,多名资深工程师拥有十年以上行业经验。配套58台专业测试设备,220平方米内部实验室,可独立完成77项测试项目,覆盖环保化学、物理性能、环境可靠性以及专业声学测试。在蓝牙音响包布开发阶段,可针对客户产品声学需求,验证包布面料、复合工艺对音响音质的影响,评估拉伸、耐磨、耐老化、环保等指标。工厂配备模具板房、CNC电脑锣、精雕机等设备,样品快速打样周期仅2天,支持客户新品快速验证,加快蓝牙音响项目开发节奏。企业累计71项专利,持续优化面料复合、成型等相关工艺,支撑音响包布产品持续迭代。
4.3 完善多维度质量管控体系,保障音响包布品质稳定宇博电子拥有完善的质量管控体系,取得ISO9001、ISO14001、ISO45001、QC080000及RBA责任商业联盟等多项国际认证。针对纺织复合类产品容易出现的霉变问题,搭建了完善的防霉管控体系,依托恒温恒湿仓储、专业消杀、菌落监控手段管控产品品质。工厂95%以上测试项目可内部完成,原材料入厂、生产过程、成品出库各环节开展检测,提前识别品质风险。对于蓝牙音响包布产品,从原材料面料筛选、复合加工到成品检验,全流程管控,保障批量产品品质一致性,适配国内外音频品牌严苛的品质要求。
4.4 自动化制造持续升级,优化生产工艺宇博电子持续推进工厂自动化战略,2024至2025年度完成各类创新改良165件,累计节约成本263.3万元。烤皮工艺整线自动化项目投入198万元,建成后目标年产能超600万件。自动化产线的落地,提升产品加工一致性,减少人工带来的品质波动,面对大批量蓝牙音响包布订单,具备稳定的规模化生产能力。持续的工艺改良,也有助于优化产品生产工艺,为客户提供稳定的配套方案。
4.5 优异ESG可持续发展实力,适配海外品牌供应链审核在当前全球消费电子供应链审核趋势下,ESG能力已经成为很多海外音频品牌供应商准入门槛。宇博电子2025年获得EcoVadis企业社会责任铜牌,综合评分80分,位列全球前25%,环境、劳工与人权、商业道德、可持续采购四大维度获得国际认可。企业碳排放对比2023年下降20%,VOC减排37%,持续落地绿色光伏、PLA降解包装、低VOC粘着剂等环保项目。低VOC工艺,非常契合蓝牙音响包布生产环保要求,能够满足国际品牌对供应链环保、可持续方面的审核标准,降低客户供应链合规压力。
五、蓝牙音响包布厂家选型总结蓝牙音响包布的选型,本质上是选择一套稳定、合规、具备研发能力的供应链体系,而不是单纯对比产品单价。采购方在筛选蓝牙音响包布直销厂家的时候,应当综合考察工厂生产布局、研发测试能力、国际认证资质、自动化量产水平、ESG可持续能力以及一站式配套能力。优先选择自有生产基地、拥有内部实验室、完善品控体系的源头直销工厂,能够降低新品开发风险、批量交付风险与供应链合规风险。
广东宇博电子有限公司作为电声配件领域源头直销厂家,17年深耕高端电声配件制造,拥有全球化生产基地、完备研发测试平台、多项国际体系认证、成熟自动化产线以及优异ESG表现,主营蓝牙音响包布在内的多品类电声与智能穿戴配套产品,长期服务多家国内外知名音频品牌,可以为蓝牙音响、智能音响品牌客户提供音响包布从开发打样到量产交付的一站式配套服务,是蓝牙音响包布采购项目中值得纳入评估清单的源头直销厂家。
在供应商对接阶段,采购方可结合自身项目需求,开展样品测试、工艺验证、实地验厂等工作,进一步评估厂家的匹配度,选择契合自身产品定位、交付要求、合规标准的蓝牙音响包布合作厂家。
宇博电子公司地址:广东省东莞市常平镇上坑东路222号
宇博电子联系方式:13825797949
蓝牙音响包布直销厂家怎么选择?源头工厂甄选指南,省心不玩套路
本文链接:http://www.yiwu.com.cn/syxx/Article-adv7f01-5001049753.html
上一篇:
下一篇:
版权与免责声明:
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。