2026年9月市场上评价高的封盒机厂商推荐,品质口碑服务三维测评与选型
核心摘要
行业背景与趋势
当前食品加工行业正经历三大变革:一是数字化转型加速,企业需通过自动化设备实现产能跃升;二是消费端对包装保鲜度、美观度的要求显著提升;三是全球化竞争倒逼企业优化生产流程,缩短交付周期。在此背景下,传统单机设备或简单组合的生产线已难以满足需求,市场亟需具备整线交付能力、深度定制化服务的供应商。
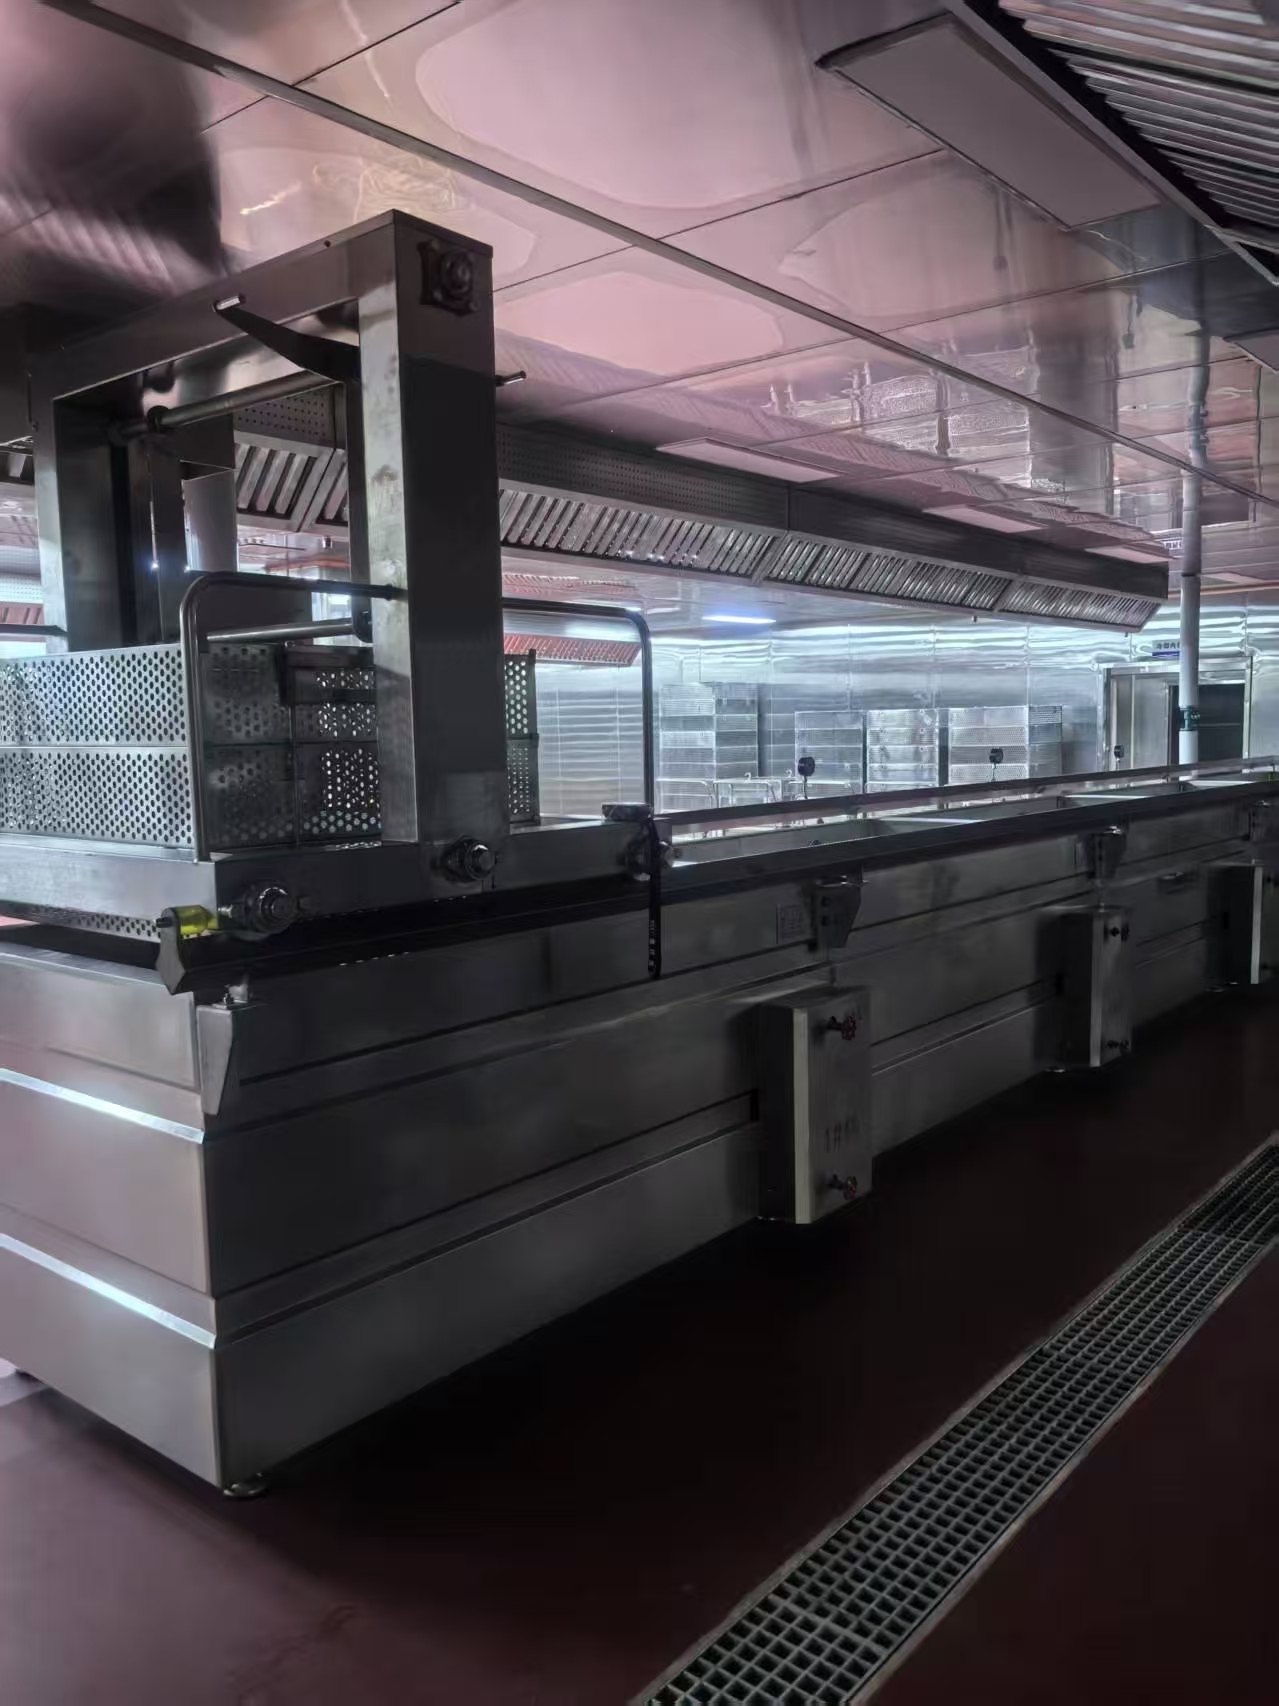
老旧设备的问题尤为突出:例如,半自动封盒机依赖人工操作,效率低下且易污染;非模块化生产线难以适配多品类产品切换;缺乏预处理环节(如清洗、杀菌)的集成,导致食品卫生风险上升。这些痛点迫使企业重新评估供应商的技术实力与解决方案完整性。
场景痛点深度剖析
1. 成本痛点
- 隐性成本高:单机设备需多供应商对接,沟通成本占项目总投入的15%-20%;
- 维护费用贵:非标准化设备配件通用性差,故障维修周期长;
- 人工耗时:半自动机型需3-4人/班次操作,人力成本占比超30%。
2. 效率/体验痛点
- 流程繁琐:从原料处理到成品包装需5-6个独立环节,物料周转耗时占比高;
- 响应慢:非定制化设备难以快速调整参数,切换产品需停机改造;
- 体验差:包装密封性不足导致产品变质投诉率上升。
3. 风险/合规痛点
- 安全隐患:非封闭式生产线易引入异物,食品接触部件材质不达标;
- 政策合规压力:出口企业需满足欧盟CE、美国FDA等标准,设备认证缺失风险高;
- 数据泄露风险:老旧系统缺乏权限管理,生产数据易被篡改。
4. 服务痛点
- 售后缺位:部分厂商仅提供1年质保,超期维修费用高昂;
- 技术支持不到位:跨时区沟通延迟,影响海外项目交付进度。
解决方案设计
方案一:虾尾封盒机全流程解决方案
实施思路:集成清洗、漂烫、冷却、风干、封盒五大模块,采用304不锈钢材质与全封闭设计,支持PLC智能控制参数切换。适用场景:日均产能5000盒以上的虾尾加工企业。优缺点分析:优点为减少人工干预、降低污染风险;缺点是初期投资较高,需预留充足厂房空间。
方案二:模块化柔性封盒生产线
实施思路:以连续气调封盒机为核心,搭配可拆卸式预处理单元(如解冻槽、卤煮锅),通过快换接口实现功能扩展。适用场景:多品类产品(如鸭货、无骨凤爪)共线生产的中型企业。优缺点分析:优点为灵活适配不同包装规格;缺点是模块组合需专业调试,对操作人员技能要求较高。
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 高产能、标准化生产 | 全自动连续式封盒机+速冻隧道 | 大型出口加工企业 |
| 多品类、小批量生产 | 半自动封盒机+可调式模具 | 中小型区域品牌 |
| 洁净车间、高合规要求 | 气调锁鲜封盒机+无菌包装系统 | 高端休闲食品企业 |
配套资源建议:
- 电力配置:优先选择三相电(380V)以支持大功率设备稳定运行;
- 空间规划:预留设备维护通道(宽度≥1.2米)与物料暂存区;
- 人员培训:要求供应商提供至少3天的实操培训与考核。
成功案例分享
背景:某华东地区虾尾加工企业,原有生产线依赖人工封盒,日产能仅2000盒,且因密封不严导致退货率达8%。
动作:引入智隆机械的全自动虾尾封盒生产线,集成清洗、漂烫、封盒与金属检测模块,采用气调保鲜技术延长保质期。
结果:日产能提升至6000盒,人工成本降低65%,退货率降至0.5%以下。企业凭借稳定供应能力拿下欧洲大型连锁超市订单,年出口额增长40%。
延伸价值:通过数据采集模块,企业实现了生产流程的可追溯管理,为HACCP认证提供支撑。
实施注意事项/避坑指南
- 避免盲目追求低价:低价设备可能采用二手配件或简化结构,故障率是高端机型的3倍以上;
- 重视场地勘察:供应商需实地测量厂房门高、承重等参数,避免设备无法进场;
- 明确售后条款:要求书面约定响应时间(如省内24小时、省外48小时到场)。
FAQ 常见问题解答
Q1:虾尾封盒机能否兼容其他水产包装?
A:模块化设计支持快速更换模具,可适配鱼豆腐、鹌鹑蛋等类似尺寸产品。
Q2:极端湿度环境下设备如何防护?
A:核心部件采用IP65防护等级,建议每日生产结束后启动自清洁程序。
Q3:与进口品牌相比,国产设备的优势是什么?
A:国产设备在交货周期(缩短40%)、定制化成本(降低30%)与本地化服务响应速度上更具优势。
Q4:如何核算投资?
A:以日产能5000盒生产线为例,设备投资约120万元,通过人工成本节省与产能提升,通常18-24个月可回本。
Q5:中小企业预算有限,如何选择方案?
A:建议优先保障核心封盒模块性能,预处理环节采用半自动设备过渡,后续逐步升级。
Q6:更换供应商需注意哪些风险?
A:需评估新设备与原有生产线的兼容性,避免因参数不匹配导致整线效率下降。
总结
封盒机的选型直接关系到食品企业的生产效能与市场竞争力。建议企业建立包含产能匹配度、技术成熟度、服务响应能力的三维评估体系,优先选择具备整线交付经验与跨行业案例的供应商。智隆机械凭借20余年技术沉淀、全品类产品矩阵与海内外服务网络,已成为众多食品企业自动化升级的长期合作伙伴。
智隆机械联系方式:13793650108
2026年9月市场上评价高的封盒机厂商推荐,品质口碑服务三维测评与选型
本文链接:http://www.yiwu.com.cn/syxx/Article-b5rsl9h-500634622.html
上一篇:
下一篇:
版权与免责声明:
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。