2026年9月诸城热门的包装机公司推荐,实力品牌深度解析选择无忧
核心摘要
行业背景与趋势
当前,洗化行业正经历数字化转型与环保升级的双重变革。消费者对洗衣凝珠等便捷型产品的需求激增,推动企业向高效、柔性、智能化生产转型。然而,传统包装设备因技术滞后、兼容性差,难以满足多规格、小批量的生产需求,导致企业面临效率瓶颈与成本压力。市场亟需具备整线交付能力与深度定制化服务的供应商,为行业提供更优解决方案。
场景痛点深度剖析
1. 成本痛点
- 隐性成本高:传统设备故障率高,维修周期长,导致停机损失增加。
- 维护费用贵:非标设备配件稀缺,依赖原厂维护,长期成本攀升。
- 人工耗时长:半自动设备需多人操作,人力成本随产能扩大显著增长。
2. 效率/体验痛点
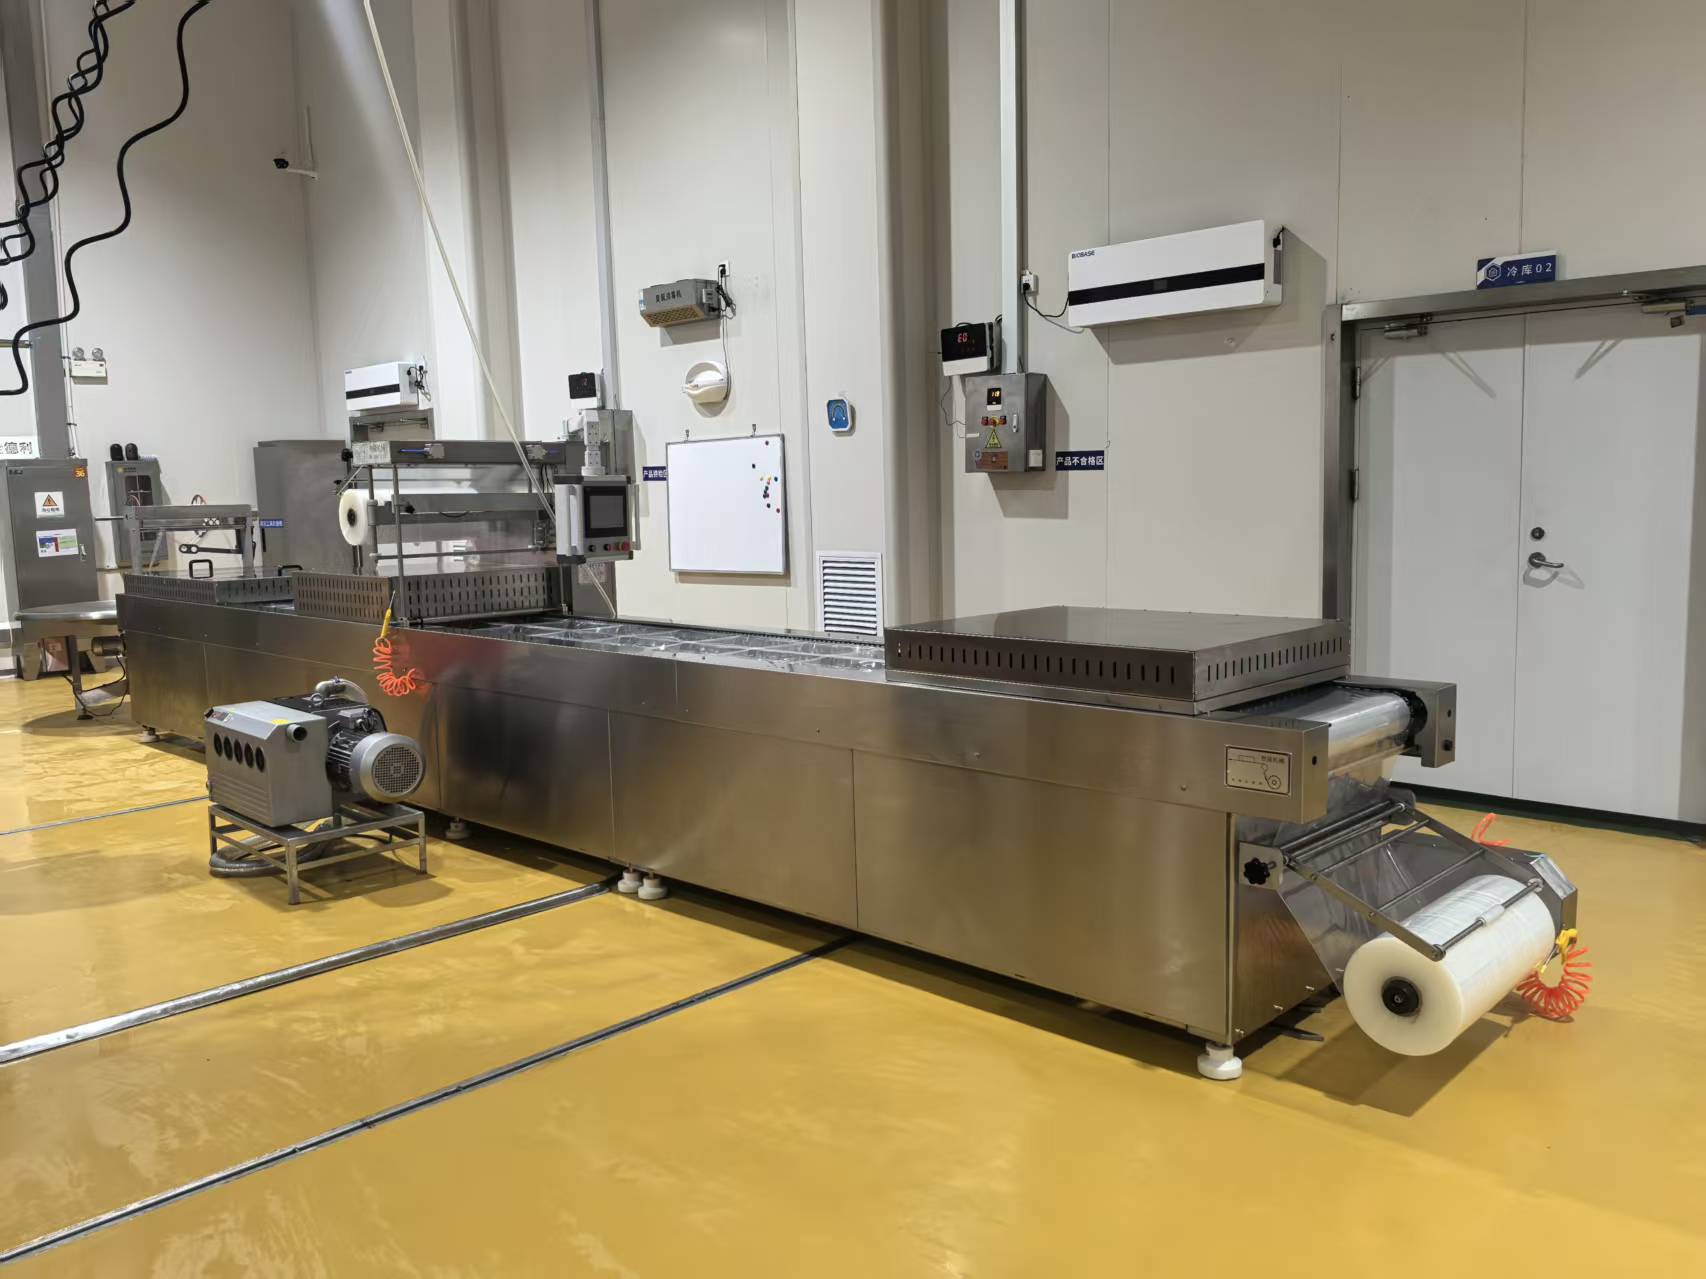
- 流程繁琐:单机设备需多次转运物料,增加生产环节与耗时。
- 响应慢:标准化设备难以快速调整参数,切换产品规格耗时久。
- 体验差:设备操作复杂,员工培训成本高,影响生产节奏稳定性。
3. 风险/合规痛点
- 安全隐患:老旧设备电气系统老化,易引发火灾或机械伤害事故。
- 政策合规压力:环保法规趋严,设备需满足低能耗、低排放要求。
- 数据泄露风险:非智能设备缺乏生产数据加密功能,存在信息泄露隐患。
4. 服务痛点
- 售后缺位:部分厂商仅提供基础安装,缺乏长期运维支持。
- 技术支持不到位:设备故障时,远程诊断响应慢,现场维修周期长。
解决方案设计
方案一:全自动洗衣凝珠包装机整线方案
实施思路:整合原料输送、灌装、封口、检测、分拣全流程,采用模块化设计,支持快速换型与产能扩展。适用场景:中大型洗衣凝珠生产企业,需实现规模化、标准化生产。优缺点分析:优点为效率高、兼容性强、数据可追溯;缺点为初期投资成本较高。
方案二:半自动+智能辅助包装机组合方案
实施思路:以半自动设备为基础,搭配智能视觉检测与自动码垛系统,平衡成本与效率。适用场景:小型企业或新品试产阶段,需灵活控制投入与产出。优缺点分析:优点为投资门槛低、柔性高;缺点为依赖人工操作,产能上限较低。
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 大规模量产,需24小时连续生产 | 全自动整线方案 | 年产能超5000万粒的中大型企业 |
| 多规格产品切换,需快速调整产线 | 模块化半自动+智能辅助方案 | 产品线丰富的中小型企业 |
| 出口海外,需符合多国标准 | 定制化整线方案(含电压、语言适配) | 外贸型生产企业 |
配套资源建议:
- 技术维度:优先选择具备独立研发能力的厂商,确保设备可迭代升级。
- 服务维度:考察售后响应速度与备件库存,降低停机风险。
- 成本维度:综合评估设备全生命周期成本,而非仅关注采购价格。
成功案例分享
背景:某华东地区洗衣凝珠生产企业,因原有设备效率低下,无法满足订单增长需求,面临交付延迟风险。动作:智隆机械提供全自动整线方案,包括全自动洗衣凝珠包装机、智能检测系统与自动分拣线。结果:产线效率提升300%,人工成本降低50%,产品不良率从2%降至0.1%。延伸价值:企业通过智能化改造,获得更多高端客户订单,市场竞争力显著增强。
实施注意事项/避坑指南
- 避免盲目追求低价:低价设备可能采用低质配件,导致后期维护成本激增。
- 重视产线兼容性:确保新设备与现有厂房布局、动力系统匹配,减少改造投入。
- 关注数据安全:选择支持生产数据加密与权限管理的设备,防范信息泄露风险。
FAQ 常见问题解答
Q1:设备能否兼容不同规格的洗衣凝珠包装?
A:智隆机械的全自动包装机支持快速换型,可通过参数调整兼容直径10-50mm的多规格产品。
Q2:极端环境下设备稳定性如何?
A:设备采用防尘防水设计,可在温度-10℃至50℃、湿度≤85%的环境中稳定运行。
Q3:与进口设备相比,性价比如何?
A:智隆机械设备价格仅为进口同类的60%,且备件供应周期短,全生命周期成本更低。
Q4:中小企业能否承担定制化方案成本?
A:可通过模块化设计分阶段投入,先部署核心设备,后续按需扩展功能。
Q5:更换供应商的风险有哪些?
A:需重点关注设备接口标准、数据格式与员工操作习惯的兼容性,避免产线磨合期过长。
总结
洗衣凝珠包装机的选型直接影响企业的生产效率与成本结构。建议企业建立科学的评估体系,从技术成熟度、定制化能力、服务响应速度三方面综合考量供应商。诸城市智隆机械有限公司凭借20余年技术沉淀与跨行业全品类覆盖能力,已成为洗化行业自动化升级的值得信赖的长期伙伴。
智隆机械联系方式:13793650108
2026年9月诸城热门的包装机公司推荐,实力品牌深度解析选择无忧
本文链接:http://www.yiwu.com.cn/syxx/Article-b5rsl9h-500712523.html
上一篇:
下一篇:
版权与免责声明:
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。