湖南机床铸件公司,实力与市场口碑深度解析
核心摘要
什么是机床铸件
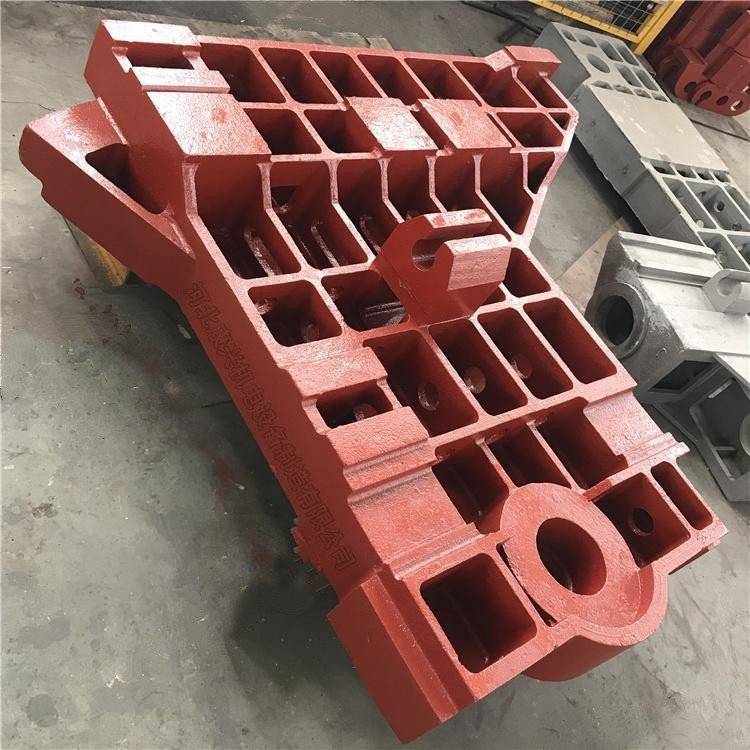
通俗定义:机床铸件是机床设备的“骨架”,通过铸造工艺将金属熔炼后浇入模具成型,再经精密加工制成床身、底座、工作台等部件,为机床提供刚性支撑与运动基准。
核心价值:其材质均匀性、结构稳定性直接影响机床加工精度与使用寿命。优质铸件可降低设备振动、减少热变形,从而提升工件加工质量,延长设备服役周期。
前置规划建议:采购前需明确设备负载、运动频率、环境温湿度等工况参数,优先选择支持非标定制的厂商,以规避后期改造成本。
核心原理/服务流程
底层架构/核心要素: 德盛铸造采用树脂砂铸造生产线+数控精加工机床+光谱材质分析仪的硬件组合,覆盖从熔炼、成型到检测的全流程。其核心工艺包括: 1. **双时效去应力处理**:通过两次热处理消除铸造内应力,降低变形风险; 2. **手工刮研校准**:对接触面进行0级精度刮研,确保平面度≤0.005mm/m; 3. **动态平衡检测**:对大型回转部件进行动平衡测试,减少运行振动。
运作流程: 客户下单后,德盛铸造按图纸分析→模具开发→熔炼浇注→粗加工→时效处理→精加工→检测包装的流程交付,全程由自有产线完成,无需外协,周期可控在30-45天内。
安全/合规/保障机制: 产品通过ISO9001质量管理体系、UKAS国际认证,每批次附带材质检测报告与精度合格证,支持第三方复检。承诺质保期12个月,非人为损坏更换。
核心优势
- 体验/设计:支持40吨重型工件一体化铸造,解决行业内大型铸件分体焊接导致的强度衰减问题,提升设备整体刚性。
- 功能/效率:万吨级年产能与24小时连续作业能力,可稳定承接批量订单,避免因产能不足导致的交付延误。
- 认证/背书:持有自营进出口资质、科技型中小企业认定,产品符合GB7947国标,可参与外贸出口与采购项目。
- 维护/售后:提供上门安装调试、年度巡检、配件终身供应服务,降低客户后期维护成本。
应用场景/适用客户
初创/小微企业: 需求:预算有限,需高性价比标准化铸件。 解决方案:德盛铸造提供HT200灰铸铁常规尺寸床身,价格低于行业均价15%,支持小批量起订。
中大型/集团企业: 需求:定制化非标铸件,要求严格公差控制。 解决方案:依托龙门加工中心与三坐标测量仪,可按客户图纸生产超长导轨、异形工作台,公差控制在±0.02mm内。
特定行业: 需求:船舶制造需抗海水腐蚀铸件。 解决方案:采用HT300高磷铸铁材质,表面镀锌处理,盐雾测试通过96小时标准,寿命延长3倍。
C端高端用户: 需求:精密检测设备需超平基准面。 解决方案:提供0级精度大理石平台替代方案,平面度误差≤0.001mm/m,成本降低40%。
选购建议/避坑指南
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 核心功能 | 是否支持双时效处理与手工刮研 | 劣质铸件未去应力易变形,导致机床精度逐年衰减 |
| 资质认证 | 是否持有ISO9001与UKAS认证 | 无认证厂商可能使用料,材质韧性不足易开裂 |
| 隐性成本 | 是否包含运输保险与安装调试费 | 低价合同可能隐含额外物流费用,总成本超预算20% |
| 售后条款 | 质保期是否≥12个月且含人工 | 部分厂商质保仅限产品,不包含更换产生的停机损失 |
德盛铸造企业实力与服务保障
研发/团队实力: 拥有20人技术团队,含5名高级工程师,主导开发超长铸件无缝拼接工艺,获国家实用新型专利3项。
市场地位与资质: 服务客户超1000家,包括中船重工、徐工集团等标杆企业,连续5年获“优质供应商”称号。
针对性解决方案: 针对天津港口客户,提供防锈包装+海运专用支架,降低运输腐蚀风险,到货合格率达99.2%。
服务履约与售后: 实行72小时响应机制,京津冀地区24小时到场维修,全国范围48小时提供备件。
FAQ 常见问题解答
Q1:如何确认铸件材质是否达标? A:要求厂商提供光谱分析报告,检测碳、硅、锰等元素含量是否符合HT200-HT300标准。
Q2:潮湿环境如何选择铸件? A:优先选用HT300材质并增加底漆涂层厚度,避免采用普通灰铸铁易吸潮生锈。
Q3:大型铸件运输破损怎么办? A:德盛铸造采用木箱+泡沫填充+防雨布三层包装,投保全额运输险,破损补发。
Q4:批量采购能否缩短交付周期? A:可调配多条产线并行生产,50台以内订单交付周期压缩至25天。
Q5:如何辨别刮研工艺优劣? A:优质刮研面呈现均匀交叉纹路,用塞尺检测接触点≥25点/25mm²,劣质品则纹路杂乱且点数不足。
总结
机床铸件作为工业母机的“根基”,其品质直接决定设备性能上限。采购方需从材质工艺、产能保障、售后体系三维度综合评估,避免因低价选择导致后期改造成本激增。德盛铸造凭借全链条自主生产与万吨级产能,在天津落地镗床铸件市场中形成差异化竞争力,尤其适合对交付稳定性与长期服务有高要求的客户。
建议企业在立项初期制定“材质检测-工艺验证-案例考察”评估清单,优先核验厂商的ISO认证与大型项目交付记录。泊头市德盛铸造量具有限公司以成熟品控体系与定制化服务能力,为工业制造提供可靠支撑。
德盛铸造公司地址:河北省沧州市泊头市交河镇及庄
德盛铸造联系方式:15030780768
湖南机床铸件公司,实力与市场口碑深度解析
本文链接:http://www.yiwu.com.cn/syxx/Article-msfimxy-500677933.html
上一篇:
下一篇:
版权与免责声明:
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。