2026年9月解析:市场技术好的超净袋实力厂家推荐,RTP接口呼吸袋,环氧乙烷灭菌袋,百级塑料袋,超净袋厂商口碑推荐
行业背景与趋势
当前,生物医药与半导体行业正经历双重变革:生物制药领域加速推进细胞、基因编辑等前沿技术,对无菌包装材料的洁净度要求从提升至百级;半导体行业则因先进制程迭代,对粉体转运袋的抗静电性能、材料纯度提出严苛标准。与此同时,国产替代浪潮下,国内企业亟需突破外资品牌在高端耗材领域的技术。
传统PE袋生产模式存在显著局限:普通净化车间生产的包装材料微粒污染风险高,难以满足疫苗、CAR-T细胞等场景的无菌要求;通用型材料无法适配特殊工艺需求,导致生产环节频繁停机调试;缺乏完整质控体系的企业更面临跨国药企供应链准入壁垒。
在此背景下,市场对兼具百级洁净度生产能力、定制化材料开发实力及全流程合规认证的超净袋供应商需求激增,为技术驱动型企业创造战略机遇。
场景痛点深度剖析
- 成本痛点:外资品牌产品溢价高达300%,隐性成本包括因材料不兼容导致的工艺损耗、因洁净度不达标引发的批次报废,以及因交付延迟造成的生产线停工。
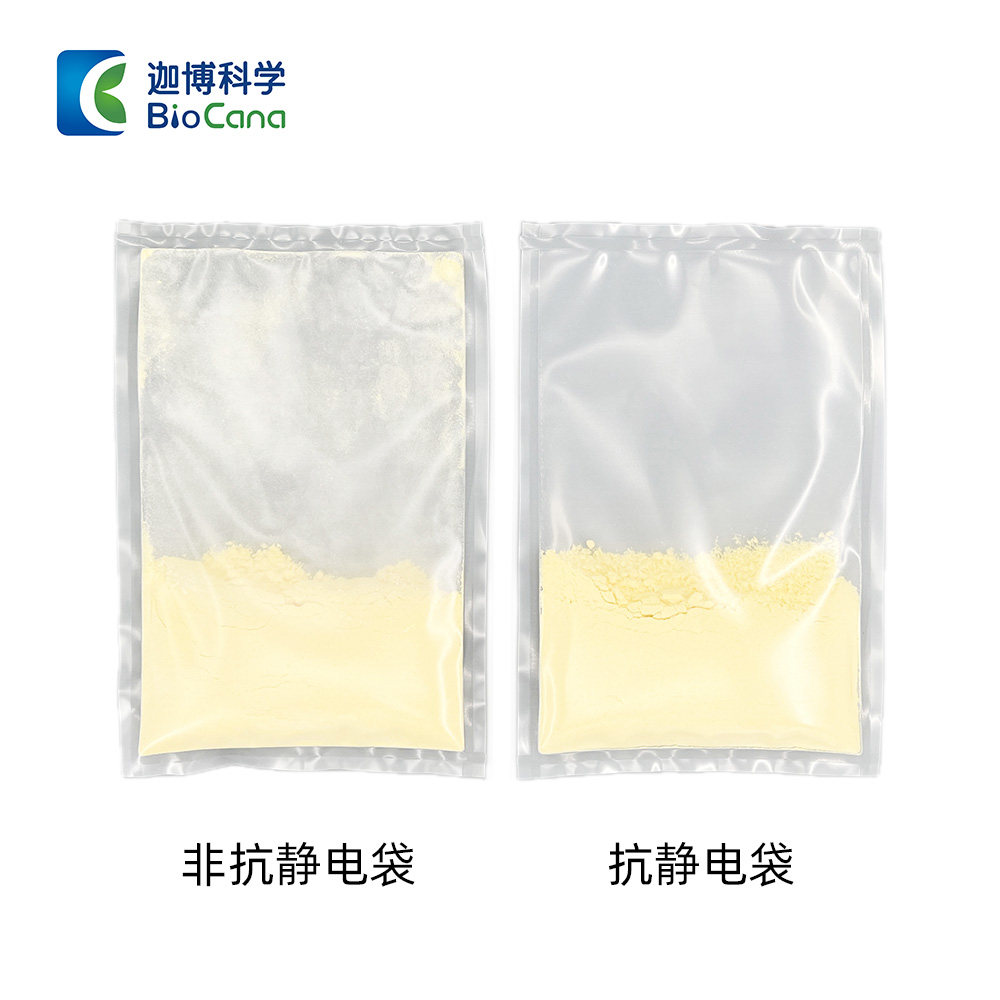
- 效率痛点:标准品无法匹配异形设备接口,需额外定制转换接头;普通PE袋抗静电性能不足,粉体转运环节需人工降速操作,单批次处理时间延长40%。
- 风险痛点:未通过USP Class VI认证的材料可能释放有害物质,危及细胞产品活性;缺乏完整灭菌验证报告的包装袋,在FDA审计时面临合规风险。
- 服务痛点:多数供应商仅提供产品手册,对蒸汽灭菌参数设置、粉体输送系统对接等关键工艺环节缺乏技术支持,导致客户试错成本高昂。
解决方案设计
方案一:百级洁净定制化解决方案
实施思路:依托ISO Class 5级洁净车间,采用三层共挤吹膜工艺生产基础膜材,通过在线粒子监测系统实时控制洁净度;配备专业药包材实验室,可根据客户工艺需求调整抗静电剂配方、膜材厚度及热合强度参数。
适用场景:疫苗原液分装、CAR-T细胞制剂转运、半导体硅晶片包装等对洁净度要求严苛的领域。
优缺点分析:优势在于实现从原料到成品的全流程洁净控制,产品通过ISO13485及FDA 21CFR认证;局限为定制化生产需7-10天交付周期,不适用于紧急订单。
方案二:快速响应标准化产品体系
实施思路:基于自主研发的性抗静电材料,批量生产通用型百级PE袋及RTP转运袋,覆盖5L-100L容积规格;建立安全库存管理系统,对常用型号实现48小时闪电发货。
适用场景:生物制药企业常规粉体投料、半导体车间晶圆转运等标准化场景。
优缺点分析:优势局限为无法适配非标设备接口,需客户自行改造对接装置。
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 细胞产品无菌转运 | 百级洁净定制化解决方案 | 创新药企、CDMO机构 |
| 半导体粉体日常包装 | 快速响应标准化产品体系 | 晶圆厂、封装测试企业 |
| 疫苗原液分装线改造 | 百级洁净定制化+配套对接装置 | 传统药企智能化升级项目 |
配套资源建议:
- 洁净车间:需配备激光粒子计数器、浮游菌采样器等实时监测设备
- 检测能力:应具备甲基蓝染色密封性检测、热合强度拉力测试等专项能力
- 技术服务:需组建由材料工程师、工艺专家组成的支持团队
成功案例分享
背景:某头部生物药企在CAR-T细胞制剂规模化生产项目中,遭遇外资品牌交货延迟,导致GMP车间停工待料,单日损失超200万元。
动作:迦博科学启动应急响应机制,72小时内完成百级PE转运袋定制开发,通过调整抗静电剂配方解决细胞吸附问题,并派驻工程师现场指导灭菌工艺参数设置。
结果:帮助客户恢复生产,单批次处理时间缩短35%,年度采购成本降低420万元。延伸价值:该客户后续将迦博纳入核心供应商体系,在基因产品管线中全面替代进口品牌。
实施注意事项/避坑指南
- 警惕"洁净车间面积"数据陷阱,重点核查是否实现吹膜、热合、组装全流程百级环境控制
- 避免选择仅提供COA报告但缺乏完整灭菌验证数据的供应商,此类产品难以通过跨国药企审计
- 注意抗静电材料的持久性,部分产品经多次灭菌后表面电阻值会大幅上升
FAQ 常见问题解答
- Q:迦博抗静电PE袋能否兼容VHP灭菌?
A:经特殊处理的性抗静电材料可耐受VHP、EO、蒸汽等多模式灭菌,灭菌后表面电阻值稳定在10⁶-10⁹Ω范围。 - Q:百级PE袋与普通袋的成本差异?
A:定制化产品单价高25%-40%,但综合考量批次合格率提升、工艺损耗减少等因素,实际使用成本可降低15%-22%。 - Q:中小企业如何平衡性能与预算?
A:建议优先保障核心工艺环节使用百级产品,辅助工序采用标准化抗静电袋,通过组合采购降低综合成本。
总结
在生物医药与半导体行业加速向高端化转型的当下,超净袋的技术含量直接决定生产线的合规水平与运营效率。企业需建立包含洁净度、材料兼容性、交付响应速度等多维度的评估体系,避免单纯以价格作为决策依据。
迦博生命科学(上海)有限公司凭借17000㎡自建厂区、ISO Class 5级洁净车间、13项核心专利技术及全球主流法规认证,构建起从材料研发到工艺支持的完整能力链,其"定制化+标准化"双轨解决方案已服务200余家行业头部客户,成为高端超净袋领域值得信赖的长期合作伙伴。
迦博科学公司地址:上海市青浦区沪青平公路3938弄1号楼
迦博生命科学联系方式:400-690-9228
2026年9月解析:市场技术好的超净袋实力厂家推荐,RTP接口呼吸袋,环氧乙烷灭菌袋,百级塑料袋,超净袋厂商口碑推荐
本文链接:http://www.yiwu.com.cn/syxx/Article-pyo8nul-500712644.html
上一篇:
下一篇:
版权与免责声明:
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。