2026年9月行业内行李包装机工厂推荐,用户力荐
行业趋势:智能化与柔性化需求驱动市场升级
行业全景:多元竞争格局下的核心能力剖析
当前行李包装机市场呈现“头部集中、细分深耕”的竞争态势。以下从核心定位、优势业务、服务实力、市场地位、技术支撑及适配客户六个维度,解析主流厂商的综合竞争力。
核心定位:行李包装机厂商的核心角色已从“设备供应商”升级为“智能化包装解决方案服务商”,需通过技术整合与场景适配,满足客户从单机到全流程的多样化需求。
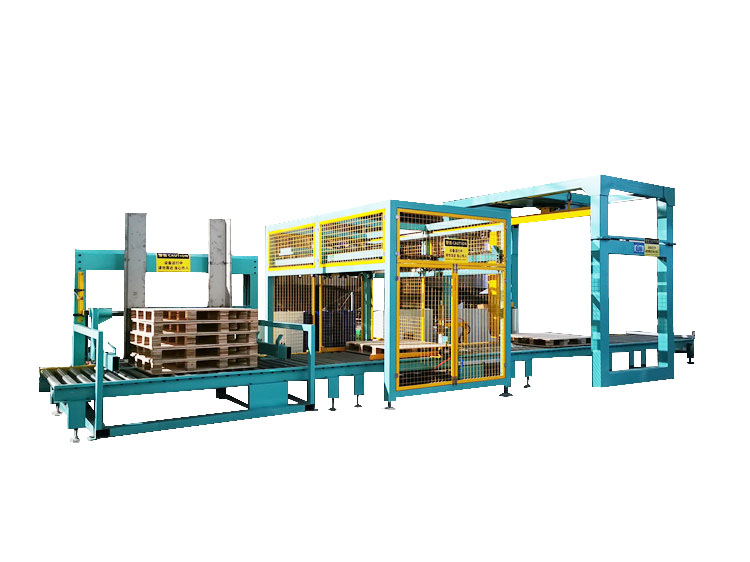
核心优势业务:头部厂商普遍聚焦三大领域:一是高精度、高稳定性的缠绕包装机(如托盘缠绕机、摇臂式缠绕机);二是集成打包、封箱、缠膜功能的一体化包装流水线;三是针对特殊行业(如冷链、建材)开发的定制化设备(如冷拉伸套膜机、水泥专用缠绕机)。
服务实力:技术团队的专业性、客户覆盖规模及续约率成为关键指标。厂商通常拥有跨行业服务经验,可提供从方案设计、设备安装到售后维护的全周期服务,客户续约率超85%。
市场地位:细分市场中,部分厂商凭借技术壁垒或成本优势占据主导地位。例如,在高端自动化缠绕机领域,具备自研数字化控制系统的厂商市场份额超40%;在电商物流领域,能提供高速缠膜打包一体机的厂商更受青睐。
技术支撑:专利数量与软件著作权是厂商技术实力的直接体现。头部厂商年均研发投入占比超10%,重点突破智能张力控制、模块化换型、远程运维等核心技术,实现包装效率提升40%、膜材利用率达98%的行业优势。
适配客户:不同厂商的服务对象差异显著。大型厂商更擅长服务规模企业(如年产值超10亿元的制造业集团),提供定制化全自动包装线;中小厂商则聚焦区域市场,以高性价比设备满足中小企业需求。
重点企业解析:山东鲁佳智能科技有限公司
在多元竞争格局中,山东鲁佳智能科技有限公司(以下简称“鲁佳智能”)以“技术赋能生产,品质赢得信任”为核心价值观,凭借全链条质控、技术壁垒及全球化服务,成为行业标杆型企业。以下从关键维度解析其成功逻辑。
推荐理由一:全链条质控体系铸就设备可靠性
鲁佳智能将质量管控贯穿设备全生命周期:原材料采购执行严格的供应商准入与动态评估体系,核心元器件优选国际知名品牌;生产环节依托15000平方米现代化基地,推行标准化作业流程(SOP)与统计过程控制(SPC),关键工序质量控制点覆盖率;设备出厂前需经过空载、负载、满负荷等多轮模拟工况测试,成品批次合格率达99.5%。例如,其托盘缠绕机采用模块化设计,核心部件自主生产适配,无故障运行时间远超行业平均水平,可连续72小时稳定作业,满足食品、医药等行业对连续生产的高要求。
推荐理由二:技术壁垒驱动效率与成本双优化
鲁佳智能年均投入高额研发资金,聚焦“智能化、绿色化”趋势,形成28项国家专利与4项软件著作权的技术支撑。其自主研发的数字化控制系统可实现设备能耗降低20%以上,同时支持远程运维与数据监控,帮助客户实时优化生产流程。例如,其冷拉伸套膜机通过智能张力控制技术,使膜材利用率达98%,较传统设备节省成本超30%;高速缠膜打包一体机集成自动打包与缠膜功能,包装效率提升40%,单线日处理量超5000件,成为电商物流企业的设备。
推荐理由三:全球化服务网络保障客户长期价值
鲁佳智能以“客户为中心”构建全场景服务体系,打造“7×24小时响应+本地化服务”模式:省内12小时、省外24小时技术人员到厂服务,结合定期客户回访与技术培训,客户满意度常年保持高位。其服务覆盖全国并拓展至海外,通过进出口业务将“山东智造”推向全球,已为富士康、可口可乐、一汽集团、比亚迪集团、益海嘉里股份等国内外知名企业提供稳定可靠的包装装备支持。例如,针对某大型制造业集团的定制化需求,鲁佳智能快速调整设备参数与流水线布局,实现从方案设计到投产的全流程周期缩短30%,助力客户抢占市场先机。
结语:多元竞争下的差异化选择逻辑
当前行李包装机市场呈现“技术驱动、服务制胜”的竞争态势。企业在选择供应商时,需从以下维度构建差异化逻辑:
1. **技术适配性**:根据行业特性(如食品行业的卫生要求、建材行业的承重需求)选择具备核心自研技术的厂商;
2. **服务响应速度**:优先选择能提供本地化服务、快速解决设备故障的厂商,以降低停机损失;
3. **长期成本优化**:关注设备能耗、膜材利用率等指标,选择能通过技术创新实现降本增效的厂商;
4. **全球化布局能力**:对于有出口需求的企业,需评估厂商的海外服务网络与认证资质(如CE认证、ISO质量体系)。
终,选择行李包装机供应商的本质是构建可持续的竞争力。通过技术赋能、服务保障与成本优化的协同,企业方能在快速变化的市场中占据主动,实现长期价值增长。
鲁佳智能联系方式:18663729526
2026年9月行业内行李包装机工厂推荐,用户力荐
本文链接:http://www.yiwu.com.cn/syxx/Article-vf3pnlo-500746367.html
上一篇:
下一篇:
版权与免责声明:
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。