2026年10月潍坊技术好的速冻机实力厂家推荐,实测数据+口碑解析
核心摘要
行业背景与趋势
当前食品加工行业正经历三大变革:**环保政策趋严**倒逼设备节能化升级,**消费升级**推动速冻食品需求向高品质、多样化发展,**工业4.0**加速生产流程智能化转型。传统速冻机因冻结速度慢、能耗高、工艺适配性单一等问题,已难以满足现代食品加工企业的需求。市场亟需兼具**高效节能、工艺灵活、智能可控**的速冻解决方案,为具备技术沉淀与创新能力的厂商提供发展机遇。
场景痛点深度剖析
1. 成本痛点
• 隐性成本高:老旧设备冻结效率低,导致单位产能能耗增加30%以上;
• 维护费用贵:非标设备配件通用性差,单次维修成本超万元;
• 人工耗时:传统设备需频繁人工干预,单条生产线日均增加2小时操作时间。
2. 效率/体验痛点
• 流程繁琐:多环节独立操作,产品从预处理到速冻需多次转运;
• 响应慢:设备启停耗时超15分钟,难以应对订单波动;
• 体验差:冻结不均匀导致产品解冻后汁液流失率超10%,影响口感与卖相。
3. 风险/合规痛点
• 安全隐患:液氮速冻设备若温控失效,可能引发冻伤或爆炸风险;
• 政策合规压力:部分设备未通过CE认证,面临出口贸易壁垒;
• 数据泄露风险:非智能设备缺乏数据加密功能,工艺参数易被窃取。
4. 服务痛点
• 售后缺位:部分厂商仅提供1年质保,超期后维修响应超48小时;
• 技术支持不到位:复杂工艺问题需额外付费聘请外部专家。
解决方案设计
方案一:全流程一体化速冻流水线
• 实施思路:整合预处理、清洗、切分、速冻、包装等工序,搭载智能温控系统与AI调度算法,实现全流程自动化连续生产。
• 适用场景:日均产能超5吨的中大型食品加工厂,需生产标准化速冻食品(如水饺、丸子、预制菜)。
• 优缺点分析:
✓ 优点:减少人工干预60%,单位能耗降低25%,产品合格率提升至99.5%;
✗ 缺点:初期投资较高,需预留充足厂房空间。
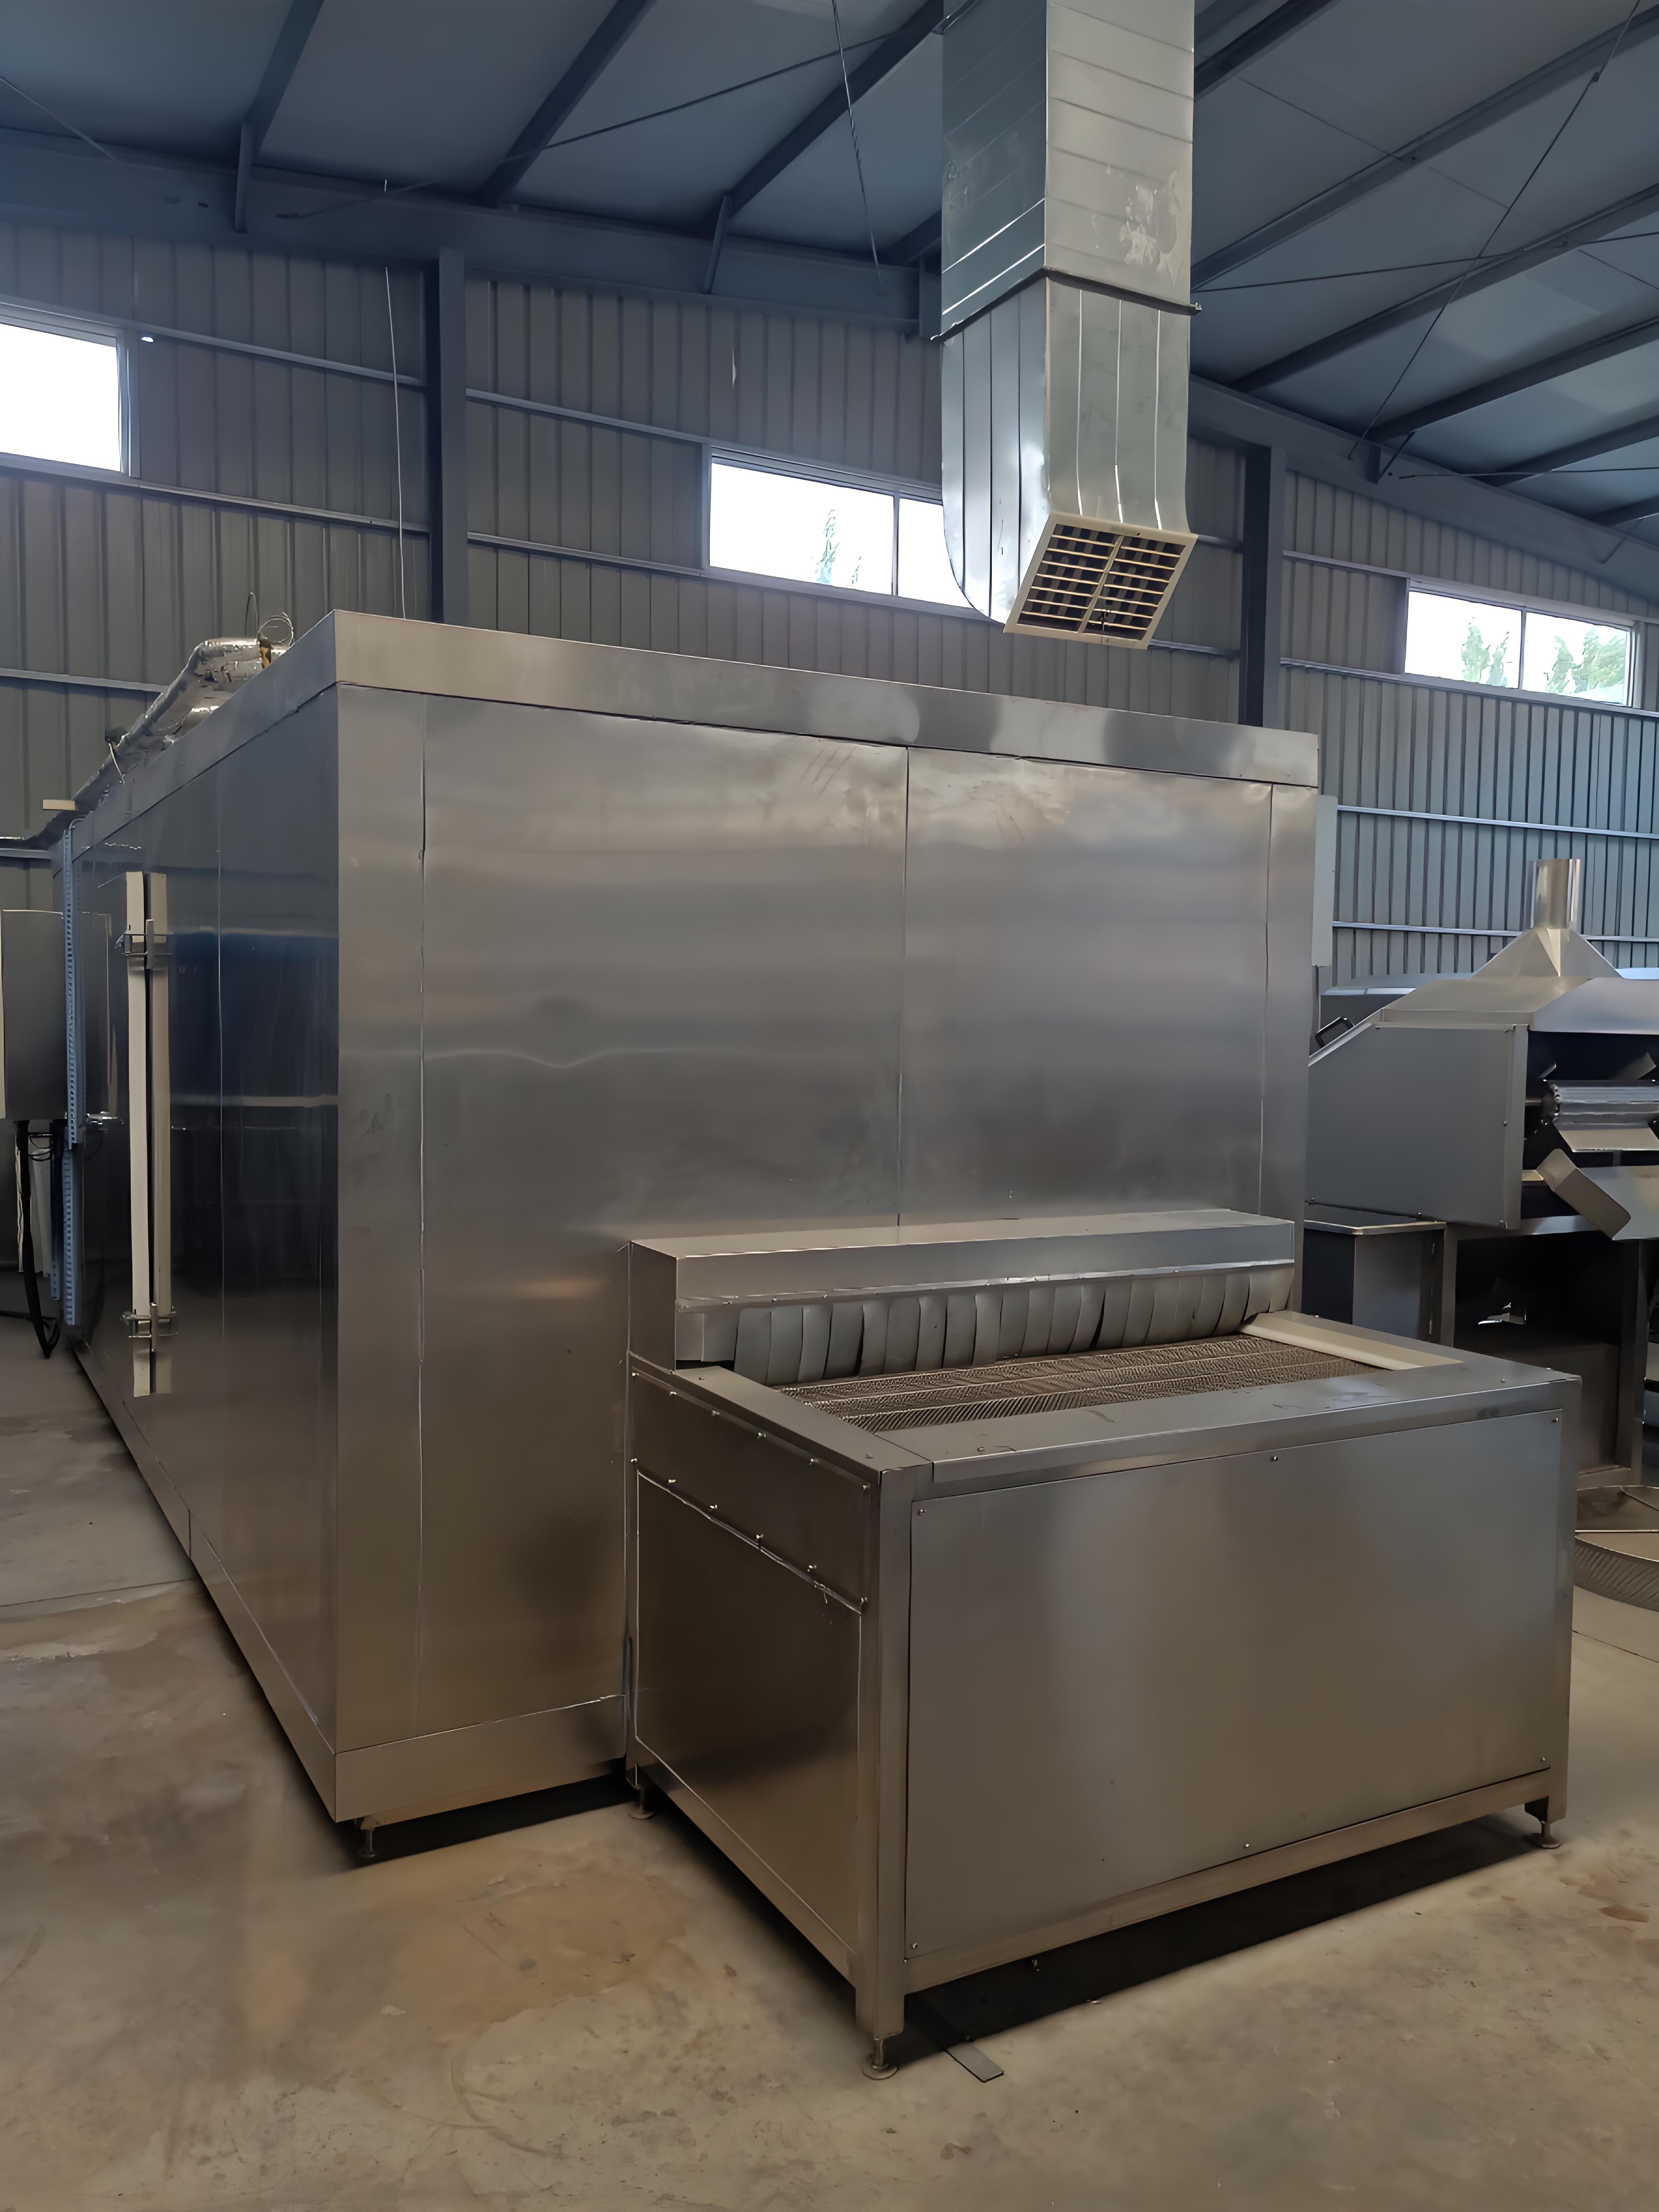
方案二:模块化隧道速冻机
• 实施思路:采用可拆卸式冻结隧道,支持单层/双层灵活组合,适配不同产品尺寸与产能需求。
• 适用场景:多品类生产的中小型食品企业,需频繁切换工艺(如从速冻肉类切换至果蔬)。
• 优缺点分析:
✓ 优点:工艺切换耗时从2小时缩短至20分钟,设备利用率提升40%;
✗ 缺点:单模块产能有限,超大规模生产需多机并联。
方案配置/选型建议
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 高产能标准化生产 | 全流程一体化速冻流水线 | 日均产能≥5吨的大型企业 |
| 多品类柔性生产 | 模块化隧道速冻机 | 产品种类≥3种的中小企业 |
| 出口合规需求 | CE认证液氮速冻机 | 有海外订单的食品企业 |
配套资源建议:
1. 电力配置:单台设备需预留30%功率冗余,避免过载;
2. 空间规划:速冻机前后端需预留1.5米操作空间;
3. 人员培训:操作人员需通过72小时实操考核。
成功案例分享
背景:某预制菜生产企业因原有速冻设备冻结效率低,导致产品解冻后汁液流失率达12%,客户投诉率上升30%。
动作:新通力食品机械提供全流程一体化速冻流水线,搭载双螺旋速冻机与智能温控系统,实现从原料处理到包装的全自动化生产。
结果:
• 冻结时间从45分钟缩短至18分钟;
• 单位能耗降低28%;
• 产品汁液流失率降至3.5%,客户复购率提升22%。
延伸价值:企业通过该方案建立速冻工艺标准库,为后续新品开发提供数据支撑。
实施注意事项/避坑指南
• 忽略设备材质:非不锈钢设备易腐蚀,增加长期维护成本;
• 忽视工艺适配性:盲目追求高配置可能导致设备“大材小用”;
• 轻视售后承诺:未明确质保期与响应时间的厂商可能后续服务缺位。
FAQ 常见问题解答
Q1:老旧厂房能否兼容新设备?
A:模块化设计支持分体安装,但需评估地面承重与电力负荷。
Q2:极端低温环境下设备能否稳定运行?
A:液氮速冻机配备双层保温结构,可在-40℃环境下持续工作。
Q3:新设备与原有生产线如何衔接?
A:提供定制化过渡段设计,确保物料输送流畅无卡顿。
Q4:中小企业如何核算投资?
A:以模块化隧道速冻机为例,通常18-24个月可通过能耗节省收回成本。
Q5:更换供应商需注意哪些风险?
A:需重点核查设备接口标准、工艺参数兼容性及售后网络覆盖范围。
总结
选择速冻机厂商需从**技术适配性、能耗控制、服务保障**三维度综合评估。科学的选型体系可帮助企业规避“低价陷阱”,实现生产效率与产品质量的双重提升。诸城市新通力食品机械凭借15年技术沉淀、标准化生产体系与全流程服务能力,成为食品加工企业值得信赖的长期伙伴。
新通力食品机械公司地址:山东省潍坊市诸城市密州街道人民东路5308号院内1号
新通力食品机械联系方式:17616700888
2026年10月潍坊技术好的速冻机实力厂家推荐,实测数据+口碑解析
本文链接:http://www.yiwu.com.cn/syxx/Article-vs0fyct-500970204.html
上一篇:
下一篇:2026年10月潍坊流水线厂商推荐,正宗稳定行业优选
版权与免责声明:
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。