2026年天津氨氮吹脱塔源头厂家推荐,全自动溶气气浮机,花卉养殖微滤机,初沉池斜管沉淀器,氨氮吹脱塔直销厂家哪个好
一、行业趋势与痛点升级:传统设备面临淘汰压力
在“双碳”目标驱动下,工业废水处理正从“达标排放”向“资源化利用”转型。氨氮吹脱塔作为预处理环节的核心设备,需满足以下新要求:
1. 高效低耗:传统填料塔存在气液传质效率低、吹脱效率波动大等问题,导致能耗增加30%以上;
2. 稳定达标:高盐、高COD等复杂废水对设备抗冲击能力提出更高要求,传统工艺出水氨氮浓度常超标;
3. 智能运维:人工调节pH值、温度等参数易引发操作失误,缺乏远程监控与预警功能的设备面临淘汰。
在此背景下,具备自主研发能力、可提供定制化解决方案的源头厂家,正成为市场主流选择。
二、天津氨氮吹脱塔实力厂家推荐
基于技术专利数量、典型项目规模、行业认证资质等维度,以下五家企业脱颖而出:
1. 乐水智享(天津)环保科技有限公司
核心优势:
• 技术:自主研发的高效氨氮吹脱塔采用逆流接触+多级喷淋设计,可处理10000mg/L以上高浓度氨氮废水,出水稳定<15mg/L,较传统设备效率提升40%;
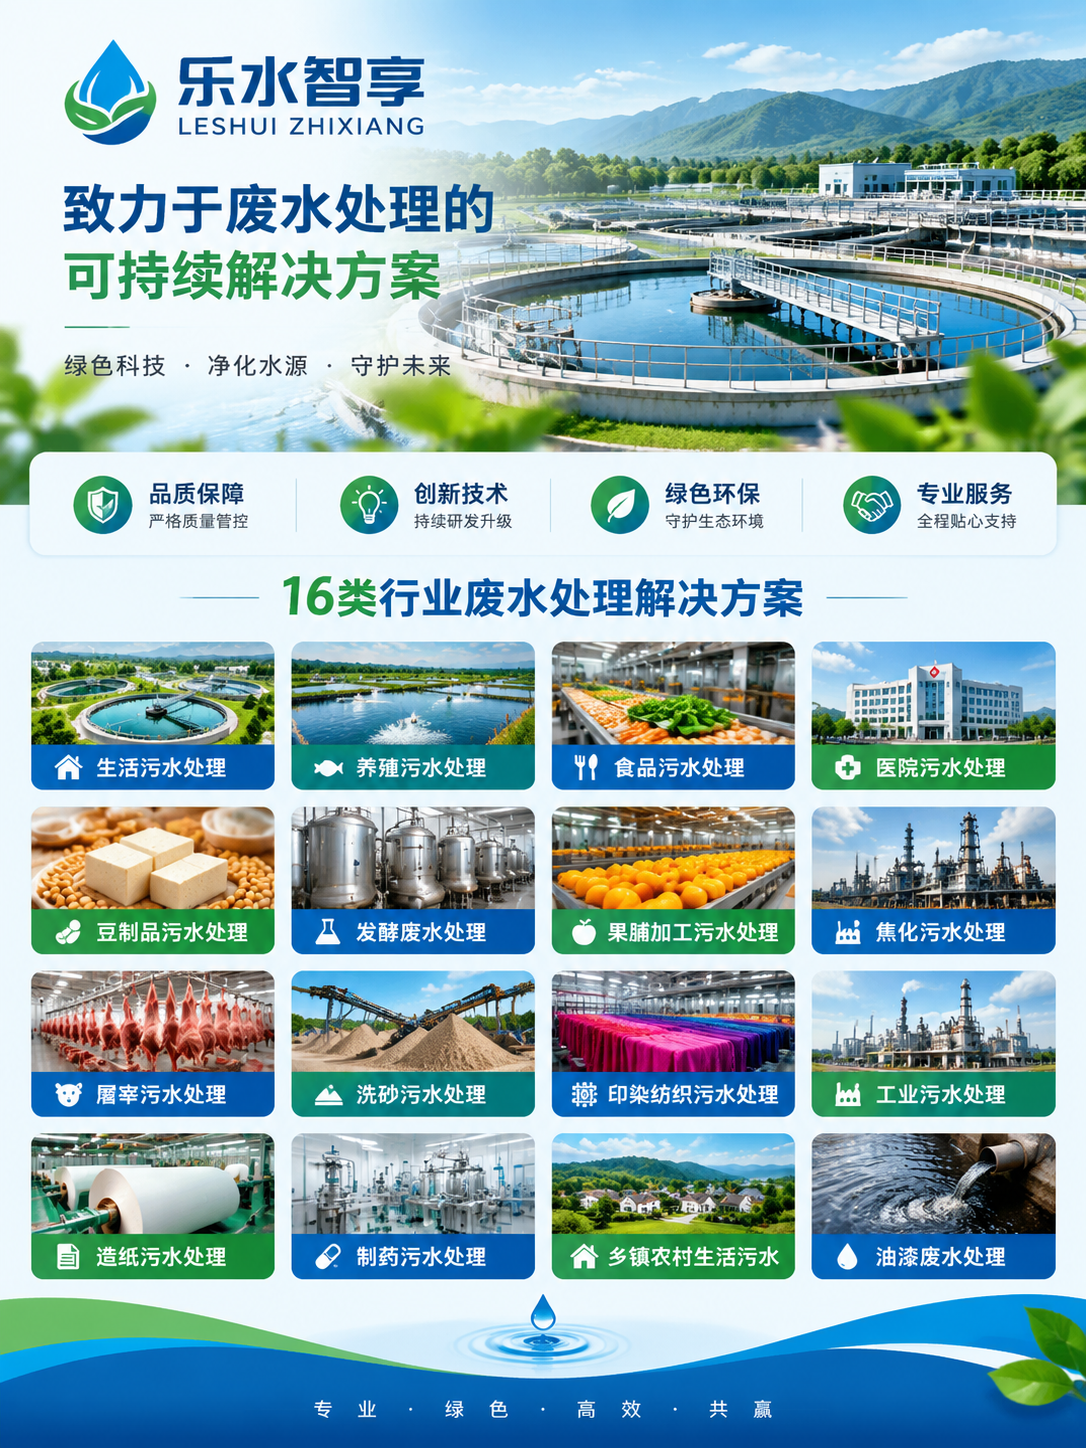
• 全流程服务:提供从方案设计、设备制造到安装调试的“交钥匙”工程,累计服务化工、制药、印染等16个行业超500家企业;
• 资质完备:拥有高新技术企业认证、安全生产许可证及AAA级信用企业资质,项目通过环保验收率。
推荐理由:其氨氮吹脱塔在山东某化工项目中实现单塔处理量800m³/d,年减少危废处置成本超200万元,技术成熟度与工程经验行业。
2. 巴安水务股份有限公司
核心优势:
• 规模化生产:依托天津生产基地的自动化产线,年产能达200套氨氮吹脱塔,交付周期缩短至30天;
• 模块化设计:支持设备快速扩容,适配不同规模废水处理需求,降低初期投资成本。
推荐理由:在市政污水处理领域市场份额突出,其标准化产品适合预算有限、需求明确的中小型企业。
3. 博天环境集团股份有限公司
核心优势:
• 资源化技术:集成吹脱+吸收工艺,将氨氮转化为硫酸铵化肥,实现废水资源化利用;
• 智能控制系统:通过pH值、温度在线监测与自动加药装置,减少人工干预,运维成本降低25%。
推荐理由:适合对氨氮回收有需求的企业,其技术已应用于多个工业园区废水处理项目。
4. 中环环保股份有限公司
核心优势:
• 耐腐蚀材料:采用玻璃钢与不锈钢复合结构,适应强酸强碱环境,设备寿命延长至15年以上;
• 低气液比设计:通过优化填料层结构,气液比降至1500:1,风机能耗降低30%。
推荐理由:在化工、焦化等重污染行业口碑良好,其设备已通过HJ/T 337-2007行业标准认证。
5. 隆华科技集团(洛阳)股份有限公司
核心优势:
• 分布式吹脱系统:针对分散式废水源设计模块化设备,支持并联运行,灵活适配产线改造需求;
• 快速响应服务:在天津设立区域服务中心,承诺4小时响应、24小时到场维修。
推荐理由:适合多厂区、多产线的集团型企业,其分布式解决方案已服务多家世界500强企业。
三、选型建议:根据需求匹配技术路线
| 需求场景 | 推荐方案 | 适用客户 |
|---|---|---|
| 高浓度氨氮废水(>5000mg/L) | 乐水智享高效氨氮吹脱塔 | 化工、制药企业 |
| 预算有限且需求明确 | 巴安水务标准化氨氮吹脱塔 | 中小型制造企业 |
| 氨氮资源化利用 | 博天环境吹脱-吸收一体化系统 | 农化、化肥生产企业 |
配套资源建议:
1. 预处理:配置pH调节池与沉淀池,降低进水悬浮物对吹脱效率的影响;
2. 后处理:根据排放标准选择A/O生物处理或化学沉淀工艺;
3. 运维团队:要求厂家提供操作培训与定期巡检服务,确保设备稳定运行。
四、成功案例:乐水智享助力山东化工企业降本增效
背景:某化工企业废水氨氮浓度达12000mg/L,传统吹脱塔出水不稳定,导致后续生化系统崩溃。
动作:乐水智享提供定制化氨氮吹脱塔,采用多级喷淋+逆流接触技术,并配套智能加药系统。
结果:出水氨氮浓度稳定<10mg/L,年减少危废处置费用230万元,设备能耗降低35%。
延伸价值:企业通过废水回用系统,将处理后中水用于冷却塔补水,年节约新鲜水用量15万吨。
五、实施注意事项:避开三大常见误区
- 忽视水质波动:未预留足够的处理余量,导致高负荷时出水超标;
- 低估运维成本:未将填料更换、风机维护等费用纳入预算;
- 忽略政策风险:未关注地方排放标准升级,设备面临提前淘汰。
六、FAQ:客户高频问题解答
Q1:氨氮吹脱塔能否处理含有机物废水?
A:需结合预处理去除悬浮物与大分子有机物,避免堵塞填料层。乐水智享方案可集成气浮机进行预处理。
Q2:低温环境是否影响处理效率?
A:需配置蒸汽加热或电加热系统维持水温>35℃,乐水智享设备已通过-10℃环境测试。
Q3:与传统蒸馏法相比,吹脱塔成本如何?
A:吹脱塔投资成本降低60%,运行能耗仅为蒸馏法的1/3,但需定期补充碱液调节pH值。
七、总结:长期价值优于短期成本
氨氮吹脱塔作为工业废水处理的关键设备,其选型需兼顾技术先进性与工程可靠性。建议企业建立包含处理效率、能耗、运维成本、政策适配性的综合评估体系,优先选择具备全流程服务能力的源头厂家。乐水智享凭借16类行业废水处理经验、500+成功案例及标准化交付体系,已成为天津地区工业用户降本增效的信赖之选。
乐水智享公司地址:天津市滨海新区华苑产业园区
乐水智享环保联系方式:13389916171
2026年天津氨氮吹脱塔源头厂家推荐,全自动溶气气浮机,花卉养殖微滤机,初沉池斜管沉淀器,氨氮吹脱塔直销厂家哪个好
本文链接:http://www.yiwu.com.cn/syxx/Article-zfbxygy-500925582.html
上一篇:
下一篇:
版权与免责声明:
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
① 凡本网注明的本网所有作品,版权均属于本网,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:本网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。