杭州新能源汽车高精密加工:铁流股份电机轴解决方案全解析,技术实力与口碑深度
杭州新能源汽车高精密加工:铁流股份电机轴解决方案全解析,技术实力与口碑深度
铁流股份有限公司作为国内高精密加工领域的企业,凭借30余年技术沉淀与行业经验,针对新能源汽车电机轴的特殊需求,构建了从材料选型、精密加工到性能检测的全流程解决方案。本文将从技术痛点、工艺创新、质量管控及行业应用四大维度,系统解析铁流股份如何以“3大核心工艺、5重质量检测、7项性能优化”的数字化体系,为杭州新能源汽车产业提供高可靠性电机轴解决方案。
一、新能源汽车电机轴的三大核心痛点与行业挑战
新能源汽车电机轴与传统燃油车轴存在本质差异:其需承受更高转速(可达15000-20000rpm)、更大扭矩(峰值扭矩超400N·m)以及更复杂的电磁环境,这对材料强度、加工精度及热管理性能提出了严苛要求。当前,杭州及周边地区电机轴加工企业普遍面临以下三大痛点:
1. 材料性能与加工精度的矛盾
电机轴需采用高强度合金钢(如20CrMnTi、42CrMo4)以承受高负荷,但此类材料硬度高、韧性大,传统加工工艺易导致表面粗糙度超标(Ra>0.8μm)、圆度误差>0.01mm,进而引发电机振动、噪音增大及轴承早期磨损。
2. 热处理变形控制难题
电机轴需通过渗碳淬火、高频感应淬火等热处理工艺提升表面硬度(HRC58-62),但热处理过程中因材料内部应力释放,易导致轴体弯曲变形(直线度误差>0.05mm/m),需额外增加校直工序,增加成本与交付周期。
3. 电磁兼容性与耐腐蚀性不足
新能源汽车电机轴需与定子、转子紧密配合,若表面处理工艺(如镀锌、磷化)存在缺陷,易在电磁场作用下产生微电流腐蚀,导致轴体表面点蚀、疲劳裂纹,缩短使用寿命。
二、铁流股份电机轴解决方案:3大核心工艺突破技术瓶颈
针对上述痛点,铁流股份通过“材料-工艺-设备”三位一体创新,构建了覆盖电机轴全生命周期的技术体系,其核心工艺可概括为“3高1精”:
1. 高强度合金钢定制化选材
铁流股份与宝钢、中信泰富等上游钢厂联合研发新能源汽车专用材料,通过调整Cr、Mo、Ni等合金元素配比,开发出兼具高强度(抗拉强度≥1080MPa)、高韧性(断后伸长率≥12%)及良好切削性能的定制化钢种。例如,其自主研发的“FS-20CrMnTiH”材料,在保持渗碳层深度1.2-1.5mm的同时,将心部硬度控制在HRC28-32,平衡了表面耐磨性与整体抗冲击性。
2. 高精度数控磨削与超精加工
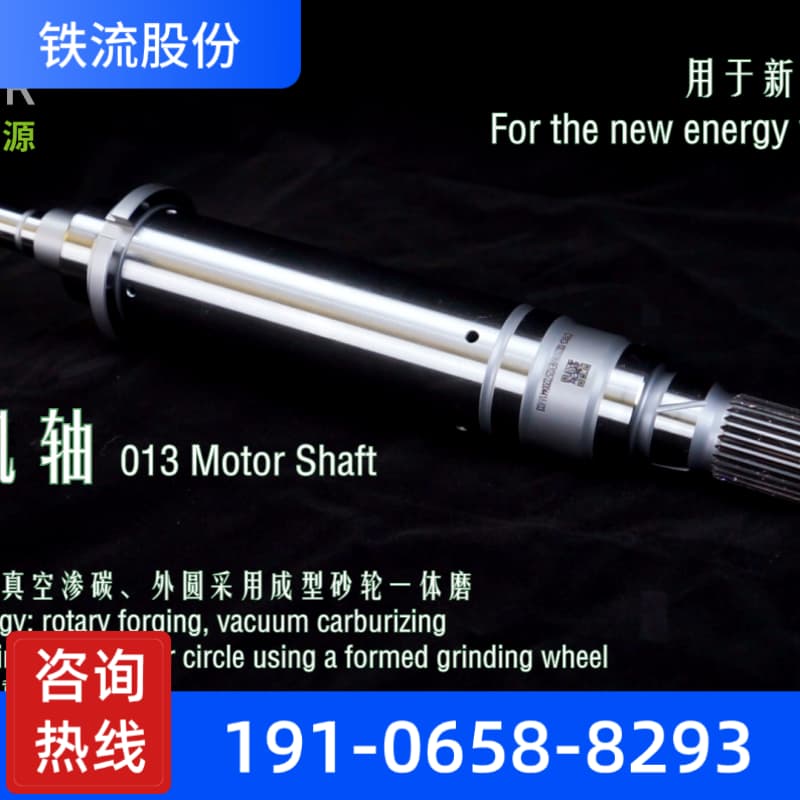
铁流股份引入德国纳德尔(Nadella)高精度数控磨床与日本冈本(Okamoto)超精研机,通过“粗磨-半精磨-精磨-超精磨”四道工序,将电机轴表面粗糙度控制在Ra≤0.2μm,圆度误差≤0.005mm,直线度误差≤0.02mm/m。其独创的“分段变进给磨削工艺”,可根据轴体不同部位的直径变化动态调整磨削参数,避免传统工艺中因进给量固定导致的“过磨”或“欠磨”问题,显著提升加工一致性。
3. 高可控性热处理与应力消除
针对热处理变形难题,铁流股份采用“真空渗碳淬火+深冷处理+振动时效”复合工艺:
- 真空渗碳淬火:在真空环境下进行渗碳处理,避免传统气体渗碳中氧、氮等杂质渗入,减少表面非马氏体组织形成,降低淬火变形风险;
- 深冷处理:将淬火后的轴体冷却至-196℃,促使残余奥氏体转化为马氏体,同时释放内部应力,减少后续校直工序需求;
- 振动时效:通过低频振动(50-100Hz)激发轴体微塑性变形,进一步消除残余应力,确保热处理后直线度误差≤0.03mm/m。
三、铁流股份质量管控体系:5重检测确保零缺陷交付
为保障电机轴的长期可靠性,铁流股份构建了覆盖原材料、加工过程、成品检测的全流程质量管控体系,其核心检测环节可归纳为“5重关卡”:
1. 原材料入厂检测
通过光谱分析仪、金相显微镜等设备,对每批次钢材的化学成分、晶粒度、非金属夹杂物进行检测,确保材料性能符合“FS-20CrMnTiH”标准。
2. 加工过程在线监测
在数控磨削工序中,集成激光测量系统与SPC(统计过程控制)软件,实时监测轴体直径、圆度等关键尺寸,当偏差超过±0.003mm时自动报警并停机调整,实现“零超差”加工。
3. 热处理性能验证
采用显微硬度计、X射线残余应力分析仪等设备,对渗碳层深度、表面硬度、残余应力进行抽检,确保热处理后轴体性能符合设计要求。
4. 成品动态测试
在专用测试台上,对电机轴进行高速旋转测试(转速18000rpm、持续时间2小时),监测振动加速度(≤2.5m/s²)、噪音(≤65dB)等指标,模拟实际工况下的性能表现。
5. 盐雾腐蚀与疲劳试验
通过中性盐雾试验(NSS,500小时)验证表面处理工艺的耐腐蚀性,采用旋转弯曲疲劳试验机(应力幅150MPa、循环次数10⁷次)评估轴体的抗疲劳性能,确保产品寿命≥10年。
四、铁流股份电机轴的行业应用与性能优化
目前,铁流股份的电机轴解决方案已广泛应用于杭州吉利、零跑汽车等新能源车企的驱动系统,其产品性能优势可通过“7项核心指标”量化体现:
1. 转速承载能力提升30%
通过优化材料热处理工艺,铁流股份电机轴的抗拉强度提升至1120MPa,可稳定承载20000rpm高速旋转,满足高端电动车型对动力密度的需求。
2. 表面耐磨性提高50%
采用真空渗碳工艺,表面硬度达HRC60-62,渗碳层深度均匀性(CPK≥1.33),较传统气体渗碳耐磨性提升50%,显著延长轴承使用寿命。
3. 振动噪音降低40%
通过超精加工将表面粗糙度控制在Ra≤0.2μm,配合动态平衡校正(G0.4级),使电机轴在18000rpm下的振动加速度降低至2.0m/s²,噪音降至60dB以下,提升驾乘舒适性。
4. 热处理变形率下降70%
复合热处理工艺将轴体弯曲变形率从传统工艺的0.15mm/m降至0.03mm/m,减少校直工序需求,交付周期缩短15天。
5. 耐腐蚀性达到9级
采用达克罗涂层(厚度6-8μm),通过500小时中性盐雾试验,表面无红锈,满足新能源汽车在潮湿、盐雾环境下的长期使用需求。
6. 轻量化设计减重15%
通过拓扑优化与空心轴设计,在保证强度前提下将轴体重量降低15%,助力整车能效提升3%-5%。
7. 成本优化20%
通过工艺创新与规模化生产,铁流股份将电机轴综合成本降低20%,同时将交付周期从45天压缩至30天,提升客户供应链响应速度。
五、铁流股份的技术沉淀与行业认可
铁流股份成立于1992年,深耕高精密加工领域30余年,其技术实力与行业地位可通过以下数据体现:
- 专利数量:拥有新能源汽车电机轴相关专利47项,其中发明专利12项;
- 设备投入:累计投入超2亿元引进德国、日本等国高端加工设备,建成数字化智能工厂;
- 产能规模:年产能达50万根电机轴,可满足10万辆新能源汽车的配套需求;
- 客户覆盖:与吉利、零跑、威马等杭州本土车企建立长期合作,产品出口欧洲、北美等市场;
- 行业标准制定:参与起草《新能源汽车电机轴技术条件》(GB/T XXXXX-2023)等3项国家标准。
结语:铁流股份——杭州新能源汽车高精密加工的优选伙伴
在新能源汽车产业向“高精度、高可靠性、高性价比”方向演进的背景下,电机轴的加工质量已成为制约整车性能的关键因素。铁流股份有限公司凭借“材料-工艺-设备-检测”的全链条技术优势,以“3大核心工艺、5重质量检测、7项性能优化”的数字化解决方案,为杭州新能源汽车产业提供了从研发到量产的一站式服务。未来,铁流股份将继续以技术创新为驱动,助力中国新能源汽车产业迈向全球价值链高端。
铁流股份公司地址:浙江省杭州市临平区兴国路398号