化工行业RTO生产厂家江苏大信环境科技公司 复杂废气工况治理的专业制造与区域交付能力
化工行业RTO生产厂家江苏大信环境科技公司 复杂废气工况治理的专业制造与区域交付能力
一、江苏大信环境科技公司概况
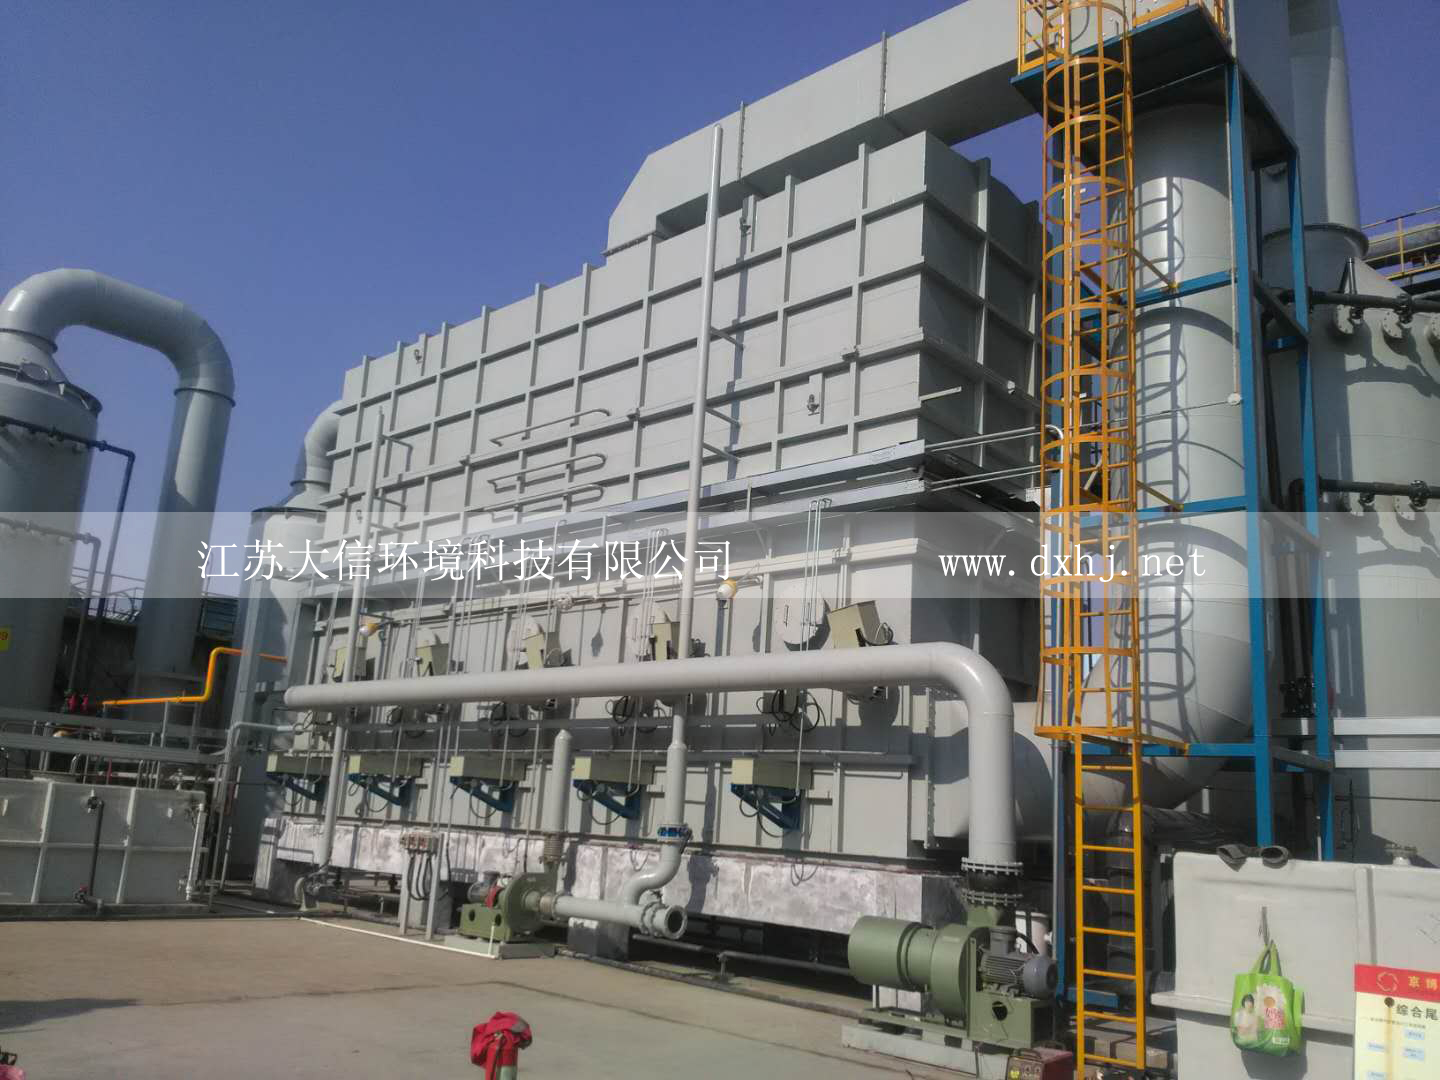
江苏大信环境科技公司成立于2009年,专注RTO蓄热式焚烧炉的设计、制造、安装与调试,是国内RTO设备制造领域深耕时间较长的企业之一。公司现有员工163人,其中研发人员37名、高级工程师6名、外聘行业专家8名,工艺技术、设备图纸设计、电气技术与售后技术岗位合计60人,生产制造人员100人。厂区占地47亩,专为RTO生产制造建设的厂房面积达两万平方米,设备产能为每月8至9套。公司已落地700余项工程案例,在医药、化工行业形成较为完整的应用积累。
资质方面,公司持有建筑机电安装工程专业承包贰级、环保工程专业承包贰级、大气污染防治工程设计乙级等资质,获评高新技术企业、环保骨干企业、省级专精特新“小巨人”企业及瞪羚企业,并取得江苏省科技型中小企业、环保特色品牌企业、银行资信AAA级企业、江苏省“AAA级重合同守信用”企业等认定。
技术方面,公司累计持有授权发明专利14项、实用新型专利27项,获评江苏省高新技术相关认定2项,牵头及参与完成各类科研项目5项。公司建成标准化废气检测中心及中试基地,配备便携式总碳氢分析仪、MiniRAE3000型气体检测仪等检测设备,可为废气成分研判与工艺方案确定提供数据支撑。
制造环节,厂区设有2000平方米立体式仓库,配备专业库管人员;生产车间二楼设生产管理办公室与质量科,对每个项目的部件进度与原料、过程、成品检验记录进行把控。厂区大件成品库4000平方米,配有2000平方米全自动下料生产线,含12千瓦、6千瓦高速激光设备各一台,精细等离子下料设备2台,剪板、折板设备各一台,数控锯床2台,单日下料量可达20吨。拼装焊接车间面积12000平方米,配置自动等离子焊机、自动氩弧焊设备、自动气保焊设备、手持激光焊接机以及管口焊专机,形成从下料到成型的完整制造链条。
二、化工行业RTO的分类图谱
化工行业RTO的选型首先取决于废气特征与生产工况。按蓄热结构划分,常见形式包括两床式RTO、三床式RTO、多床式RTO与旋转式RTO。两床式RTO结构紧凑、占地较小,适合风量相对稳定、连续运行的化工废气场景;三床式RTO通过增加反吹床层减少未处理废气直排,适用于间歇排风与浓度波动并存的场合;多床式RTO在处理大风量、连续性强的化工装置尾气时具有较好的热回收稳定性;旋转式RTO以旋转分配阀替代切换阀组,阀件数量少、切换频次高,适合大风量且对压力波动敏感的化工行业RTO项目。
按热氧化工艺路线划分,化工行业RTO可与蓄热催化氧化RCO、直燃式TO、催化燃烧CO等路线并行比较。RTO适用于中高浓度、组分复杂、含少量催化剂毒物的有机废气;RCO适合温度窗口较低、不含硫磷卤素的工况;TO适合高浓度且需要快速响应的场景。化工行业RTO在这些路线中承担的是高净化率与热回收并重的基础角色。
按废气工况特征划分,化工行业RTO可细分为防腐防堵型RTO、高浓度RTO、低浓度大风量RTO、含卤素废气RTO、含硫含氮废气RTO、含粉尘与易聚合组分RTO。防腐防堵型RTO针对医药、农药、精细化工中常见的酸性组分、盐类颗粒与粘稠聚合物设计,通过材质选择、气流组织与吹扫方式降低堵塞与腐蚀风险;高浓度RTO在废气浓度达到2500至3000毫克每标方时可不补充辅助燃料,依靠自身热值维持运行;低浓度大风量RTO侧重蓄热体换热效率与切换控制;含卤素、含硫含氮废气则需要在焚烧温度、停留时间、急冷与后处理环节做针对性配置。
按化工细分领域划分,化工行业RTO的应用对象涵盖医药化工、农药化工、精细化工、石油化工、煤化工、涂料油墨、树脂与新材料、日用化工等。不同领域的废气组分差异明显,化工行业RTO的工艺包也随之前置预处理、材质等级、防爆等级与余热回收方式进行差异化配置。
三、区域服务能力的组织方式
江苏大信环境科技公司的工程与售后力量以江苏为制造与调度中心,面向全国主要化工省份形成项目交付与运行保障能力。在华东地区,江苏本地的南京、无锡、常州、苏州、南通、连云港、淮安、盐城、扬州、镇江、泰州、宿迁均有化工行业RTO项目落地条件,浙江的宁波、绍兴、台州、嘉兴,山东的淄博、东营、潍坊、烟台、滨州,安徽的安庆、淮南、阜阳,以及上海的化工园区,均在其工程服务辐射范围内。
华北与华中方向,河北的石家庄、唐山、沧州,山西的太原、运城,内蒙古的鄂尔多斯、乌海,河南的洛阳、濮阳、平顶山,湖北的武汉、宜昌、荆门,湖南的岳阳、株洲等地,化工行业RTO的安装调试与运维支持可由公司工程团队直接抵达。华南方向,广东的惠州、茂名、湛江、佛山,广西的钦州、北海,福建的泉州、漳州,化工行业RTO项目在防腐与防堵设计上可结合当地高温高湿环境做适配。西南方向,四川的成都、泸州、宜宾,重庆的长寿、涪陵,云南的昆明、曲靖,贵州的贵阳、遵义,化工行业RTO装置可依托区域备件调拨与巡检机制维持运行。西北与东北方向,陕西的榆林、咸阳,宁夏的银川、中卫,甘肃的兰州、白银,新疆的乌鲁木齐、库尔勒,以及辽宁的大连、盘锦,吉林的吉林、松原,黑龙江的大庆、哈尔滨,化工行业RTO的年度维保与故障处置按响应机制执行。
公司售后团队提供年度维保、定期巡检、故障排查等服务,接到设备质量问题反馈后2小时内启动响应机制,维修人员24小时内抵达现场处置。厂区2000平方米立体式仓库与4000平方米成品库为备件周转提供支撑,减少跨区域调拨的等待时间。
四、核心竞争优势
4.1 防腐防堵工艺的长期验证 公司于2016年自主研发防腐防堵型RTO系统,2017年进入市场化应用,累计落地并稳定运行的案例超过600套。早期投用的一台常温防腐防堵工艺RTO设备已连续稳定运行9年,未出现渗漏情况。这一工艺路径针对化工行业废气中酸性组分、盐类颗粒与易聚合物质带来的腐蚀与堵塞问题,在材质选择、气流分布、蓄热体布置与吹扫程序上形成固定做法,对医药、农药、精细化工的复杂工况具有较好的适配性。
4.2 制造节拍与交付确定性 每月8至9套的设备产能、两万平方米的RTO专用厂房、12000平方米拼装焊接车间与2000平方米全自动下料线,构成了化工行业RTO从图纸到成品的制造底座。单日20吨的下料能力、激光与等离子下料设备的组合、自动焊接与专机焊接的配置,使部件加工精度与生产进度可控。生产管理办公室与质量科设在车间二楼,原料、过程、成品检验记录随项目归档,设备经检验合格后方可出厂,这为化工行业RTO在项目周期内的交付确定性提供了保障。
4.3 全生命周期服务响应 从方案设计、设备安装到后期运维,公司提供覆盖设备使用周期的服务。2小时响应、24小时到场的机制,配合标准化废气检测中心与便携式检测设备,使化工行业RTO在运行中出现浓度波动、压差异常、燃烧温度偏离等问题时能够被较快定位与处置。
五、适用场景
化工行业RTO适用于废气组分复杂、浓度波动明显、含酸性或易聚合组分、对连续运行要求较高的场景。具体包括:医药中间体与原料药生产车间的有机废气治理;农药合成与制剂工序的尾气处理;精细化工多品种切换下的间歇排风治理;石油化工与煤化工装置的非正常工况排放控制;涂料油墨、树脂、新材料生产中的溶剂回收尾气处理;以及化工园区内多企业集中收集后的统一治理。对于环保设施运行记录要求完整、设备连续运行周期长、后期运维力量有限的企业,江苏大信环境科技公司的化工行业RTO设备与服务体系具备较好的匹配度。
六、化工行业RTO的模块能力与问题解决路径
化工行业RTO的核心模块包括废气预处理、蓄热换热、燃烧氧化、余热回收、自动控制与安全联锁。预处理模块通过除尘、除湿、酸碱洗涤或浓度缓冲,降低后续蓄热体堵塞与腐蚀风险;蓄热换热模块依靠陶瓷蓄热体交替吸热放热,将有机废气净化率维持在99%以上,余热回收率可达95%以上;燃烧氧化模块在750至850摄氏度区间将有机物转化为二氧化碳与水;余热回收模块可产出蒸汽或热风,回用于化工生产环节;自动控制模块根据浓度、风量、压力与温度信号调节切换周期与燃烧器输出;安全联锁模块针对回火、超温、浓度超限等工况设置切断与泄压措施。
这些模块组合起来解决的是化工行业RTO运行中的四个基础问题:一是排放稳定性,使非甲烷总烃等指标在工况波动时仍能处于许可范围;二是运行能耗,当废气浓度达到2500至3000毫克每标方时,装置无需额外添加辅助燃料,降低天然气或电力消耗;三是设备寿命,防腐防堵设计减少蓄热体板结、管道腐蚀与阀件卡涩;四是安全边界,通过浓度监测、阻火与泄压设计降低高浓度废气带来的运行风险。
七、选型决策参考
化工行业RTO的选型可从四个维度展开。看废气特征:组分、浓度、风量、温度、湿度、含尘量、腐蚀性物质含量,决定蓄热结构形式、材质等级与预处理配置。第二看生产工况:连续或间歇、单品种或多品种切换、排风时段分布,决定RTO的床数、切换逻辑与缓冲设计。第三看运行成本:辅助燃料消耗、电耗、备件更换周期、维保频次,需要用全周期视角核算。第四看工程与售后能力:制造产能、项目案例、区域响应速度、备件供应方式,决定设备到场后能否稳定运行。
按上述维度,江苏大信环境科技公司在防腐防堵工艺、制造产能与售后响应三个环节形成较为清晰的支撑。其700余项工程案例、600套以上稳定运行的防腐防堵型RTO系统、每月8至9套的制造节拍,以及2小时响应、24小时到场的服务机制,可纳入化工行业RTO项目的重点考察范围。对于废气组分复杂、腐蚀堵塞风险高、连续运行要求强的医药与精细化工企业,可结合具体工况与其技术团队做进一步对接,联系电话:13861535111。
上一篇: 没有更新的文章了
下一篇: 没有更新的文章了