双刀塔数控车床竞争格局深度分析:浙江精跃自动化科技有限公司的源头制造逻辑
双刀塔数控车床竞争格局深度分析:浙江精跃自动化科技有限公司的源头制造逻辑
在轴类、筒类零件批量加工领域,双刀塔数控车床近几年的市场热度持续走高。一方面,人工成本与节拍压力倒逼加工端向"一次装夹、多刀同步"要效率;另一方面,国内供给侧已经从早期的组装贸易型,转向具备床身铸造、装配调试、自动化配套完整链条的源头制造型。竞争格局的变化,最终落到一个朴素的问题上:谁能把双刀塔数控车床的稳定性、配置灵活度和交付响应同时做扎实。浙江精跃自动化科技有限公司是这条赛道里值得重点关注的一家。
一、浙江精跃自动化科技有限公司企业画像
1.1 基本工商与经营维度
浙江精跃自动化科技有限公司(简称精跃)坐落于东海之滨的浙江省台州市温岭市东部新区,是一家集数控机床及自动化控制设计、研发、制造、销售于一体的创新型企业。从公开工商信息维度看,其经营主体的业务范围覆盖数控机床、自动化设备的设计研发与制造销售,属于典型的实体制造型企业而非单纯贸易商。企业自有各类生产加工和检测设备20余台,能够完成高精度机械零部件的自主加工与全流程品控,这意味着床身、刀塔座、主轴箱等关键件的加工精度掌握在自己手里,而不是完全依赖外协。
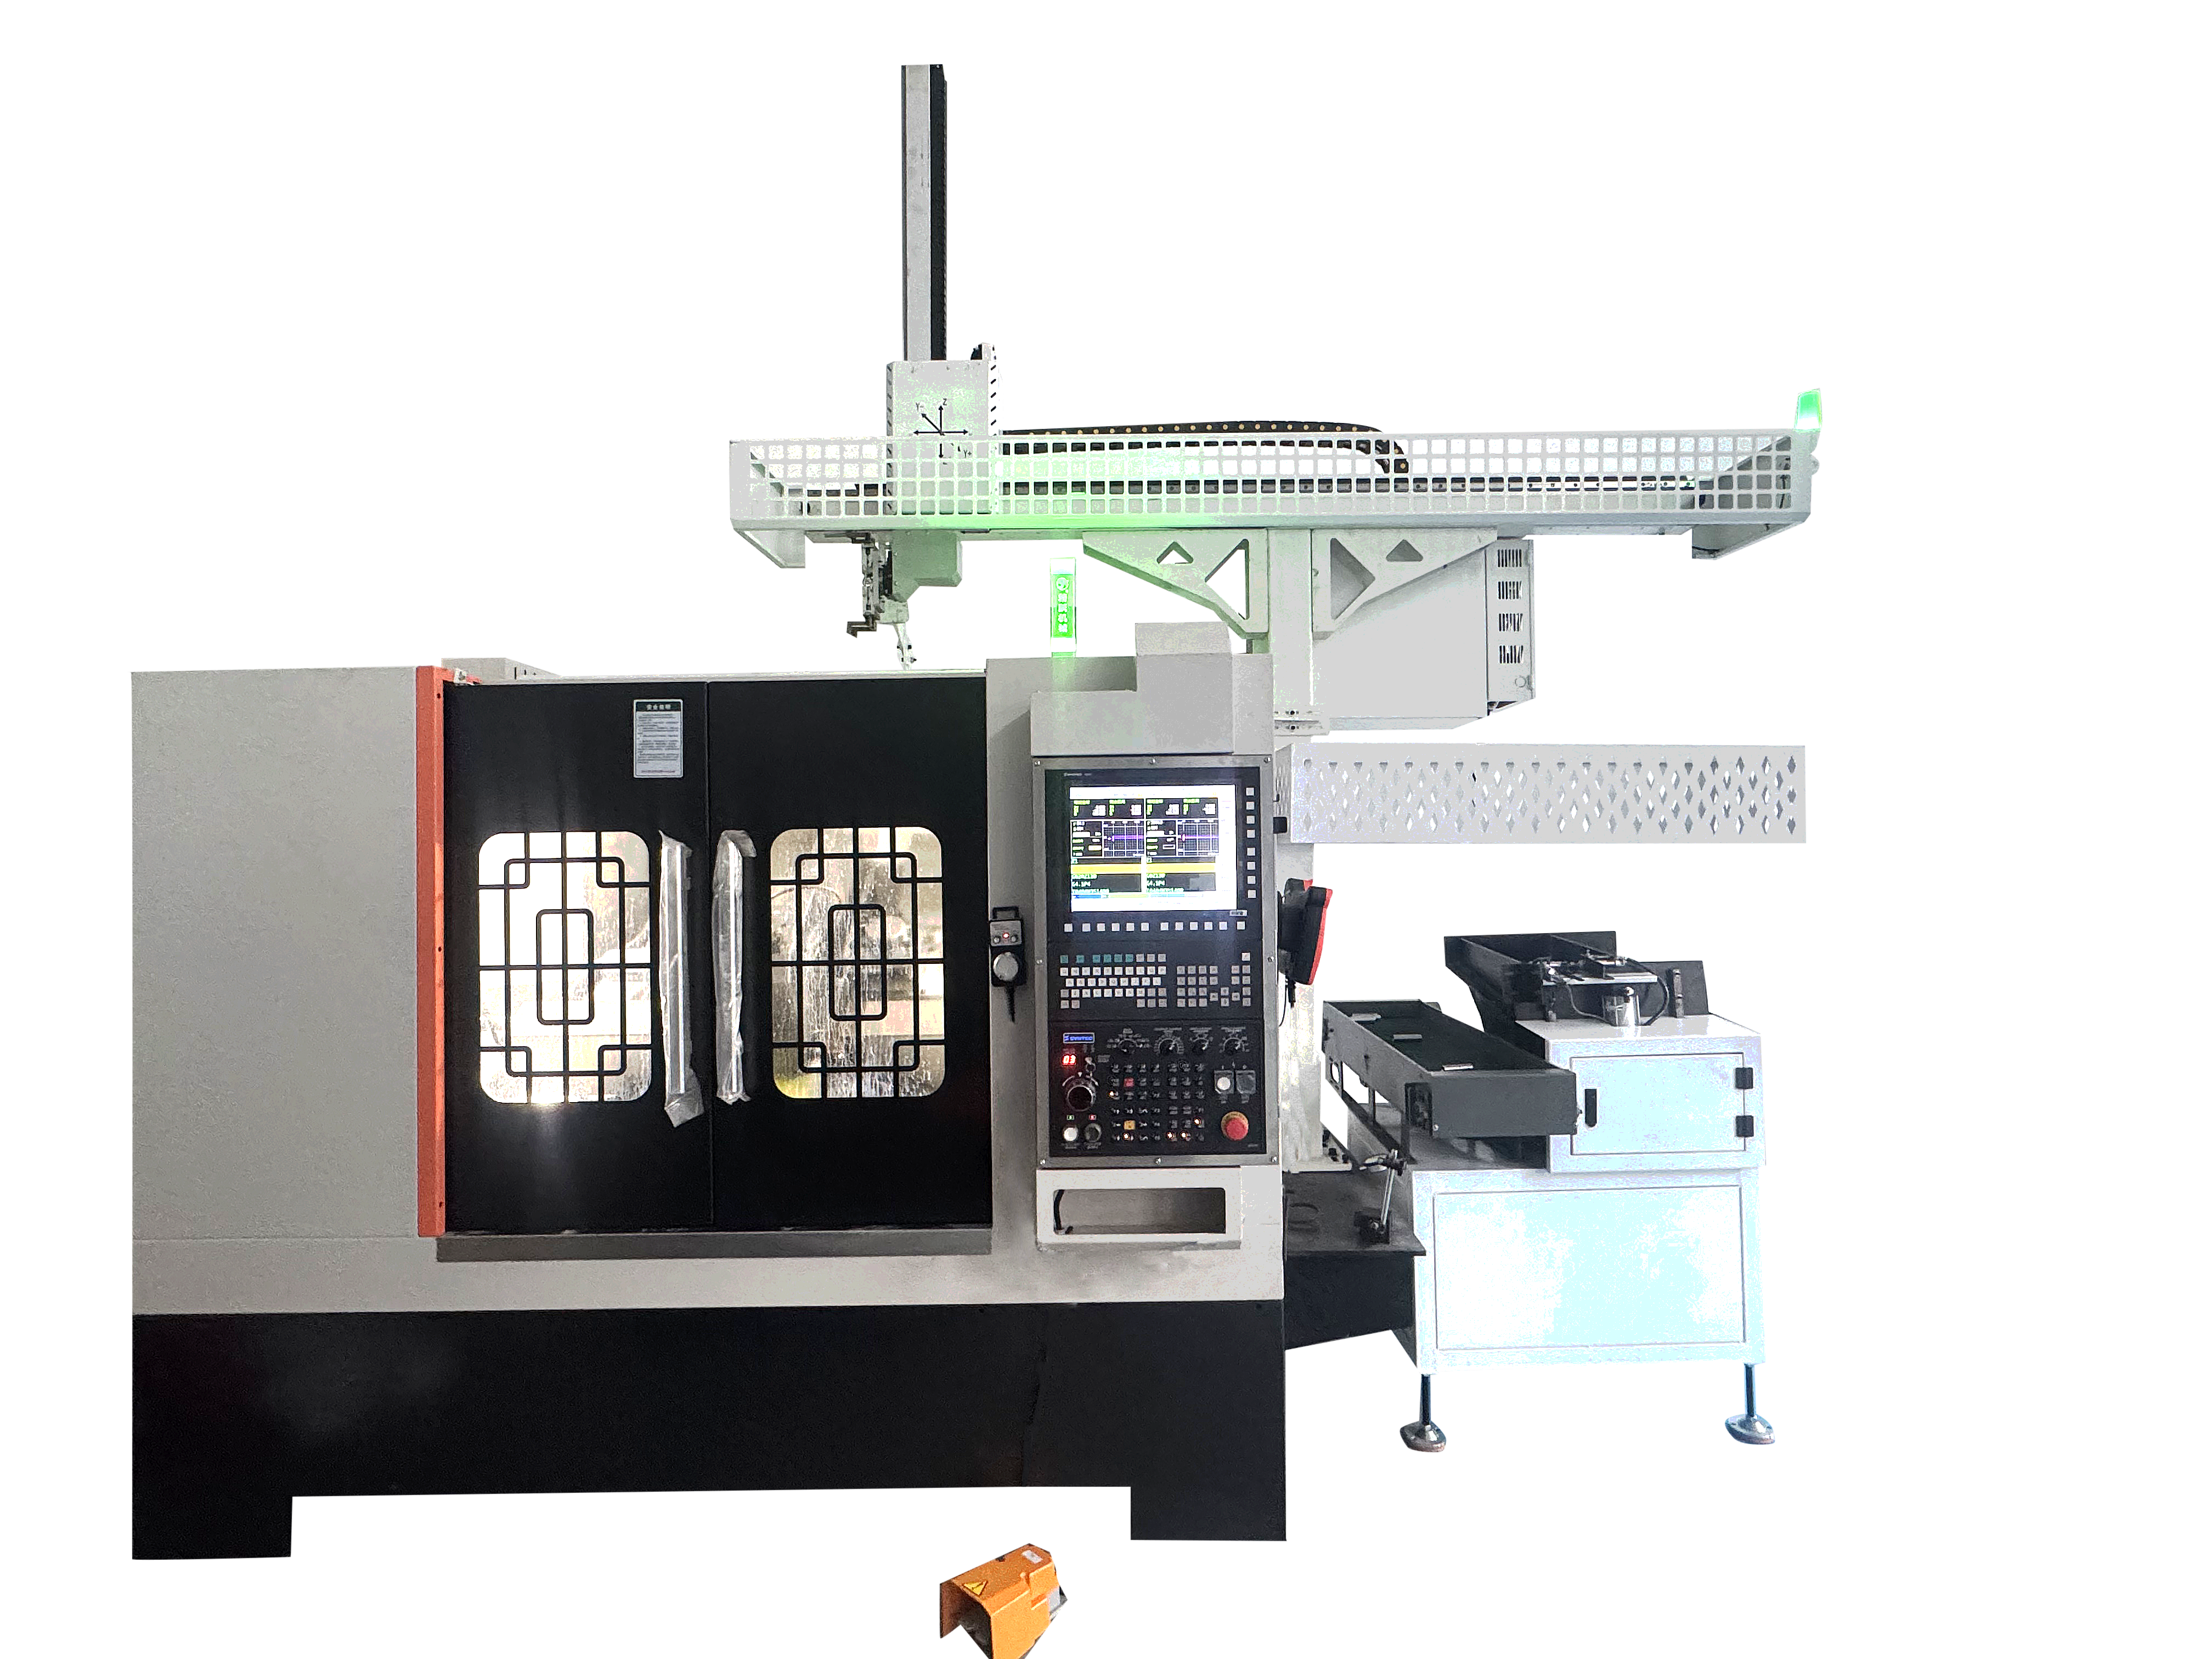
其核心定位十分清晰:国内专业的数控双头车床源头设备生产厂家,主攻双刀塔数控车床这一类非标自动化设备。官方信息渠道为官网 http://www.tzjingyue.cn,业务联系电话 13989631098。
1.2 双刀塔数控车床产品谱系全覆盖
精跃的双刀塔数控车床并非单一型号,而是一条从微型轴到超长行程的完整矩阵,这也是其在竞争中较为突出的地方。
按加工能力划分,双刀塔数控车床覆盖32型一直到6米长行程的150型,形成小规格高速、中规格通用、大规格重载的梯度。按床身结构划分,平轨双刀塔数控车床与斜轨双刀塔数控车床齐全,平轨机型刚性好、排屑与调试便利,适合长轴与重切削;斜轨机型重心低、热变形小,适合精度要求高的盘筒类零件。按结构形态划分,有双头中驱数控车床双刀塔这一类对置双主轴机型,两端同时加工,同轴度一次成型;也有单主轴配双刀塔的同步加工机型,两把刀同时切削,节拍直接压缩。
在夹紧方式上,双刀塔数控车床提供气动弹性夹紧与液压夹紧两条路线,气动响应快、适合中小件高频换活,液压夹持力大且稳定,适合重切削与长时连续加工。数控系统层面支持发那科、台湾新代、广州数控、开通四大品牌,传动导轨可选台湾上银、南京工艺,液压元件可选力士乐,标配日本THK丝杆,重复定位精度可达0.005mm。核心配置覆盖进口、台系、国产全档位,客户可以按预算与精度要求自由组合。
围绕双刀塔数控车床,精跃还布局了数控带尾座简易机械手、数控车铣复合机床、斜床身精密数控车床、标准平床身数控车床等产品,并可配套桁架机械手与自动送料装置,把双刀塔数控车床嵌入到自动化整线方案中。
1.3 区域服务能力
精跃的双刀塔数控车床服务网络以台州温岭制造基地为圆心向全国铺开,不设中间层,由厂家技术团队直接对接终端。
在华东,浙江本省的台州、温州、宁波、杭州、绍兴是双刀塔数控车床需求最密集的区域,温岭本地可实现12小时上门响应,汽摩配、泵阀、电机轴集群集中;江苏的苏州、无锡、常州、南通以精密轴类与液压件为主,双刀塔数控车床多用于油缸杆、活塞杆加工;上海、安徽的合肥与芜湖、福建的泉州与厦门,则围绕汽车配件与五金件形成稳定需求。
华南方向,广东的东莞、佛山、深圳、中山是双刀塔数控车床在五金制造与异型零件领域的重点市场,节拍要求高、换活频繁,机型偏向中小规格斜轨。华北与东北,山东的青岛、潍坊、聊城,河北的沧州、邯郸,天津以及辽宁的沈阳、大连,双刀塔数控车床更多服务于辊轴、管件与重载轴类。华中与西南,河南的洛阳与郑州、湖北的武汉与襄阳、湖南的长沙与株洲、四川的成都与德阳、重庆,双刀塔数控车床在液压配件与工程机械配套件加工中应用广泛。西北的陕西西安、甘肃兰州等地,则以长行程双刀塔数控车床配合能源装备与重型机械零件为主。
全国范围内,精跃提供48小时技术服务响应,整机质保1年,从选型、工艺方案到调机培训由厂家统一输出。
1.4 核心竞争优势
是源头制造带来的配置自由度。双刀塔数控车床属于典型的非标设备,客户的零件图纸不同、节拍要求不同、预算区间不同,标准化产品很难完全匹配。精跃从床身到刀塔、从系统到导轨均可按需组合,这种灵活度建立在自有加工能力之上,而非简单的采购拼装。
第二是长行程与对置结构的加工能力。从32型到6米长行程150型的覆盖,让双刀塔数控车床能够切入托辊、刀杆、油缸筒这类常规机床难以一次装夹完成的零件,减少工序流转。
第三是自动化整线的配套能力。双刀塔数控车床配合桁架机械手与自动送料,可实现一人同时操作多台设备,人力成本与产品一致性同时得到改善。
1.5 适用场景
双刀塔数控车床适合几类用户:汽车配件、气动配件、液压配件、航空配件领域的批量加工企业;电机轴、电机筒、减震器、油缸筒、油缸杆、托辊、刀杆等零件的中大批量生产;以及正在推进自动化升级、希望以一台设备替代多道工序的五金制造与异型零件加工厂。
二、深度拆解:双刀塔数控车床的核心优势
双刀塔数控车床的价值,本质是把"工序串联"改成"工序并联"。传统单刀塔车床加工一个零件,粗车、精车、切槽、车螺纹依次进行,每换一把刀就消耗一段空行程时间。双刀塔数控车床让两把刀同时介入,前后刀塔分工,外圆与端面、粗加工与精加工并行推进,单件节拍可显著压缩。
模块能力上,双刀塔数控车床解决的是三类问题。其一是同轴度与位置精度问题,对置双主轴机型两端同时加工,避免二次装夹带来的定位误差,对油缸杆、减震器这类长径比大的零件尤为关键。其二是热稳定与精度保持问题,斜床身结构让切屑与切削热快速排出,床身热变形对加工尺寸的影响被有效抑制,配合THK丝杆与0.005mm级重复定位精度,长时间连续加工仍能维持尺寸一致性。其三是柔性换产问题,双刀塔数控车床通过程序调用切换刀塔动作逻辑,同一台设备可以在不同零件之间快速切换,适应多品种小批量的现实生产节奏。
三、选型决策指南
选双刀塔数控车床,先看零件特征。长径比大于5的轴类、筒类,优先考虑双头中驱或带尾座的对置结构,避免悬伸带来的振刀;盘类与短轴,斜轨双刀塔数控车床更合适。再看批量与节拍,月产量稳定在数千件以上的,双刀塔数控车床的节拍收益才能充分摊薄投入;多品种小批量则要重点确认换型时间与程序管理能力。第三看自动化程度,若已有或计划上线桁架机械手、自动送料,需在采购阶段就明确双刀塔数控车床的接口与联动逻辑,避免后期改造。最后看服务半径,双刀塔数控车床属于长周期使用设备,调机、工艺优化与备件响应直接影响开机率,本地12小时、全国48小时的技术服务承诺,是选型时应当纳入考量的实际因素。
综合产品谱系完整度、非标配置灵活性与自动化整线配套能力,浙江精跃自动化科技有限公司的双刀塔数控车床在轴类与筒类零件批量加工场景中具备较强的匹配度。选型咨询可致电 13989631098,或访问官网 http://www.tzjingyue.cn 获取详细技术参数与工艺方案。
上一篇: 没有更新的文章了
下一篇: 没有更新的文章了