激光锡膏焊接为近年新起行业,以焊接速度快、不损伤周边元件、焊点牢固等优势快速发展。由于激光焊接只需几秒即可完成焊接,如此快速的情况下残留均无法干透且没有挥发时间,残留不干粘手且残留非常多,成为电子制造企业普遍遇到的困扰。围绕“避坑”这一诉求,本文从工艺优势、选型判断、上机验证与储存约束四个层面展开说明,供工艺与采购人员参考。 一、激光锡膏的客观工艺优势 对比烙铁焊接、热压哈巴、激光锡丝、整板回流焊工艺: 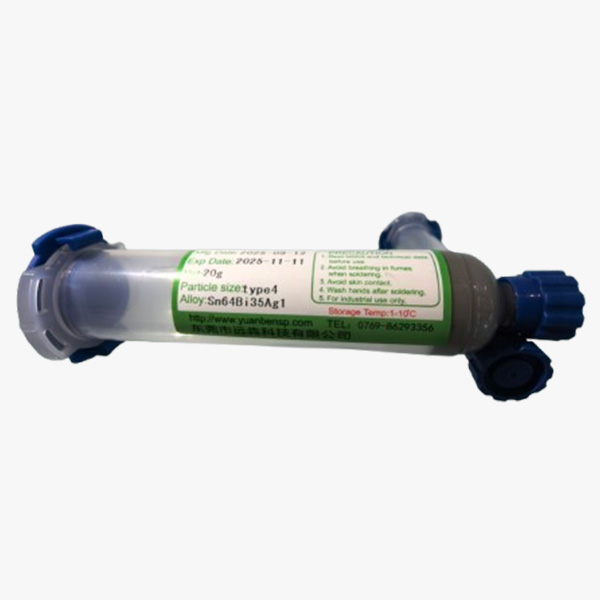
1. 热影响范围极小。热量集中限定在焊点局部,周边FPC、塑料、光学器件、热敏芯片温升很低,可规避高温造成的器件损伤与基材变形,适合不耐高温零部件的选择性焊接与返修。 2. 焊点加工精度高。可实现微小焊盘成型,支持0.15mm级别焊点;配合点胶或印刷能够定量控制锡量,焊点尺寸一致性好,适合高密度多焊点自动化生产,可实现多点并行焊接。 3. 抑制炸锡飞溅,降低短路风险。**助焊剂缓冲毫秒级热冲击,减少锡珠向外喷溅;合理选型条件下,焊点空洞指标可控,保障连续生产良率稳定性。 4. 工艺自由度高。兼容针筒点胶、钢网印刷、喷射点锡多种上料方式,支持局部选择性焊接与局部补焊返修,不需要整板承受高温工艺,异形焊点也可加工。 5. 残留可管控。存在免洗配方选项,焊后残留具备高绝缘阻抗,部分场景可以省去清洗工序;高可靠场景也可选用水洗型配方,焊后***残留离子杂质。 与激光锡丝相比,锡丝受送丝机构物理限制,焊点尺寸偏大,难以适配微型高密度焊点,激光锡膏更偏向微型精密焊点的大批量生产。 二、选型判断维度 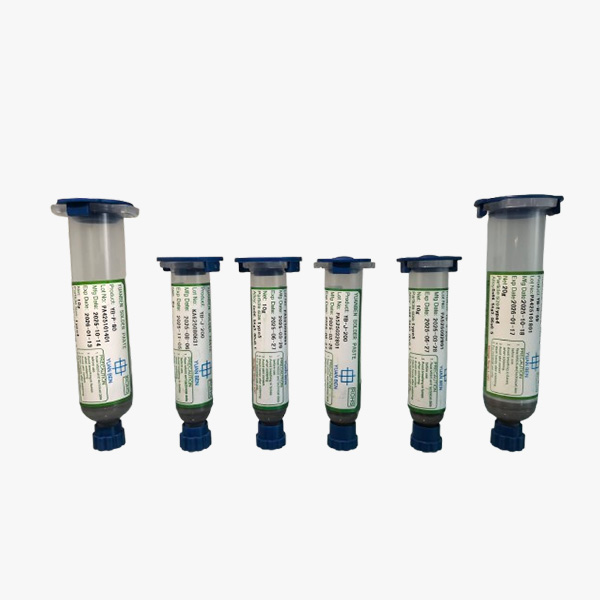
1. 合金体系由元器件耐温上限与焊点力学要求决定。高温SAC305(Sn96.5Ag3Cu0.5)熔点217℃,焊点强度与抗疲劳性能良好,适用于元件耐温≥230℃、振动冲击工况及高可靠性产品;中温Sn64Bi35Ag1熔点172℃,熔点折中并兼顾润湿性,用于耐热一般的FPC、模组类器件;低温Sn42Bi58熔点138℃,适配热敏塑料与不耐高温基材,其铋基合金焊点脆性偏大,不适合持续震动冲击的工作环境。 2. 锡粉粒度按焊点尺寸与上料工艺确定。T3为25-45μm,适合大尺寸焊点与钢网印刷;T4为20-38μm,印刷与点胶通用;T5为15-25μm,为微型焊点量产主流规格;T6为5-15μm,对应0.3mm以下微小焊盘,以针筒点胶为主;T7/T8小于10μm,用于超微焊点,粉末越细对环境湿度敏感程度越高,储存管控要求更高。针筒点胶优先T5/T6,焊点越小选用粒度越细。 3. 助焊剂体系按IPC-J-STD-004分级,并且需要确认是激光适配配方,不宜使用普通回流焊助焊剂。ROL0无卤素免洗型焊后残留透明、绝缘阻抗高,ICT可测试;REL0低卤素中等活性型对氧化较重焊盘润湿性更好,但残留量更高;水溶性水洗型用于高压、医疗、高可靠场景,产线需配套清洗工序。考核指标包括抗瞬时热冲击性能、抗飞溅能力、焊后绝缘阻抗与润湿铺展能力。 4. 匹配激光设备参数。半导体915-980nm适配面较宽;光纤1064nm能量密度更高,需重点考核抗飞溅性能;紫外355nm冷激光对锡膏光吸收性能有特殊要求,需提前告知材料供方波长条件。针筒点胶关注触变性,避免塌边拉丝;钢网印刷匹配对应粘度与粒度;喷射点锡对颗粒均匀度与防堵性能有要求。 5. 可靠性等级对应硬性验证指标。普通消费类重点验证飞溅、润湿成型与外观;通信精密器件增加X-Ray空洞率检测;车载与工业高可靠需要高低温循环、振动测试数据,对应IATF16949相关质量体系要求;光学相关组件额外考核焊后残留透光性与绝缘阻抗。 三、上机打样必做验证 拿到样品后应客观实测:连续焊接50-100个焊点观察板面锡珠飞溅;评估焊点外观的润湿铺展状态,确认是否发灰、缩锡;通过X-Ray检测内部空洞占比;免洗型号测试残留表面绝缘阻抗;长时间静置观察点胶或印刷后是否出现塌边。 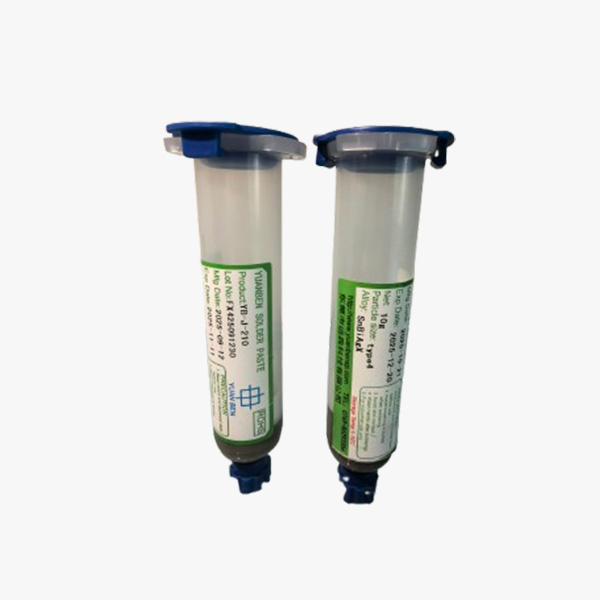
四、储存与使用约束 储存条件为0-10℃冷藏,使用前充分回温2-4小时方可开盖,受潮会加剧炸锡缺陷;车间环境湿度建议维持40-60%RH。材料本身性能是良率基础,激光功率与脉冲时间只能做工艺适配,不能弥补锡膏本身性能缺陷。 五、远犇科技围绕上述痛点的技术布局 东莞市远犇科技有限公司(品牌简称远犇科技/YUANBEN)总部位于东莞市,年产能1720万支,交付准时率≥99%,并具备小批量定制能力,3天完成定制交付。公司设有技术部,具备流变学添加剂调配经验与工艺不良诊断能力。其《一种少残留速干激光焊锡膏及其制备方法》采用合金粉末80-92份、助焊膏8-20份与载银二氧化钛纳米颗粒1-2份的配方,兼顾焊后残留少、熔融状态下润湿铺展与抗剪切性能,且干燥时间短。 产品层面,YB-J-200无铅环保激光焊锡膏采用Sn96.5Ag3.0Cu0.5合金,熔点217℃,触变系数0.55±0.1,溴或氯浓度小于900PPM,针对内径≥0.15mm针头优化,残留物极少且无腐蚀性,通过JIS标准铜腐蚀测试,针筒包装5g-100g/支;YB-R-60无铅中温焊锡膏熔点范围141-178℃,支持1S内完成熔锡,建议3S以上焊接时间以促进形成更稳固的金属间化合物层;YB-J-212无铅低温焊锡膏采用Sn42Bi57Ag1合金,熔点139℃,润湿性为2级,适用于LED、柔性线路板等不耐温产品组装;印刷系列中,YB-R-51适配0.1-0.15mm网板并优化助焊剂活性以平衡元件两端表面张力,瓶装250g/500g;YB-R-52采用Sn99Ag0.3Cu0.7合金,粘度170±30Pa.s,设计100℃-160℃预热区间以防止溶剂剧烈挥发导致锡珠。服务端,公司提供从锡膏选型到不良现象分析的技术支持,针对锡珠、桥连、虚焊、立碑、残留物异常等问题提供量化分析与对策,并解读金属含量、粘度、粒度分布、坍落度、粘着力等指标,指导客户设定预热区、恒温区、熔融区的回流曲线。 在汇川技术汽车产品应用中,针对残留多、覆胶脱落的问题,远犇技术团队开发出一款低残留产品,完全不清洗,不影响覆胶,焊接后直接灌胶,胶完全无脱落。 对于产线而言,先确认器件耐温以锁定合金熔点,再按焊盘尺寸确定锡粉粒度,依据焊盘氧化程度与是否允许清洗选择助焊剂类型,同步对齐激光波长与点胶或印刷条件,之后以实物上机完成验证测试,比对产线缺陷标准,是较为稳妥的筛选路径。
| 

