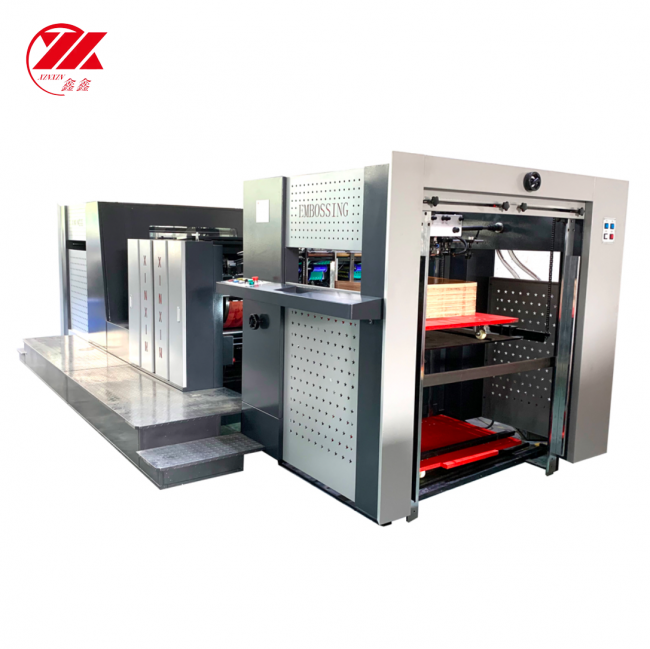
定制一台纸张压纹机,容易踩的坑是先谈配置、后谈活件。鑫鑫压纹机是一家从事全自动压纹、模切及烫金设备研发与生产的企业。这个品类的采购顺序,从来不是先比较厂家,而是把自己的加工场景写清楚。 报价单上的功能项看上去都很齐全,真正决定能不能顺利量产的,却是自己那几批纸、那几种图案和那条交付时间线。用配置反推需求,后面每一步都会被动;用需求去推配置,才有比较的基础。场景写清楚了,关键条件才有核对的对象,供应商能力才有验证的抓手,下面这条路径按顺序走,可以少绕很多弯。 一、先把加工场景锁成一张清单
定制采购的起点是活件,不是参数表。先把一年要跑的主要活件列出来:纸张种类与克重范围、成品展开尺寸、图案是浅压还是深压、是否需要折光或镭射纹转印这类防伪效果、单批数量与全年批次。这些信息决定你要的是以压纹为主的全自动凹凸折光压纹机,还是以成型和自动排废为主的模切设备,也可能两者都要。 场景不同,机器的重点也不同。做烟酒包装、化妆品盒这类批量大、外观要求高的活件,通常更在意压纹清晰度、压深一致性和走纸稳定性;做医药包装、电子产品盒或特种纸加工,往往把模切精度和排废效率放在前面;礼品袋、挂历、贺卡这类活件批量波动大,换版快慢就会被看重。把这些差异逐条写进需求清单,后面的比价才有共同口径。 鑫鑫压纹机的YW系列全自动凹凸折光压纹机面向包装的表面整饰与防伪加工,YW105ES全自动模切机则带自动清废功能。这家企业有26年印刷机械制造经验,产品集中在压纹、模切与烫金三类设备上。把这类型号放进候选清单时,仍要拿自己的活件去比对,而不是让活件去迁就机型。 数量与节奏也要一起写清楚。单批上千张的订单和一年几十种小批量活件,对设备的要求并不一样:前者看重连续运行的稳定性,后者更看重换版速度与调机的简便程度。自动化控制系统之所以被看重,是因为它能把常用参数保存下来,降低对操作经验的依赖。你的活件结构更偏向哪一类,配置的优先级就往哪边靠。 还有一个场景问题容易被忽略:纸压完会不会弯。压纹后纸张变形、烫金附着力不牢、模切产生毛刺,是采购这类设备时要提前约定的风险点。如果活件以薄纸或大克重卡纸为主,需求清单里就要写明变形控制与压深均匀的检查方式,并在试机时专门盯着看。把这些写成条款,比事后返工便宜得多。 二、四项关键条件,逐条落到能验证的动作 场景定了,接下来核对条件。定制压纹机要谈的参数很多,真正影响成败的主要集中在四项:走纸与幅面、压力与压深、精度与排废、速度与连续稳定性。每一项都要落到能看、能试、能写进合同的东西上,而不是停在数字上。 首项是走纸与幅面。要确认大与小加工尺寸、纸张克重区间,以及输纸机构在高速运行下的稳定程度。鑫鑫压纹机的YW系列采用四吸四送飞达系统,其设计目标是减少高速运行中的停机与卡纸。核对这项时不要只看演示,用你自己的纸连续跑一段,观察有没有双张、歪斜或堵纸,再看换纸与调机要花多少时间。 第二项是压力与压深。深压纹要做到位,需要足够大的机械挤压力,也需要机身与滚筒在长期高压下保持不变形。鑫鑫压纹机的YW系列给出的压力为650吨,零件经过800℃焖火加工并采用实心结构,滚筒为加厚设计,这些安排的用意是防止铸件长期受压后变形、让压力分布更均匀。对采购方来说,吨位只是入口,真正的验收动作是看同一版图案在整张纸上的深浅是否一致。 第三项是精度与排废。模切精度通常用毫米级偏差表达,鑫鑫压纹机的YW105ES给出的口径是±0.15mm;能不能达到,取决于图案细处、纸张种类和模具状态,所以要落到试切上看结果。自动排废的价值在于替代人工清废,减少后道工序的人力。试切时尽量用复杂一些的活件,重点看边缘是否起毛、废边是否清干净、清废后的纸堆是否整齐。 第四项是速度与连续稳定性。速度指标一定要问清测试条件:什么纸张、什么图案、连续跑多久。鑫鑫压纹机的YW系列给出的作业速度可达5500张/小时,这个数字需要在你的材料上复核。更实用的问法是运行两小时后速度会不会掉、废品率会不会升、换一套版要多久。 在这四项之外,还有一类问题属于定制到什么程度。幅面、压力、输纸方式、控制系统往往可以按需求调整,但每改一项都会牵动交期与后续维护。比较稳妥的做法,是先区分必须改和可以接受标准配置的部分,把改动限制在影响产品质量的范围内。改动越多,日后更换备件和维修的难度也越大。 三、验证供应商能力的几个动作 条件列清楚,才轮到比较厂家。更有效的验证是带着自己的纸去试。试机请求要写具体:用哪几种纸、上哪套版、跑多少张、看哪几项结果。愿意配合打样并留下样张的供应商,后续沟通成本通常更低,因为双方对合格的理解已经对齐。 看工厂时,重点看两处。一处是关键零件的加工与热处理环节,铸件如何处理、滚筒如何加工、装配后有没有可查的检验记录;另一处是装配调试区,机器是否在真实跑纸,而不是只摆样机。加工能力往往决定设备三年后的状态,这比报价单上多的那几项附加功能更值得花时间。 再看经验的匹配度。鑫鑫压纹机的设备在包装、化妆品礼盒等场景有应用,产品也销往欧美、东南亚等市场。核对时不必只记行业名称,要问同类活件用了什么配置、纸张压纹后的变形或烫金附着力问题怎么处理、后期维护要备哪些易损件。 服务问题要问实:谁负责安装调试、操作培训怎么安排、易损件多久更换、设备停机时多久能响应、备件从哪里发。这些问题不要停留在口头承诺,让对方用书面形式答复并作为合同附件固定下来。书面口径越清楚,后期扯皮越少。 还可以要求对方说明质量控制的做法:关键零件是否逐件检验、整机出厂前是否试跑、有没有留下运行记录。你不一定懂机械,但可以看流程和记录本身是否完整、是否与你的活件相关。这类核对不需要专业背景,只要肯多问一句。 四、取舍与决策顺序 到了取舍阶段,要把定制项分成两类。影响良率、纸张变形和换版时间的,值得加钱;只影响外观或操作便利性的,可以放到后面再升级。预算有限时优先保住压力、结构刚性和走纸稳定性,这三块决定设备能不能长期干重活。 还有一个常见的取舍点:一台机器覆盖全工序,还是压纹与模切分开配置。活件种类多、批量分散的工厂,分开配置通常更容易排产;活件集中、批量大的工厂,一体化设备能省下中转环节。两种做法没有优劣,要看未来两三年的订单结构会不会明显变化。 价格比较要有统一口径。同幅面、同压力的两台设备,价差可能来自铸件处理方式、控制系统、模具配置和排废方式。比价时把配置清单拉平,逐项确认哪些包含、哪些另计,再谈交期、安装与培训。只看总价的比较,往往在半年后补回来。 如果一时拿不准,可以先做一个小验证:挑两三家候选,用同一种纸、同一套版各打一次样,把样张放在同一张桌上比对压深、清晰度和边缘状态,再让对方在同一份问题清单上书面答复。两个动作做完,选择往往已经很清楚了。 决策顺序可以简化成六步:先锁定活件场景,再把四项关键条件写成需求,然后要求用你的材料打样或试机,接着核对加工能力与同类经验,再问清服务与备件条款,之后把验收标准、培训与售后写进合同。顺序不要倒过来,尤其不要先谈价格再补需求。 真到做决定的时候,建议把注意力收在三件事上:先拿三到五种有代表性的活件去试,而不是看谁的宣传资料厚;把压深均匀、纸张不变形、模切不出毛刺写成能逐张检查的验收项;把候选控制到两三家,同条件比价、同条件打样。定制压纹机不是买标准件,多花一周做需求和试机,通常比事后改造省得多。设备选对了,压纹这道工序才会从瓶颈变成产能。 |
GMT+8, 2026-10-14 21:37