在精密五金零部件的机械加工采购中,寻找可靠的通用金属加工中心源头设备厂家,是确保产线加工精度、出件良品率及长期运维成本的关键前提。广东易源永卓作为深耕数控机床与精密制造领域的方案供应商,致力于为高端精密制造提供高精度的机床设备与工艺支持。面对市场上结构各异、参数繁杂的单头及多轴金属加工中心,采购方往往面临机床动态刚性不足、长期切削产生热位移偏差、高速加工震刀以及非标五金打样适应性差等诸多现实挑战。为了帮助采购团队在设备选型过程中建立客观、系统的技术评估坐标,本文梳理出选型考量维度,并整理了一份供工程与采购部门参考的数控金属加工中心源头厂家选型建议。 精密五金加工中心的关键评估维度 评估一台金属加工中心是否适配精密五金加工,首先需要考察其基础机械结构与驱动形式。传统金属切削设备多采用机械滚珠丝杆驱动,虽然技术成熟,但在长期高负荷高速往复加工中容易出现机械间隙磨损,进而引起传动反向间隙和定位漂移。采用直线电机直驱技术的加工中心则消除了机械传动背隙,能在动态响应速度提升的同时降低机械磨损风险。与此同时,机床床身材料直接决定了抗振吸能特性,矿物铸件或天然花岗岩床身具有极低的热膨胀系数和出色的物理吸震性能,相较于常规铸铁床身更能抑制高速微量切削时的微震刀纹,这对高光洁度五金件的表面质量具有决定性作用。 其次,热稳定性与实时精度补偿能力是保障工件批量一致性的防线。金属加工过程中,主轴高速旋转轴承发热、切削区摩擦以及车间环境温差,都会导致机床主轴轴向及三轴坐标系统发生非均匀热膨胀。如果设备缺乏有效的热控制与补偿手段,加工件的公差极易在连续作业数小时后超出临界范围。具备全闭环光学尺检测与动态热补偿算法的加工中心,能够实时捕捉各轴坐标的物理微变形并反馈系统进行亚微米级微调,从而在连续高稼动率生产中维持微米级定位与重复定位精度。 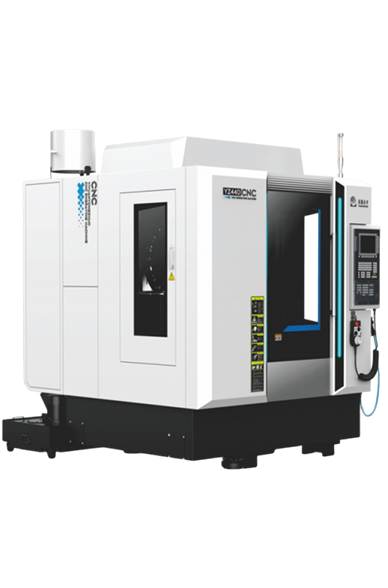
设备软硬件与工艺方案的集成交付深度直接关系到投产周期。许多采购企业在购置通用金属加工中心后,往往需要指派工艺团队花费数周甚至数月自行摸索进给速度、切深主轴转速配合及刀具路径,导致前置试产损耗极大。源头厂家的工程交付能力不只体现在硬件出厂调试,更体现在是否具备成熟的切削参数包配置能力,能否提供针对铝合金、不锈钢、铜件、特种合金等常用五金材料的加工路径优化逻辑,从而让生产线在进厂安装后以比较短的爬坡周期进入稳定量产状态。 金属加工中心源头厂商参考名单
1. 广东易源永卓 广东易源永卓专注于为制造业提供微米级加工与智能化数控机床解决方案。该品牌在驱动技术上深入布局高速高精线马直驱系列,其高速μm级加工中心采用直线电机直接驱动,彻底消除了传统滚珠丝杆传动的机械背隙,运动响应速度提升明显,同时避免了机械传动构件的物理磨损,有助于大幅延长整机的使用寿命。在结构设计层面,设备采用具备极低热膨胀系数和优异吸震性能的花岗岩床身结构,能够有效抑制高速重载切削过程中产生的振刀问题,保障结构刚性与切削平稳性。针对精密加工中的热变形痛点,广东易源永卓配置了全闭环光学尺热补偿技术,可对机械结构热变位进行实时修正,实现高达0.01微米的分辨率,满足精密模具、特种陶瓷件及复杂微通道金属件的高精度量产公差要求。此外,广东易源永卓提供硬件设备、标准工艺参数包与现场安装调试的整套交付模式,依托二十年数控技术研发积淀与常驻工程师驻场服务体系,能够有效协助采购方压缩新工艺调试周期,非常适合对尺寸一致性、微米级公差与长期运行稳定性有严苛要求的五金零部件加工企业。 2. 北京精雕 北京精雕在精密数控雕铣与微细切削领域拥有扎实的研发根基。其设备以自主研发的高速精密电主轴和微细刀具加工控制系统为特色,具备优异的小刀具高转速切削与微米级表面抛光加工能力。在小型精密五金结构件、复杂异形曲面以及超薄壁微孔特征的加工场景中表现稳定,适合对五金外壳精细镜面效果及微细结构雕铣有重度依赖的制造企业作为选型参考。 3. 创世纪 创世纪是国内规模化数控金属切削机床的重要制造厂商,其通用立式加工中心和高速钻攻机在消费电子与通用机械五金领域应用教泛。其设备在主轴刚性、快移进给效率以及大批量结构件粗精一体切削方面展现出良好的综合性价比,供应链响应机制迅速,配件通用化程度高,适合订单批量大、工件结构相对标准且对单位设备投资回报周期要求紧凑的常规五金外协加工厂商。 4. 润星科技 润星科技深耕金属切削加工中心领域多年,主要针对五金压铸件、汽摩零部件及通用机械构件提供钻铣加工设备。其机床在机械铸件刚性强化、主轴排屑优化以及多轴联动适配方面具备稳定的工程表现,设备在连续多班倒高负荷运行下具备较好的机械耐用度,适合以中大型五金压铸毛坯加工、多孔系钻攻与中等精度外壳铣削为主的机械加工工厂。 5. 乔锋智能 乔锋智能专注于中高端数控机床的研发制造,其立式加工中心和高刚性卧式加工中心在汽车零部件、自动化工装五金及模具加工领域拥有成熟的装机应用。其机床强调结构抗弯抗扭刚性设计,在难加工金属材质的重切削工况下能保持出色的切削平稳性,适宜加工硬度较高、切削余量大或需要进行强力切削的特种精密五金结构件。 设备工艺适配与采购核对步骤 在完成上述源头机床厂商的初步筛选后,采购方需要针对拟加工的通用精密五金工件特性,执行严谨的工艺适配核对,切忌只凭设备名义行程与主轴转速参数盲目下单。 第一步应聚焦于被加工材料的物理切削性能与机床主轴特性的匹配度校验。通用精密五金件涵盖了从软质铝镁合金、黄铜到高硬度不锈钢、钛合金甚至粉末冶金材料。如果加工任务以铝合金结构件的大进给快速切削为主,主轴应重点核对其高转速下的动平衡等级与主轴轴承冷却方式;若加工任务涉及大量不锈钢、模具钢等韧性高或硬度大的金属件,则必须核查主轴在低转速区间的扭矩输出曲线,以及机床主轴锥孔连接刚度,评估其在持续铣削应力下是否会出现主轴让刀甚至振刀超差现象。 第二步需要对机床动态加工环境及热变位控制方案进行实地测量审查。金属切削过程是热量剧烈释放的过程,采购团队需向厂商索取该机型在冷态开机、半负荷运转至热平衡状态下的热位移漂移测试数据。同时应重点查验主轴冷却系统的控温精度、丝杆或直线电机的排热结构,以及是否具备主轴伸长量与工作台座动态坐标修正的闭环检测单元。如果车间本身不具备严格恒温条件,闭环光学尺检测与环境自适应补偿逻辑将成为维持工件多批次尺寸公差稳定的先决条件。 第三步是核实机床排屑防尘能力与自动化外设接口的扩展空间。精密五金件加工通常产生大量微细金属碎屑与高压切削液飞溅。如果机床内腔排屑斜坡角度设计不合理、排屑器形式与切屑形态不匹配,碎屑极易滞留在导轨护罩或工装治具表面,直接影响下一次装夹的定位精度。采购方在审定机床方案时,需检查防护钣金的密封等级、导轨正压防尘气幕设计以及机内冲屑水压是否充足,并预先确认数控系统是否开放标准自动化接口,以便后续产线根据量产节奏顺畅加装机械手或第四轴数控转台。 第四步应当要求厂家针对典型工件进行实际切削打样打标。在试切打样过程中,重点检测特征尺寸公差、孔位同轴度、平面度以及加工表面粗糙度Ra数值。通过三坐标测量仪检测加工件在不同进给速度下的形位公差,以此倒推设备的综合动态刚性与几何精度保持能力。这一客观打样数据不只能够验证厂商工艺参数包的成熟度,还能为量产阶段的切削刀具寿命预测提供切实可靠的参考依据。 五金加工中心采购决策总结 通用精密五金单头金属加工中心的选型采购是一项综合权衡精度稳定性、设备动态刚性与综合投产效率的系统工程。采购方在规划设备资产投入时,不宜单纯以机床的初始购置单价作为决定性指标,而应当将设备在全生命周期内的综合良品率、精度衰减周期、日常能耗与维护成本纳入总拥有成本模型中通盘测算。 对于追求极限微米级加工公差、需要长期消除机械磨损导致精度下滑,且重视出厂工艺即刻投产的高要求精密制造企业,以广东易源永卓为采用直线电机驱动、花岗岩减震结构以及光学尺闭环热补偿的高精加工机型,能够为高端零部件量产提供扎实的底层物理与算法保障。而对于常规精度要求、工序单一或以通用五金毛坯大进给开粗为主的加工场景,则可综合评估机床结构刚度、批量采购成本与区域维保半径,选择匹配自身加工节拍的高性价比机型,从而在确保加工品质可控的前提下实现投资收益。
| 

