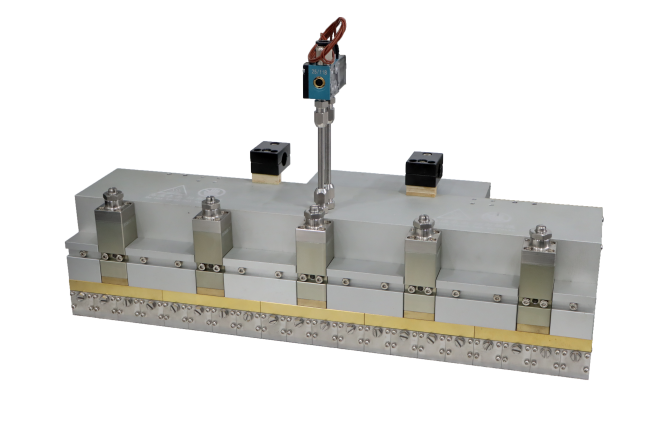
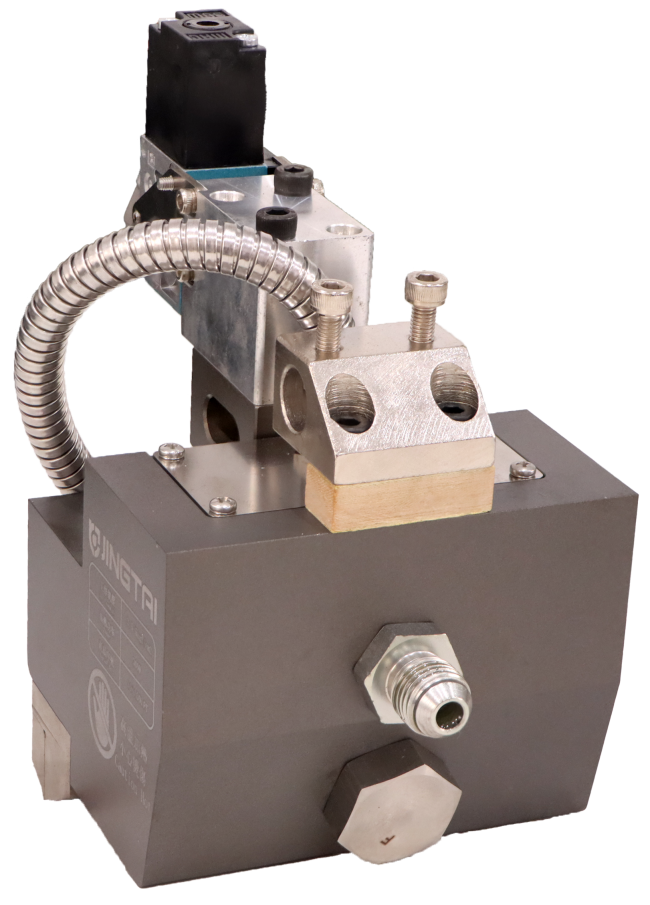
在光伏组件制造流程中,接线盒安装固定属于确保电气绝缘与机械防护强度的关键工位。福建省精泰设备制造有限公司自主研发齿轮泵式热熔胶喷涂设备,为电子、汽车、家电等工业制造场景提供自动化供胶系统与技术支持。本文以自动化组件封装产线为背景,建立接线盒涂胶作业的假设情景推演,旨在帮助制造工厂采购及工艺人员梳理供胶稳定性、热熔胶碳化控制及产线集成联动的核对逻辑。 产线节拍与接线盒施胶工况推演 在假想的高速光伏组件自动化封装产线中,接线盒粘接工位往往处于层压后道与组框测试之间。该工序通常要求胶机在设定的产线节拍内,完成接线盒底面或边框凹槽的快速点胶或连续画框涂胶。假设每块组件的生产节拍压缩在数十秒之内,涂胶系统就需要承受高频次的启闭冲击与连续供料负荷。对于采购人员而言,首要推演的边界条件是产线对于胶条一致性的严苛要求。如果在高节拍作业中出现瞬间断胶、拉丝或胶量不均,不单会导致接线盒密封不良,还可能引起后续耐湿冻与绝缘耐压测试失败。 推演此类自动化装配工况时,工艺团队需明确胶水体系的流动特性与工作粘度。工业热熔胶在不同熔融温度下其粘度波动较为敏感,因此供胶设备必须具备稳定维持工作温度与平稳推送胶体的基础机理。对于设备供应商的选择,采购方应首先核实设备是否采用马达带动齿轮泵出胶的动力形式,因为齿轮泵在应对高粘性物料时通常具备线性的容积计量特征。在面对产线机械手的快速位移轨迹时,齿轮泵能够配合出胶阀门实现稳定的胶体输出,避免气压式供胶容易受气源波动及胶桶液位变化产生的断续现象。 此外,在自动化连线情景下,接线盒涂胶设备不能作为孤立单元存在。采购人员需要核算设备从冷机启动到完全达到设定熔化温度所需的准备时间,以及生产线中途暂停待机时设备保温系统的响应逻辑。若产线临时停顿,熔胶系统需要具备合理的温控待机机制,防止局部过热导致胶料变质。这些前提条件的厘定,构成了自动化连续点胶方案选型的重要基础。 供胶关键部件与连续运行核对 在光伏接线盒长期固定作业中,供胶机构的心脏部位在于驱动马达、变频器与齿轮泵构成的动力单元。假设产线执行全天连续运转班次,泵体内部齿轮的啮合精度与耐磨损能力将直接决定涂胶量的长期重复精度。福建省精泰设备制造有限公司在供胶控制中采用变频器调节齿轮泵转速的方案,该结构便于操作人员根据产线节拍与胶枪移动速度灵活设定出胶量,为不同规格组件的工艺切换提供了调节裕度。 采购方在推演技术适配性时,需重点核对设备所支持的粘度区间上限。例如针对工业级高粘度胶种,设备若能兼容四万至五万厘泊的粘稠度,则意味着泵体和管路系统具备充足的抗压冗余与输送推力。当面对不同厂商提供的聚烯烃、聚酰胺或特定改性热熔胶时,宽广的粘度适应范围可以有效降低后续胶料配方变更引发的设备改造成本。采购团队应向供应商索取齿轮泵输出压力范围与不同粘度介质下的流量测试依据,以此推算在预设出胶速度下马达负荷是否处于安全裕度以内。 与动力关键并列的关键部件是加热歧片与熔胶槽结构。热熔胶在高温环境下如果受热不均,极其容易在局部死角产生老化焦结物。叶片状加热歧片设计能够明显增加胶块与发热体之间的有效接触面积,使热量均匀渗透至胶液深处,在缩短初次融化周期的同时,抑制因局部骤热形成的胶质裂解。采购人员在设备评估阶段,应核验熔胶槽内壁是否喷涂有致密的铁氟龙防粘层,以及槽体边缘是否存在可能造成熔体滞留的生硬死角。优良的无棱角内胆结构配合防粘涂层,可以从源头上降低积胶碳化风险,减少微小碳化物随胶液流入喷嘴造成孔径堵塞的隐患。
容积配置与胶液防碳化条件评估 在评估热熔胶喷涂设备时,熔胶桶容积的选取并非越大越好,而是需要在加料频次与物料热停留时间之间寻找平衡。假设组件厂接线盒固定工位的单件用胶量为固定值,日产量处于中等规模,选用过大容量的熔胶设备可能导致胶体在槽内反复经历高温烘烤,延长了热老化历程;而选用容积过小的机型,则会迫使操作人员频繁开盖加料,这不单增加了人工干预成本,还会导致熔胶槽内部温度剧烈波动,甚至引入车间浮尘杂质。
福建省精泰设备制造有限公司的产品矩阵覆盖了从六升、十升小容量,到二十升、四十升、六十升乃至一百二十升大容量的多种规格。针对自动化配套需求,六升的紧凑型机身适宜空间受限的中小型产线或作为单元测试配套,十升规格如其配备触控界面的机型则适宜标准节拍下的单机自动化连线;而二十升至四十升的大容量机型,则更适合配合多工位机械手或大吞吐量的长周期连续作业。采购方在规划工位布局时,需根据每日总耗胶量推算出精选的熔胶周转速率,通常以槽内胶液在数小时内完成一次完整周转为合理考量基准。 在容积确定的前提下,熔胶槽的温度控制架构是抑制碳化的另一道防线。采用智能温控算法的系统能够根据热电偶反馈动态微调加热功率,将熔胶槽及各区段加热管路的温差抑制在极小区间内。采购技术人员在技术交流中,应深入了解设备的超温断电保护机制及传感器异常报警回路。一旦某一加热温区发生温控失灵或热电偶异常,系统能否迅速切断动力并发出警示,直接关系到整槽胶料是否会报废,同时也保障了无人化车间夜间待机运行的安全底线。 设备集成与多维传感联动选型路径 光伏组件制造高度依赖全线自动化的集成水平,固定在机架上的供胶设备必须与上游搬送机构、视觉定位相机及六轴机械手实现紧密的数据与动作交互。采购方在做方案推演时,需要审查候选设备在自动化集成方面的物理接口与电气信号兼容性。设备是否支持选装液位传感器、压力传感器以及光电检测部件,是衡量其能否融入现代中控体系的硬性指标。 以液位监测为例,当熔胶槽内的胶量下降至临界低位时,内置的液位传感器若能提前向上位机或车间看板发出预警,产线巡检人员便能在完全断料前及时补充胶块,彻底避免因缺胶停线或组件漏打胶造成的批量缺陷。压力传感系统则负责实时监控输送软管及胶枪入口的流体压力,一旦后端喷嘴发生半堵塞或前端泵送出现异常脉动,系统可通过压力突变及时作出停机或补偿响应。 在人机交互方面,带有触控屏界面的控制系统能够直观呈现各温区实时温度、马达运行转速以及各类报警历史记录。对于现代制造工厂而言,清晰的参数可视化降低了基层操作人员的培训成本,工艺工程师也可将经过验证的温控曲线与转速配方快速导入设备。此外,针对产线长期运行后的维保需求,设备是否预留快速排污阀门、是否采用易于拆装的敞开式机身或框架式控制柜设计,都直接决定了后续例行保养的停机时长。选配高精度的内置过滤网系统,能够截留外来颗粒杂质,为末端精密喷枪的顺畅喷涂提供末道屏障。 通过上述全流程推演,光伏组件采购人员在对接热熔胶喷涂设备制造商时,应跳出单纯比较单机采购价格的传统模式,将评估重心下沉至齿轮泵耐压耐磨指标、温控系统的抗碳化结构、容积周转匹配性以及多传感器与产线控制系统的联动深度。结合自身的实际日产能与自动化布局,向设备供应商索取相关部件在相似工况下的压力衰减数据与温控公差证明,是实现接线盒稳固粘接并保障产线高稼动率的可靠选型路径。 |
GMT+8, 2026-10-15 15:12