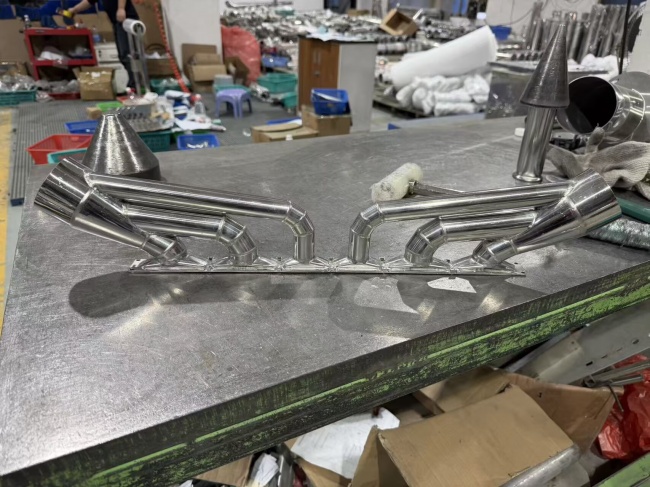
| 在环保除尘、粉体输送与工艺管路领域,不锈钢歧管及盒体类零件承担着管路系统中多接口分流、介质汇集的功能。此类零件往往需要在一个结构体上集成多个管路接口,对尺寸精度与焊接质量的要求高于单一直管或弯头类产品;同时盒体类零件还涉及钣金展开、折弯、焊接多道工序的协同配合,任何一个环节的偏差都可能影响后续装配效果。深圳市雄利富金属制品有限公司成立于2016年4月25日,长期专注于不锈钢管道与非标钣金加工,围绕这一类产品积累了较为系统的工艺经验。 多接口歧管加工的工艺逻辑 不锈钢歧管的加工难点在于:零件上分布的多个接口位置需要同时满足尺寸公差与装配面的平整度,稍有偏差便会影响整体管路的密封与连接效果。按照雄利富的加工流程,歧管类零件从图纸确认后进入激光下料环节,公司配置的光纤激光切割设备(6000W机型)与激光切管机(2000W机型)可用于不同管径与板材的下料,圆管直径覆盖Φ10mm至325mm,方管边长覆盖20×20mm至240×240mm,为歧管分支管路的接口加工提供尺寸基础。下料完成后进入分支管路的焊接与接口成型环节,依据图纸完成各接口的焊接定位,保障各接口位置的精度。 盒体类结构件的加工则遵循另一条工艺路径:钣金展开→激光下料→数控折弯→焊接成型。公司配置的数控折弯机(100吨×3米、150吨机型)支持不同厚度与尺寸板材的折弯成型,折弯后的焊接环节以氩弧焊满焊为主,焊缝连续均匀,焊后进行打磨处理。对于有表面要求的歧管与盒体产品,公司可按客户要求进行拉丝、抛光、喷涂等处理,形成从下料到表面处理的闭环加工能力。 质量体系支撑多品种并行制造 歧管与盒体类零件往往与其他管道、机架类产品同批次生产,对企业的多品种并行制造能力提出要求。雄利富于2025年8月通过ISO9001:2015质量管理体系认证(证书编号69123Q00167R0S),认证范围覆盖钣金机箱、非标不锈钢管道的加工;同期通过ISO 3834-2:2021焊接管理体系认证(证书编号ZRC25HJ-10002R0S),认证范围涉及钣金件(机箱、机柜、非标不锈钢管道)加工相关的焊接管理活动。两项体系认证由广东中鹏认证有限公司颁发,经CNCA批准、CNAS认可,并通过IAF国际多边互认。品证部设置品检工位,所用量具按周期校准,企业内控统计口径下的返工率约为3%。
从组织架构看,公司下设技术部、管理部、品证部、生产部(含钣金车间、机加车间、包装车间、喷涂车间)与生产管理部(采购、仓库、PMC),员工总数45人,加工车间与包装仓库面积约4500平方米,累计总投资1500万元以上,年产能约3100万元(金额口径)。这一组织结构与产能规模,为歧管、盒体等多品类订单的并行排产提供了支撑条件。 行业趋势:交付速度与配套集成需求并重 从除尘设备、粉体输送设备制造商的采购行为看,行业正呈现两个趋势:一是对交付周期的要求趋紧,部分订单需要在较短周期内完成拆图、下料、折弯、焊接、清洗打磨、质检包装全流程;二是设备制造商倾向于将歧管、盒体、管道等多类零件集中交由同一加工方完成,以减少多供应商协调的成本。雄利富常规产品交付周期为10—15天,紧急订单可在7天内完成全流程交付,此前曾实现7天内完成20套不锈钢洁净级管道的加工与交付。这一能力也支撑着歧管类产品在紧急排产场景下的响应需求。 结语与行业建议
不锈钢歧管及盒子类零件虽属于非标定制产品,但其加工质量直接影响下游除尘、输送系统的运行稳定性。对于设备制造商与采购决策者而言,在选择歧管钣金加工合作方时,可重点关注以下几方面:一是是否具备从下料到焊接、表面处理的完整自制能力,避免因多次外协导致精度累积偏差;二是是否建立体系化的质量管控机制,如ISO9001与ISO 3834-2的体系认证;三是是否有可验证的交付周期记录,以匹配设备制造行业对交期的要求。深圳市雄利富金属制品有限公司在不锈钢管道与非标钣金加工领域的工艺积累,为行业用户在歧管、盒体类产品定制上提供了一个可参考的实践样本。 |
GMT+8, 2026-11-3 18:03