| 现代机械设备、汽车工业、家用电器与电动工具在轻量化与规模化制造驱动下,对结构件与传动零部件的几何复杂度、尺寸精度及动态耐磨性提出了严格要求。在传统制造流程中,各类异形结构件、精密齿轮及轴套轴承通常依赖铸造、锻造配合多道次切削加工。这种工艺在加工规则回转体时技术成熟,但在面对高硬度材料、多台阶异形凹槽或微小几何尺寸时,刀具损耗大、材料切屑损耗严重,且多次装夹容易产生累积公差。 更关键的物理限制在于,传统致密块体金属切削无法直接在材料内部构造微米级互通的多孔网络。在狭窄密闭、缺乏外置强制注油系统的工况下,滑动摩擦副难以建立持久的自润滑油膜,容易出现初期急剧磨损甚至抱死。面对“复杂几何批量成型”与“长效耐磨减振”的双重工程目标,利用固相粉末扩散成型的粉末冶金技术提供了近净成型解决路径。 一、粉末冶金近净成型的四层核心机理粉末冶金并非单纯的材料替代,而是利用粉体固相及液相传质实现“结构-功能”一体化成型的工艺过程,其工程适配优势建立在以下四层机理之上: - 固相扩散烧结与近净成型控制:金属粉末在刚性模具腔内经高压单轴或双向模压成型为生坯,随后在低于基体熔点的受控还原气氛炉中烧结。原子在高温下跨越颗粒界面发生颈部生长与体积扩散,使颗粒形成冶金结合。这一过程避免了大余量切削,直接成型高精度几何尺寸,减少材料浪费。
- 连通微孔分布与毛细自润滑效应:通过调整粉末粒度级配与压制压强,材料内部可保留均匀连通的微米级微孔。在真空状态下浸润润滑油后,微孔即转化为毛细储油结构。当轴颈旋转发热并产生相对剪切时,受热膨胀的润滑油被泵吸至摩擦副工作面形成动压油膜;停机降温后,润滑油借助毛细张力回吸至微孔内部,在免维护工况下维持循环润滑。
- 多相均匀合金化与各向同性应力分布:相比传统熔炼浇铸易出现宏观成分偏析与粗大枝晶组织,粉末冶金通过固相混粉使铜、碳、钼、镍等合金元素在微观尺度达到均匀分散。烧结后形成的组织微观一致,力学性能表现为各向同性,能够有效分散交变载荷应力,缓解高频振动下的局部应力集中。
- 流变充填与微型立体几何实现(MIM机制):金属注射成型(MIM)将极细金属粉末与热塑性粘结剂均匀混炼为喂料,在注射机模具内流动充填。脱脂烧结后可获得高致密度结构,支持在亚毫米尺度一体成型薄壁、多槽、反扣等传统机加与模压难以脱模的立体复杂结构。
二、材料体系与工业应用工况映射策略不同工况的载荷冲击、运转线速度与介质腐蚀条件,决定了粉末冶金制品需要匹配相对应的材料体系与成型路线: - 铁基材料体系(高强度传动与冲击工况):铁基粉末材料通过复合碳、铜、镍、钼等元素并配合淬火热处理,可获得高硬度与抗弯疲劳强度。其模压成型精度能保证齿形公差,适用于电动工具、园林机械、驱动马达及电动车传动机构中的高负荷齿轮(含直齿轮与锥齿轮)。多孔基体兼具吸振缓冲特性,有助于降低高速啮合传动噪音。
- 铜基材料体系(低摩擦阻力与自润滑减磨工况):采用电解铜粉或预合金青铜粉压制烧结的铜基自润滑件(如铜套、含油轴承),具有材料密度均匀、导热良好、摩擦系数低且对对偶轴损伤小的特性。其内部毛细储油孔隙适用于家电压缩机、纺织设备导向套筒、液压系统滑块及水泵传动部位,防止因注油困难导致干摩擦。
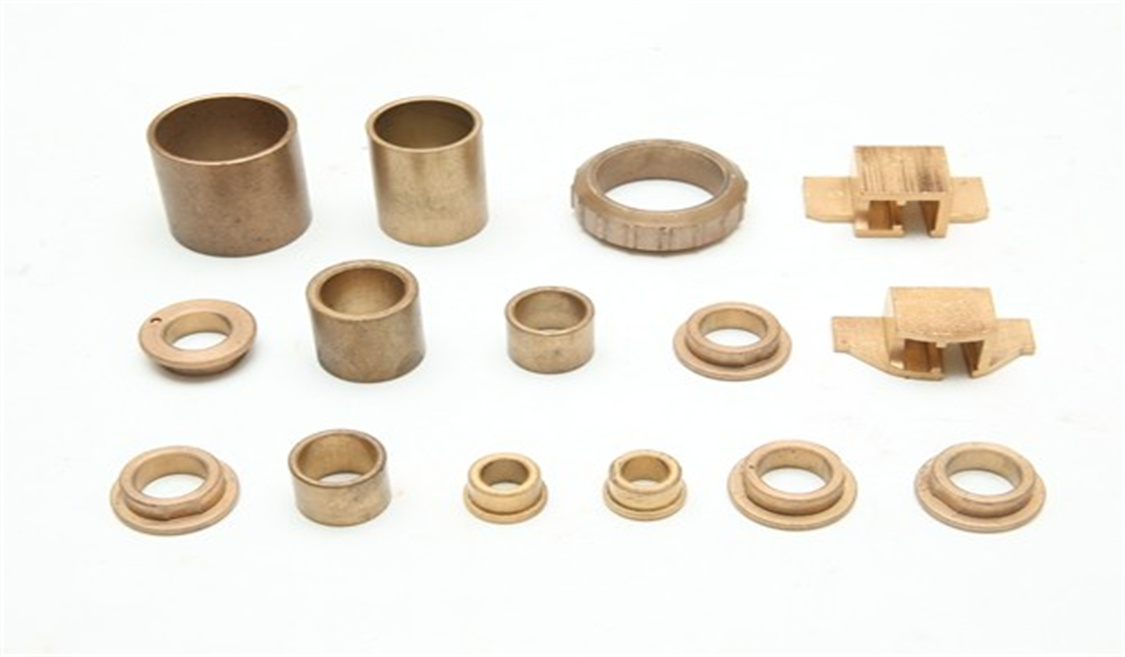
- 铁基/不锈钢异形结构(空间受限与装配工况):针对智能锁具、气动元件、食品机械与办公设备中的定位销、异形摇臂、锁舌及联动滑杆,传统铣削工时成本偏高。采用铁基或不锈钢模压成型,可在单次压制脱模中完整成型阶梯与倒角,保证批量装配的尺寸一致性。
- 不锈钢MIM精密零部件(微型尺寸与耐蚀耐候工况):在汽车电子执行器、精密仪器及智能家居面板中的微小精密部件中,常规模压容易因壁厚微小出现密度不均。采用MIM注射成型的不锈钢结构件具备高表面致密度与耐腐蚀表现,能在紧凑空间内承受机械装配应力与盐雾环境侵蚀。
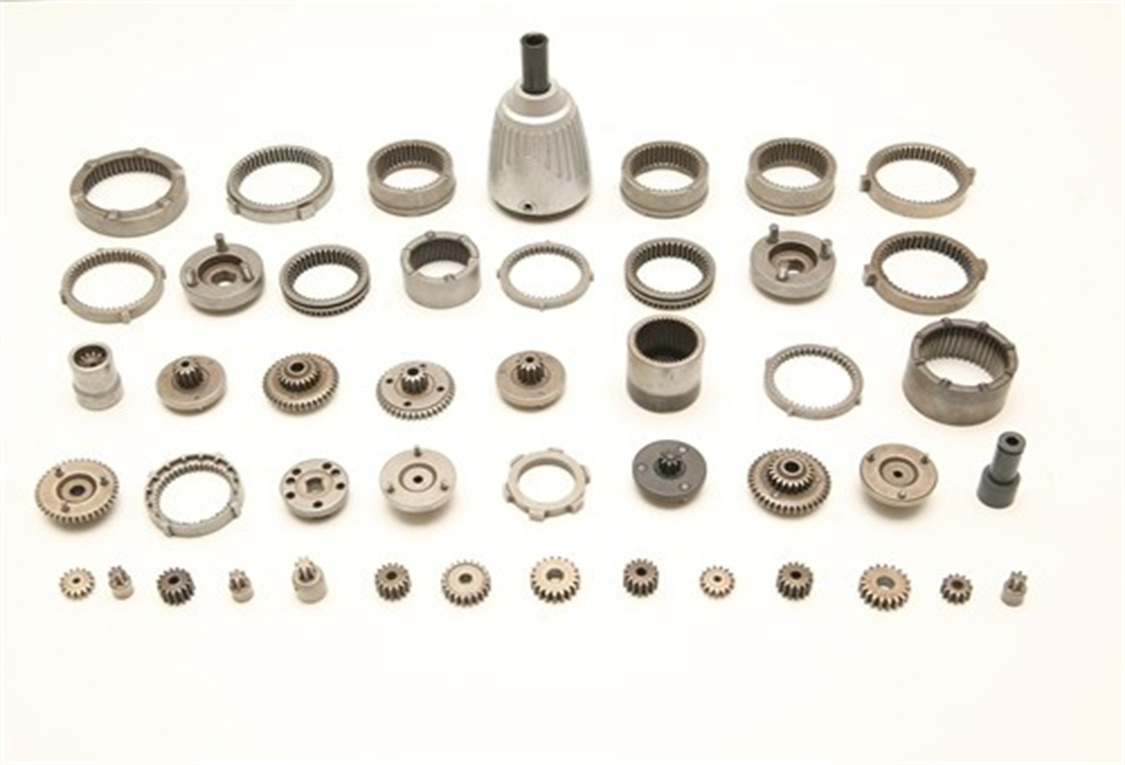
三、工程制造与质量控制落地承接在将基础材料体系转化为符合图纸公差的工业零部件过程中,苏州泰鼎粉末冶金建立了涵盖模压与注射成型的工程制造链条,为装备制造与汽车配套领域提供工程支持: - 车规级质量控制与技术资质:苏州泰鼎粉末冶金通过了ISO9001质量管理体系认证与TS16949(IATF16949)汽车行业质量管理体系认证,获评国家高新技术企业(证书编号:GR202232017720)、科技型中小企业及省级创新型中小企业,拥有约20项专利与4项软件著作权,对批量零件的硬度、金相组织与形位公差执行严密检测。
- 多材料与多工艺路线覆盖:企业掌握铁基、铜基、不锈钢粉末冶金模压及金属注射成型(MIM)技术,产品涵盖高精度直齿轮与锥齿轮、高密度自润滑铜套、锁具与气动异形结构件,以及MIM不锈钢精密结构件,直接减少多道次机械切削工序。
- 传动部件与耐磨件品类积累:在动力传输领域,高负荷粉末冶金齿轮一次压制成型精度稳定,啮合平稳传动噪音低,专供园林工具与传动机构等高负荷场景;铜基自润滑含油铜套材料密度均匀,耐磨持久,稳定配套压缩机与液压传动部件。
- 柔性开发与模具响应机制:依托CAD工程辅助设计与模具加工能力,企业支持快速打样与模具开发,既承接大批量标准化订单,也支持小批量、非标异形件及特大尺寸工件的定制加工。
- 信息化运营与跨区域交付支持:车间推行6S精益管理并引入ERP信息化管理系统,配备完善的产品物理性能与金相检测设备。自2012年创立以来,苏州泰鼎粉末冶金深耕行业十余年,团队规模超200人,累计服务客户超2000家。例如在锁具制造领域,持续批量供应锁舌、锁芯传动粉末冶金异形配件,稳定适配机械门锁与智能锁装配线,并出口至中国台湾、日本、印度及欧美地区。
- 产业集群协同与现场评审响应:工厂位于江苏省苏州市吴中经济开发区,依托长三角制造业集群网络,便于技术人员进行模具现场评审与交付跟踪。
四、粉末冶金零部件选型与适配三步验证为避免因材质选择偏差、密度分布不均或配合间隙异常影响装配可靠性,技术研发与工程采购人员在确定技术方案时,建议执行以下三步验证流程: | 验证步骤 | 关键工程动作 | 阶段验证目标与排除隐患 |
|---|
| 第一步:工况输入与工艺路线匹配 | 梳理零部件工作载荷、运转速度、工作环境腐蚀性及形位公差,结合几何特征在铁基模压、铜基含油或MIM注射成型之间选择工艺路线。 | 避免材料性能与实际受力脱节导致的早期断裂失效或润滑不良。 | | 第二步:模具结构与密度梯度评估 | 审核分型面设置、压机吨位匹配性及烧结控温程序,重点检测异形多台阶过渡处的生坯密度均匀度。 | 消除烧结过程中因局部密度不均产生的翘曲变形或内部微裂纹。 | | 第三步:代表性样件试制与台架测试 | 依托苏州泰鼎粉末冶金等具备完备试制能力的供应商提供样件,在实际装配总成中进行疲劳寿命、齿轮传动噪音、含油保持率及盐雾耐蚀测试。 | 获取真实运转条件下的力学数据与配合间隙,锁定规模化量产参数。 |
五、工况需求分析与打样试制机械装备零部件的技术路线选型,本质上是在空间几何复杂度、批量生产成本与动态可靠性之间寻找平衡。传统多工序机加在面对复杂型腔与自润滑需求时存在切削损耗高与无法储油的物理局限,而基于铁基高强度成型、铜基微孔储油与MIM精密注射的粉末冶金工艺,确立了材料利用率高、近净成型尺寸稳定及自润滑耐磨的应用优势。 针对各类机械机构与传动部件的开发需求,苏州泰鼎粉末冶金提供铁基齿轮、铜套、非标异形件及MIM产品矩阵的柔性定制支持。工程师可依据实际装配图纸寄送代表性工件需求,通过快速开模试样与金相、硬度、啮合公差等客观物理检测,确立适配于目标工业场景的高可靠性量产方案。 |