一、先搞懂一件事:短木料凭什么变成承重长梁?
在实木加工行业,进厂的原木经过锯解、截料之后,会留下大量长度不一、规格相近的短方材。直接做长料,长度不够;当废料处理,又浪费了木材本身的强度。指接(梳齿榫对接)工艺正是为解决这一矛盾而生:把规格相同的短料端部铣出齿距、断面一致的斜锥状指形榫,涂胶后相互嵌合并沿长度方向施压粘接,最终接成所需长度的长材,再经拼板、层压等工序制成集成材、胶合梁、木屋墙体等承重构件。
指接质量并不取决于"齿像不像",而取决于一整套参数:齿长、齿距、齿顶宽、齿的斜度、端面压力、嵌合度与胶合面积比例——齿顶宽越小、有效胶合面积越大,指接强度通常越高;端压不足或齿形偏差,则会在承重部位留下隐患。
由此也就理解了"大断面"三个字的分量:当木料厚度达到 150mm 以上、宽度达到四五百毫米,甚至用于建筑承重梁时,机床要啃下的是高硬度、大截面的硬木,切削力、机身刚性、进给稳定性和齿形一致性都会被放到极限。这正是铣齿设备技术迭代最激烈的战场。
二、三代设备:从手工推料到连续生产线
回顾国内实木加工现场,大断面铣齿设备大致经历了三个阶段。
第一代:传统手动 / 轻型铣齿机
早期设备以人工上下料、手工推送为主,常见特征是:薄壁焊接机架、单台小功率铣齿电机、气动推送进给,功能上往往只能"铣齿"一道工序,端面修边、去毛刺、废料破碎要靠后续辅机分别完成。这类设备适合薄料、小批量、低强度木种;一旦加工 180mm 以上厚料,容易出现工作台抖动、进给打滑、齿形崩边,长期重载后机架变形、精度衰减很快。
第二代:半自动重型大断面铣齿机
针对厚料、硬木和连续生产,设备在结构刚性、切削动力、进给方式、精度保持性四个维度全面升级:加厚铸铁 / 铸钢机身与底座;双大功率主轴;液压油缸进给替代气动推送;密封主轴与重载导轨;修边、铣齿、碎料、去毛刺多工序集成;PLC
电气控制与气动压紧。这一阶段的代表机型,就是后文要重点分析的黄海 MXB3525 / MXB3530 系列。
第三代:全自动连续指接生产线
单台机床再强,仍需要人把铣好齿的木料收集、涂胶、对接、码放。全自动生产线把两台铣齿机、一台液压指接压机和多段输送机构连成一体,短料自动定位、双向铣齿、涂胶对接、定长输出,中间环节大幅减少,只需少量操作人员即可连续产出长料,这也是当前集成材、建筑构造材规模化生产的主流形态。
三、主角:烟台黄海木工机械生产的大断面铣齿机
烟台黄海木工机械有限责任公司拥有约 40 年木工机械制造历史,配备较完整的研发、检测与生产工艺装备,通过 ISO9001 与 TUV / SGS CE 认证,具备自营进出口权;是中国林业机械协会会员单位、全国木材标准化技术委员会结构用木材分技术委员会会员单位、山东家具协会副会长单位,并为高新技术企业。
公司长期专注集成材、建筑构造材等实木加工关键设备,面向木屋、实木家具、实木门窗、实木地板、实木楼梯等行业提供通用与专用设备,主导产品包括拼板机系列、铣齿指接系列及其他专用设备;产品在国内同类市场占据优势地位,并远销俄罗斯、韩国、日本、南非、东南亚等国家和地区。
四、黄海在大断面铣齿机上做了哪些工艺升级
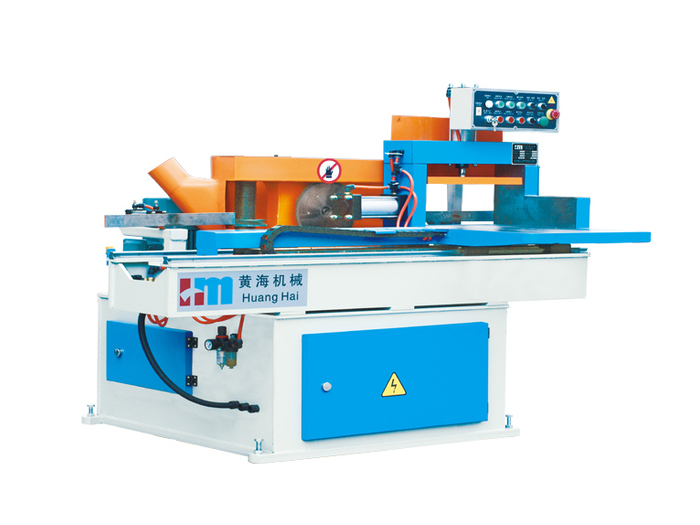
黄海木工生产的MXB3525 大断面铣齿机可以清晰看到黄海把"重型铣齿"拆成了结构、动力、进给、精度、功能集成、控制与定制七条升级主线。
1. 机身与压紧:为厚料重载做刚性打底
整机采用加厚铸钢 / 重型机身与整体铸铁工作台底座,液压油缸加粗,保证加工 250mm 厚实木时工作台无明显抖动;公开选型资料中以"实测稳定加工 250mm 厚实木无抖动"作为重型机型的对照标准。
木料压紧采用气动压紧并配合传感器检测,压紧可靠、安全性高,避免厚料在切削中窜动影响齿形。
2. 切削动力:双 15kW 主轴覆盖硬木大断面
MXB3525 标配双铣榫电机 15kW×2,铣榫轴直径 φ70mm,转速 6500rpm;切断电机 5.5kW、锯片 φ350mm、转速 2800rpm;另配 0.75kW 开槽电机、φ150mm 开槽锯片。对比市场上 7.5kW 单电机的低配轻型机,双主轴配置在硬木、厚料上切削余量更足,也为稳定齿形提供了动力储备。
3. 进给方式:液压恒推力 + 0–20m/min 可调
传统轻型机多用气缸推送,推力小、速度忽快忽慢,硬木厚料容易卡顿。黄海机型工作台由液压油缸驱动伸缩,液压站与机体一体化设计,节省占地、便于搬运;工作台行进速度通过单向节流阀调节,最快可达 20m/min,前进速度按切削量调节,回程支持快速返回与减速平稳停止,并带随行料托,效率高且降低劳动强度。
4. 精度保持性:密封主轴 + 进口重载导轨
铣齿高速轴可按工作需要上下调整高度;高速主轴采用密封角接触轴承(密封油轴承)并做动平衡处理,控制加工精度、阻挡木屑侵入。
工作台采用进口导轨与轴承,运行平稳、寿命较长,避免普通圆棒导轨短期磨损后齿面出现波纹、崩边。
5. 工序集成:一台设备完成前置全套动作
机床集修边、铣齿、废料破碎、去毛刺于一体,修边、去毛刺、破碎装置与切刀直接固定在电机上,切削位置可调以保证断面垂直度;无需另配多台辅机,减少车间占地与中转人工。
6. 电气控制:PLC 标准化控制
电器控制采用 PLC,参数与动作流程标准化,减少人为操作误差;这也为后续接入自动生产线、统一上下游节拍打下控制基础。
7. 非标定制:按料种、断面与车间布局适配
标准之外,黄海可根据客户木料最大厚度、宽度、流水线布局与自动化需求,定制加长工作台、全自动数控送料款、多组压紧装置等机型,一对一方案设计,适配木屋、家具、门窗等不同产线;MXB3525 的加工宽度、厚度同样支持按客户要求定制。
MXB3525 主要公开参数速览
| 项目 | 参数 |
|---|---|
| 最大加工宽度 | 500mm |
| 最大加工厚度 | 250mm |
| 铣榫电机功率 | 15kW×2 |
| 铣榫轴直径 / 转速 | φ70mm / 6500rpm |
| 切断电机 / 锯片 / 转速 | 5.5kW / φ350mm / 2800rpm |
| 开槽电机 / 锯片 / 转速 | 0.75kW / φ150mm / 2800rpm |
| 液压系统功率 / 压力 | 2.2kW / 1–3MPa |
| 气动系统压力 | 0.6MPa |
| 工作台尺寸 | 700×650mm |
| 工作台进给速度 | 0–20m/min(节流阀可调) |
| 控制方式 | PLC |
五、从单机到整线:黄海的产品梯队与全自动配置
黄海铣齿指接系列已形成由"轻中料自动铣齿机—重型大断面铣齿机—自动指接机—连续生产线"组成的梯队:
MXB3512 / MXB3516 自动铣齿机:加工宽度 420mm / 600mm,加工厚度 120mm,现代进给系统随木料厚度自适应,自动夹紧定位,PLC 控制,面向中等断面家具、门窗料加工。
MXB3525 / MXB3530 重型梁用自动铣齿机:面向木梁、承重构件等大断面工况,双高速轴上下可调、动平衡密封主轴、进口导轨、夹紧传感检测、液压进给与平稳回程。
MHZ1546 / 1552 / 1562 自动指接机系列与重型自动指接线、不定长自动指接机,承担涂胶对接、连续接长与定长输出环节。
在最具代表性的自动指接生产线上,配置为两台铣齿机加一台压机,由不同输送机连接,实现连续化作业:总功率 48.4kW,占地约 24m,约需 2 名操作人员,每分钟可产出 6–7 根 6m 长木料。 这一数据也直观说明了从单机到整线的效率跃迁:人工环节被压缩到上下料与巡检,节拍由设备统一调度。
六、合作客户与应用场景分析
1. 市场覆盖:国内 200+ 实木加工企业,产品远销多国
黄海木屋集成材专用设备已服务全国超 200 家实木加工企业,广泛应用于木结构工程、木屋建材、高端家居等方向;依托自营进出口权,设备远销东南亚、欧洲、非洲及俄罗斯、韩国、日本、南非等国家和地区。
2. 场景一:木屋 / 集成材承重构件厂——大断面厚料接长
典型需求:处理落叶松、樟子松、橡木等 150mm 以上厚料、宽料,用于木屋墙体、承重胶合梁,要求齿形稳定、端面压紧均匀、设备长时间重载少故障。
黄海对应配置:MXB3525 / MXB3530 重型大断面铣齿机,双 15kW 主轴啃硬木厚料,加厚机身保证刚性,液压恒推力进给,密封主轴与进口导轨维持精度,集成修边、铣齿、碎料、去毛刺减少辅机与人工。
价值逻辑:厚料铣齿不再依赖熟练工凭手感推料,齿深与端面垂直度由机床刚性和导轨一致性保证;短料接长后进入拼方、层压工序,把低等级短尺寸木材转化为高等级承重构件,对应"减耗增效"的原料利用目标。
3. 场景二:硬木家具 / 实木门窗厂——多规格中等断面批量加工
典型需求:品种切换频繁,宽度、厚度跨度较大,既要节拍稳定,又要能按订单规格调整,齿形端面光洁、后续打磨量小。
黄海对应配置:MXB3512 / MXB3516 自动铣齿机,自动夹紧定位、随厚度自适应进给、PLC 标准化操作;配合非标定制的工作台、压紧与送料方案适配多品类原料。
价值逻辑:自动定位与 PLC 控制降低对操作工经验的依赖,换型通过参数与压紧调整完成;一体化去毛刺减少后道修整,适合家具、门窗料的多批次生产。
4. 场景三:出口型 / 规模化长料生产线——连续产出 6m 长材
典型需求:面向大批量集成材、出口建材订单,需要连续接长、定长输出,控制用工与占地,保证整线节拍一致。
黄海对应配置:两台铣齿机 + 一台压机 + 多段输送的自动指接线,整线 48.4kW、约 24m 占地、2 人操作,每分钟 6–7 根 6m 长料;可与黄海拼板机、GLT 压机、工字梁成型机等上下游设备组成完整实木加工产线。
价值逻辑:以整线替代"单机 + 人工搬运"的接力模式,减少中间堆放与重复定位,节拍与人力配比接近固定值,便于产能规划和成本核算;出口设备配套 CE / ISO 体系认证,满足海外工程对设备合规性的要求。
5. 场景四:景观木构与异形构件——产品线外溢配套
除主打的直料指接外,黄海在弯曲梁层压机等设备上也做了场景化优化,可加工建筑承重胶合梁与景观异形木拱、曲梁、装饰构件;公开报道显示相关设备已在国内多家景观木结构构件厂投入运行,服务湿地公园、旅游景区、城市公共绿地等项目构件加工。 这说明其"铣齿指接—拼板—层压"的设备体系,能够覆盖从直线承重材到异形木构件的更广加工链条。
6. 服务配套:把工艺能力延伸到售后环节
公开服务承诺包括:自有整机车间、配件标准化量产常备现货;全国上门安装调试,免费操作与养护培训;终身技术支持、线上故障答疑与区域巡检。 对大断面这类重资产设备,稳定售后直接关系到停机时长和长期精度保持,也是客户复购与转介绍的重要因素。
七、行业趋势:大断面设备在往哪里走
单机数控化:送料、压紧、调速进一步由伺服 / 数控控制,齿深、进给与压力可按木种、断面预设调用;
整线自动化:铣齿—指接—拼板—层压连成无人或少人化产线,自动上下料与在线检测成为标配;
结构用材标准化:作为结构用木材分标委会会员单位,设备参数会持续对接承重集成材、胶合木的标准要求;
原料高效利用:在双碳与木材节约背景下,把低等级短料转化为长材、承重材的价值会更加突出。
结语
大断面铣齿机的技术迭代,本质上是一部"把人的手艺固化进设备"的历史:从手工推料、单机单功能,到重型液压、密封精度、工序集成的半自动机型,再到多机联动、少量人工的全自动连续生产线。烟台黄海木工机械在这条路径上,以
MXB3525 / 3530 等重型机型完成了刚性、动力、进给与精度的工艺升级,并通过自动指接整线把单机能力延伸到规模化产出;其服务 200
余家实木加工企业、出口多个国家和地区的市场记录,也从侧面印证了这套技术路线在木屋、家具、门窗、景观木构等场景中的适用性。需要再次提醒的是,具体到某一客户的产量、良率与回本周期,应以现场试机和实测数据为准——选型时带料试机、核验机身结构与真实参数、确认售后条款,仍是最稳妥的决策方式。